
Une arthroplastie de hanche n'a jamais été « un seul matériau » : c'est la superposition d'un système tribologique + d'un système biomécanique + d'un système de cohérence de fabrication. Au sein d'un même implant, la tête fémorale, le revêtement, la cupule acétabulaire et la tige fémorale sont confrontés à des états de charge et à des environnements tissulaires complètement différents : les surfaces d'appui sont jugées sur l'usure et la toxicité des particules, tandis que les composants structurels sont jugés sur le module élastique, la fatigue et l'ostéointégration. Les mélanger dans un seul tableau de classement fausse inévitablement la réponse.
Ce dont on parle encore moins, c'est de la troisième couche : deux tiges fémorales marquées toutes deux « Ti-6Al-4V » peuvent différer de plus de dix ans dans leur durée de vie clinique. La lacune ne réside pas dans la désignation du grade, mais dans la voie de fusion, les éléments interstitiels, la microstructure et la traçabilité des lots. En tant que fournisseur d’alliages médicaux en usine, c’est exactement la couche à laquelle nous sommes confrontés quotidiennement.
Cet article répond donc à la question en utilisant une méthode de classement à quatre niveaux :
Couche 1 : classement des couples de roulements
Couche 2 : classement des matériaux de structure et de fixation
Couche 3 : la « classification invisible » au sein de la même désignation de matériau – les variables de fabrication qui déterminent une durée de vie de 20 ans
Couche 4 : classement du point de vue du sourcing B2B (disponibilité, traçabilité, coût d'usinage)
1. Pourquoi la marge d’erreur matérielle est si petite
Avant d’évaluer un matériau d’implant, examinez ce à quoi il doit résister au quotidien :
Activité | Charge maximale sur l'articulation de la hanche (multiple du poids corporel) | Charge correspondante pour un patient de 70 kg |
|---|---|---|
Marche normale sur terrain plat | env. 3× | ≈ 210kg |
Monter les escaliers (support sur une seule jambe) | env. 3 à 4 × | ≈ 210-280 kg |
Descendre les escaliers (support sur une seule jambe) | env. 4 à 6 × | ≈ 280-420kg |
Sur la base de l'estimation conventionnelle d'un million de pas par an, un implant subit environ 20 millions de cycles de contraintes élevées sur une durée de vie de 20 ans, tout en restant immergé en permanence dans un fluide corporel à 37 ℃ contenant des ions chlorure.
Ces chiffres expliquent les trois principales voies de défaillance d'un implant :
Particules d'usure → ostéolyse : une fois phagocytées par les macrophages, les particules déclenchent une inflammation, l'os à l'interface se résorbe et l'implant se détache. C’est le principal motif de révision chirurgicale.
Fissures de fatigue : le col et la région proximale de la tige fémorale sont des zones de concentration de contraintes, et une seule inclusion de 50 µm à l'intérieur du matériau suffit à devenir un site d'initiation de fissure.
Protection contre les contraintes : si le matériau est trop 'rigide', la charge ne traverse plus l'os, l'os s'atrophie selon la loi de Wolff et finit par se relâcher.
En d’autres termes, un bon matériau doit simultanément atteindre : presque aucun débris à l’interface, presque aucune corrosion dans le corps et mécaniquement toujours prêt à se déformer avec l’os. Aucun document ne couvre l’intégralité de ce sujet – c’est précisément pourquoi un « classement à plusieurs niveaux » est nécessaire.
2. Classement couche 1 : couples de roulements
Le couple de roulements fait référence au couple de friction formé par la tête fémorale et le revêtement, et détermine directement la quantité et la nature des particules d'usure.
N°1 : Céramique sur Céramique (CoC)
Coefficient de frottement μ≈0,01–0,02, le plus bas de toutes les combinaisons ; usure linéaire annuelle env. 5 à 10 µm.
Les céramiques renforcées à l'alumine/zircone ont une dureté extrêmement élevée et la surface peut être polie jusqu'à un Ra de qualité miroir < 0,01 μm, formant ainsi une lubrification proche d'un film fluide avec le liquide synovial.
Les particules de céramique ne sont pas seulement « peu nombreuses », elles sont également plus inertes biologiquement : même lorsqu’elles sont générées, elles activent moins facilement les voies inflammatoires. C'est son avantage caché par rapport aux 'autres combinaisons avec un taux d'usure similaire'.
Le prix : la fragilité. Le taux de fracture des céramiques modernes de quatrième génération est tombé en dessous de 1 %, mais les chocs et les déviations de l'angle d'implantation restent des risques ; un petit nombre de patients signalent des grincements articulaires.
Convient pour : les patients jeunes et très actifs avec une durée de vie prévue de 25 ans ou plus.
N°2 : Céramique sur polyéthylène (CoP)
μ≈0,04–0,08, usure annuelle env. 10–90 μm (en fonction du degré de réticulation et du processus de dopage).
Le HXLPE réticule ses chaînes moléculaires par irradiation à haute énergie, puis élimine les radicaux libres via un traitement thermique ou un dopage à la vitamine E ; son taux d'usure est inférieur d'un ordre de grandeur à celui de l'UHMWPE conventionnel.
La viscoélasticité du polyéthylène absorbe les chocs, il n'y a aucun risque de fracture et sa tolérance à l'angle d'implantation est également plus élevée.
Conclusion : si l'on pondère ensemble les quatre facteurs « durée de vie × risque × coût × tolérance chirurgicale », la CoP est actuellement la meilleure solution globale, et c'est également le choix courant pour le remplacement primaire en Europe et aux États-Unis. Il se classe deuxième uniquement parce que son volume d’usure absolu ne correspond pas au CoC.
N° 3 : Métal sur polyéthylène (MoP)
Tête CoCrMo + revêtement HXLPE, μ≈0,10–0,15.
Il dispose des données de suivi les plus complètes, du coût le plus bas et de la chaîne d'usinage la plus mature, et il reste aujourd'hui la solution par défaut sur de nombreux marchés.
Faiblesses : le taux d'usure est supérieur aux deux ci-dessus et la tête métallique libère des traces d'ions cobalt et chrome dans les fluides corporels ; La tribocorrosion au niveau de la jonction conique (tourillonose) a également attiré l'attention ces dernières années.
N°4 (essentiellement obsolète) : Métal sur Métal (MoM)
Au début des années 2000, il est devenu populaire sur les arguments de vente « grand diamètre, résistance aux dislocations, quasiment pas d'usure », puis s'est retiré à grande échelle.
Le mécanisme de défaillance est la tribocorrosion plutôt que l'usure pure : sous lubrification limite, l'interface métal sur métal génère en permanence des particules nanométriques, 2 à 3 ordres de grandeur plus petites que les particules de polyéthylène, avec une surface énorme et une dissolution rapide ; Une fois que les ions cobalt et chrome pénètrent dans la circulation sanguine, ils provoquent une DMLA (réaction indésirable aux débris métalliques), des pseudotumeurs et même une toxicité systémique.
C’est le meilleur cas pédagogique : un matériau peut être exceptionnel dans une seule propriété et le système construit à partir de celui-ci peut encore échouer dans son ensemble.
Bas de liste : acier inoxydable (316L / 316LVM)
Le premier matériau d'implant ; sa résistance à l'usure, sa résistance aux piqûres et sa biocompatibilité sont toutes inférieures aux alliages à base de cobalt et de titane, et sa teneur en nickel comporte également un risque de sensibilisation.
Il n’est plus utilisé dans les surfaces d’appui des arthroplasties totales modernes de la hanche. Mais attention : « dernière place dans l'articulation de la hanche » ne signifie pas « le matériau est obsolète » : 316LVM (W.Nr 1.4441 / UNS S31673) reste un matériau de base extrêmement rentable dans la fixation interne des traumatismes, les clous centromédullaires, les instruments chirurgicaux et autres applications à court et moyen terme ou sans appui. Un classement n’est valable que pour un poste spécifique.
Tableau de référence rapide du classement des couples de roulements
Rang | Couple de roulement | Matériaux et normes typiques | µ | Ordre de grandeur de l'usure annuelle | Principaux risques |
|---|---|---|---|---|---|
1 | Céramique/Céramique | Al₂O₃, ZTA (ISO 6474) | 0,01 à 0,02 | 5 à 10 μm | Fracture fragile, grincement |
2 | Céramique/HXLPE | Tête en céramique + PE réticulé par irradiation | 0,04 à 0,08 | 10 à 90 μm | Dégradation oxydative à long terme |
3 | Métal/HXLPE | CoCrMo (ASTM F75/F1537) | 0,10-0,15 | Relativement élevé | Ions métalliques, corrosion conique |
4 | Métal/Métal | CoCrMo (ISO 5832-4) | Faible mais instable | Particules à l'échelle nanométrique | ARMD, retiré du marché |
5 | Roulement en acier inoxydable | 316LVM (ASTM F138) | Haut | Haut | Sensibilisation, piqûres |
3. Classement de couche 2 : matériaux de structure et de fixation
Les composants structurels ne participent pas au frottement et les critères d'évaluation changent complètement : adaptation du module élastique, résistance à la fatigue, capacité d'ostéointégration, résistance à la corrosion.
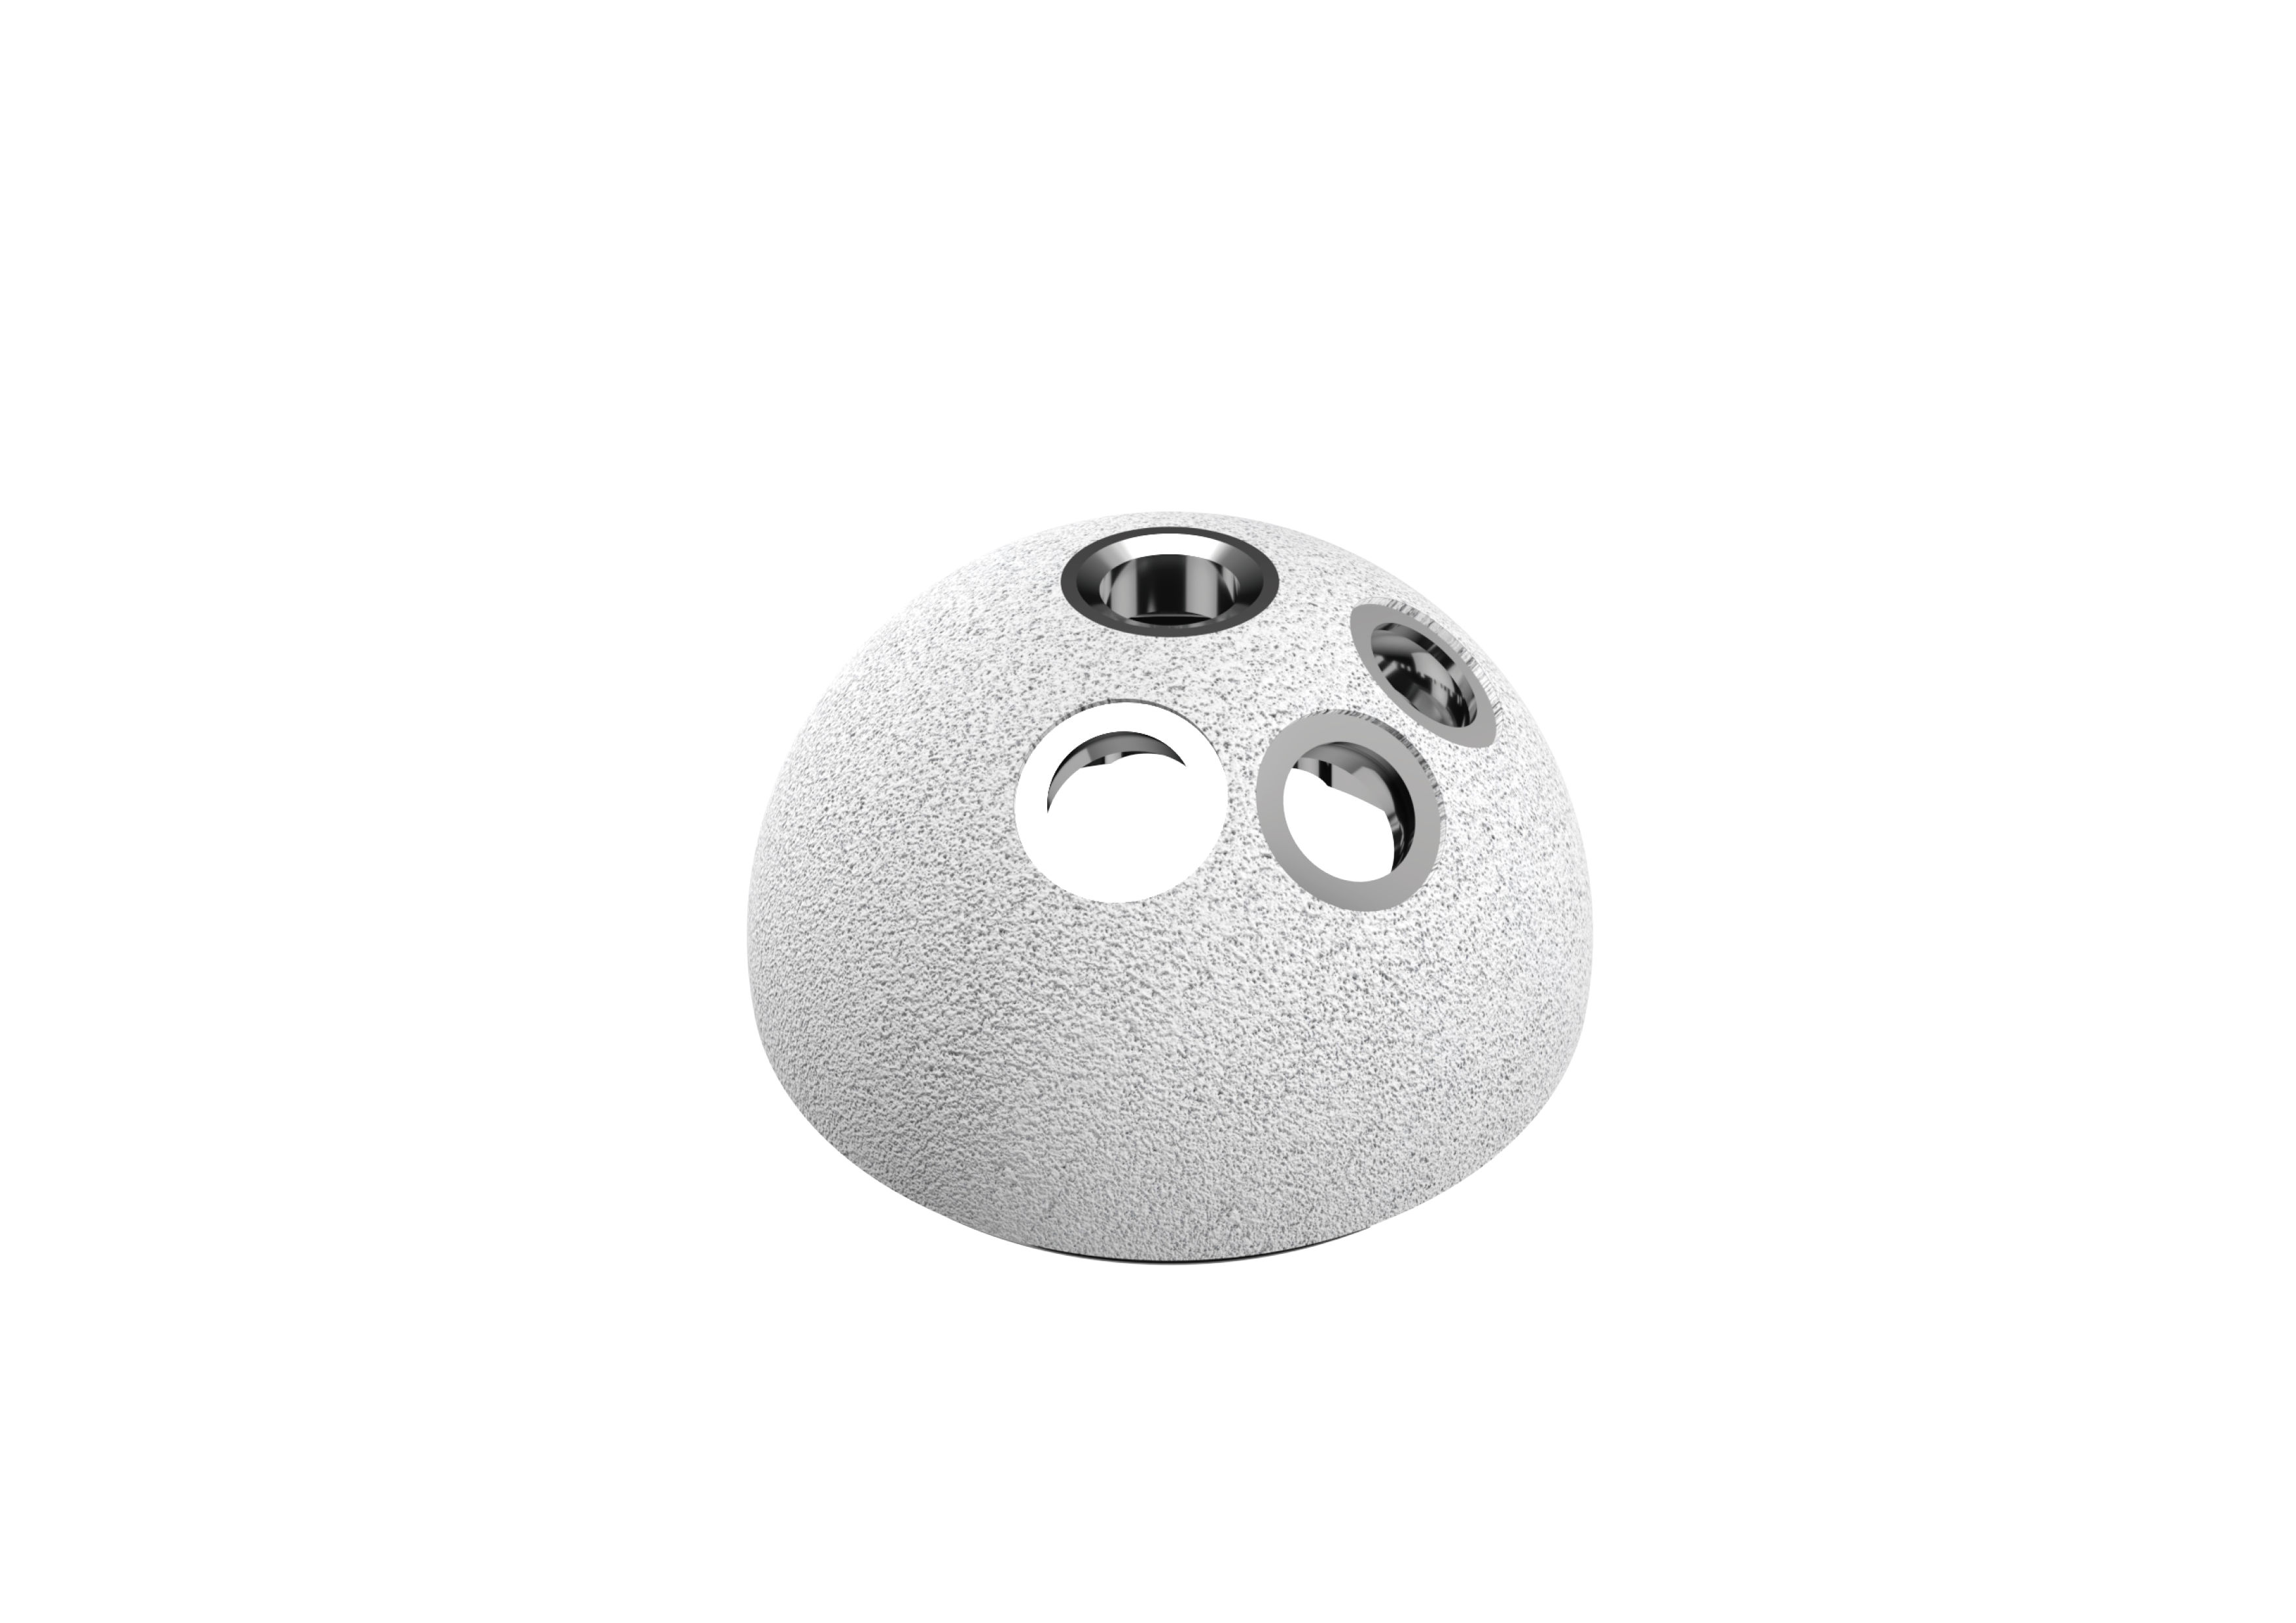
N°1 : Alliage de titane Ti-6Al-4V ELI (Grade 23, ASTM F136 / ISO 5832-3)
L'alliage de titane domine les tiges fémorales et les cupules acétabulaires grâce à trois capacités que d'autres ont du mal à satisfaire en même temps :
Module le plus proche de l'os : l'alliage de titane est d'environ 110 GPa, l'alliage cobalt-chrome d'environ 220 GPa et l'os cortical d'environ 10 à 30 GPa. Le titane n'est pas « égal à l'os », mais il réduit l'inadéquation des modules au plus petit niveau parmi les métaux traditionnels, et la protection contre les contraintes est clairement plus douce.
Surface auto-passivante : le film dense de TiO₂ signifie qu'il n'y a pratiquement aucune libération d'ions dans le liquide corporel et que les cellules osseuses sont prêtes à s'y attacher directement.
Des couches poreuses peuvent être produites : un revêtement poreux en titane avec une taille de pores de 100 à 500 μm et une porosité de 30 à 70 % (sablage + gravure à l'acide, pulvérisation au plasma ou fabrication additive) constitue un support idéal pour la croissance osseuse, complétant les quatre étapes de l'ostéointégration : formation d'un lit de caillot sanguin → migration de cellules osseuses dans les pores → nouveau dépôt osseux → remodelage et verrouillage trabéculaires.
N°2 : Ti-6Al-7Nb (alliage de titane sans vanadium, ASTM F1295 / ISO 5832-11)
Le niobium remplace le vanadium, éliminant ainsi les préoccupations théoriques concernant la toxicité des ions vanadium au niveau de la formulation ; ses propriétés mécaniques sont comparables à Ti-6Al-4V et il est plus fortement préféré sur le marché européen. Le prix est plus élevé et une plus grande difficulté d’usinage.
N°3 : Alliage cobalt-chrome-molybdène (CoCr28Mo, ISO 5832-4 / ASTM F1537)
CoCr28Mo (UNS R31537) est excellent en termes de résistance, de résistance à l'usure et de résistance à la corrosion ; c'est le matériau classique pour les têtes fémorales et les tiges polies cimentées. Cependant, son module élevé provoque une protection importante contre les contraintes et il est désormais rarement utilisé pour les tiges sans ciment. Au sein de la même famille, les MP35N (UNS R30035) et L605 (UNS R30605) possèdent leurs propres domaines principaux en matière d'appareils cardiovasculaires et de fatigue élevée.
Concurrent spécial : le tantale poreux (ASTM F560 / ISO 13782)
La capacité de croissance osseuse du tantale se classe parmi les meilleures de tous les métaux, et le nom de « métal trabéculaire » est bien mérité ; mais il est coûteux et difficile à usiner, c'est pourquoi il est généralement utilisé pour les augmentations de révision acétabulaire ou les revêtements de surface plutôt que pour une tige fémorale entière.
Compromis entre les méthodes de fixation
Fixation biologique (press-fit + repousse osseuse) : premier choix pour les patients ayant une bonne qualité osseuse, avec le plafond le plus élevé de stabilité à long terme, mais fortement dépendant de la qualité de fabrication du revêtement poreux et de la précision du press-fit initial.
Fixation cimentée (PMMA) : bonne stabilité précoce, adaptée aux patients âgés atteints d'ostéoporose ; les risques à long terme sont la rupture par fatigue de la couche de ciment et la formation d'une membrane fibreuse à l'interface.
4. Classement de couche 3 : une même appellation, des destins différents
C’est ce qui devrait le plus intéresser les lecteurs B2B.
1) ELI n'est pas un suffixe marketing
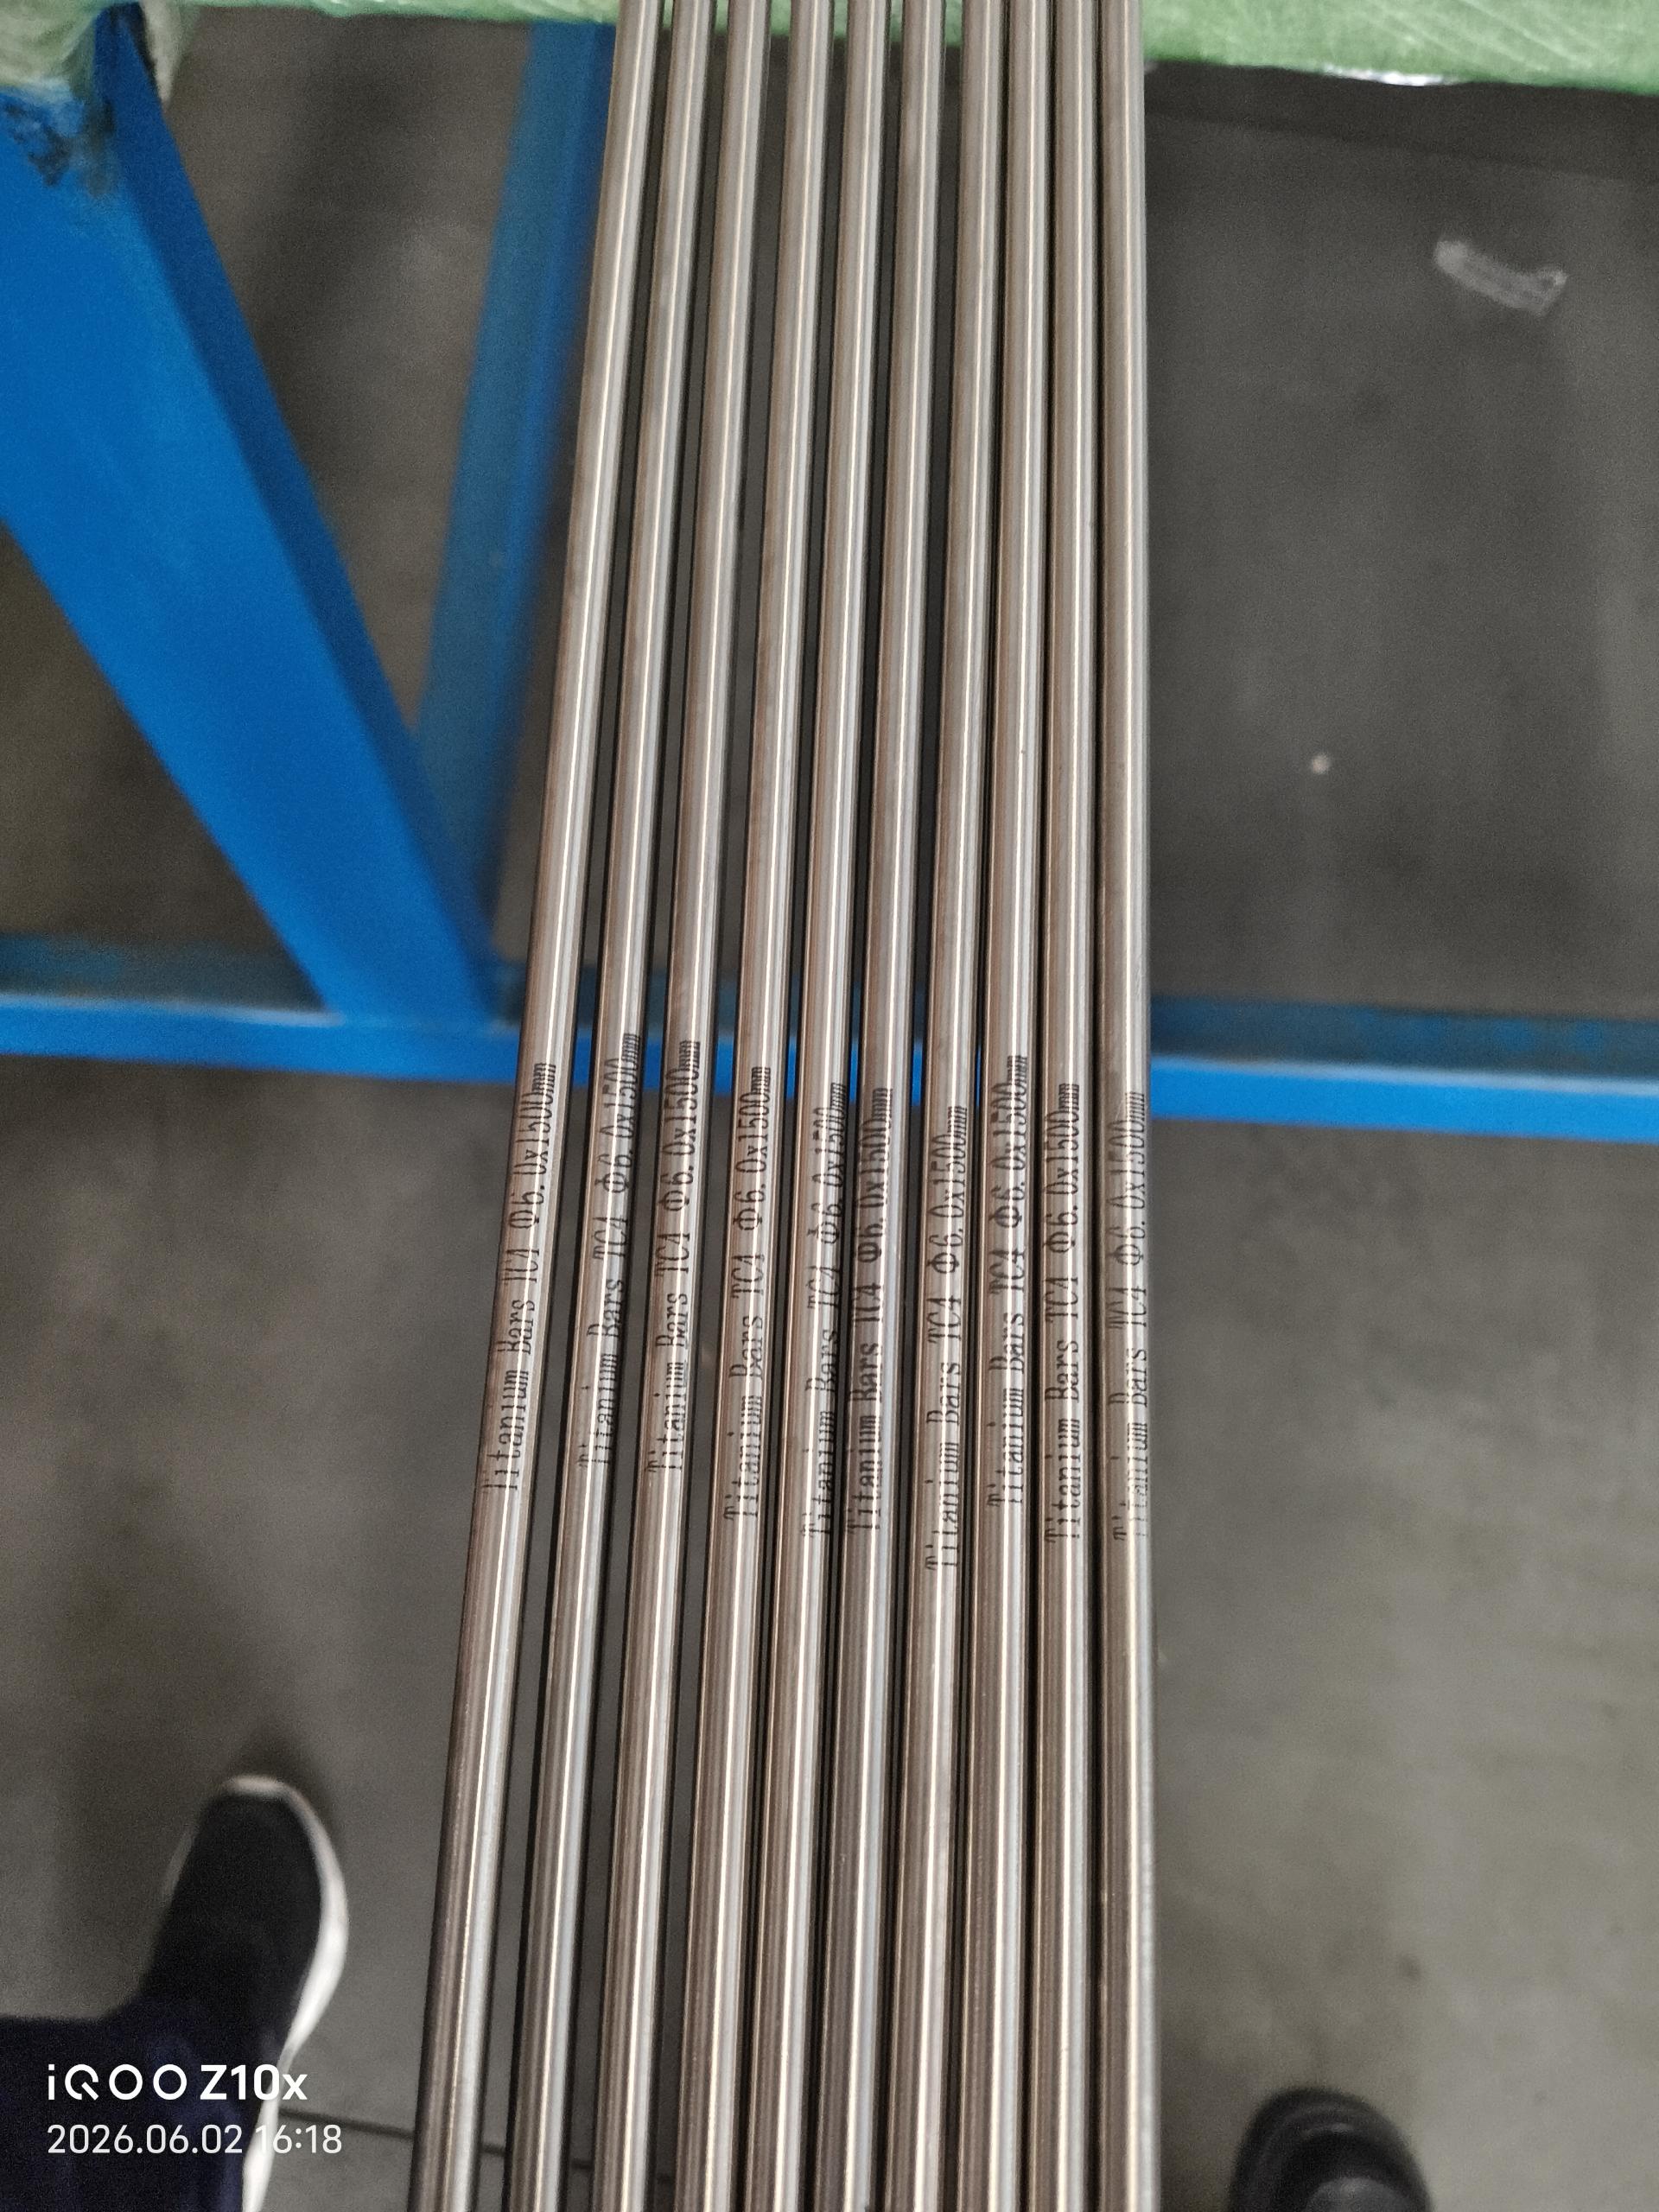
Ti-6Al-4V a une version standard (Grade 5, ASTM F1472) et une version interstitielle extra-faible (Grade 23 / ELI, ASTM F136). ELI signifie que les éléments interstitiels tels que l'oxygène, l'azote, le carbone et l'hydrogène sont poussés à un niveau inférieur : chaque diminution de la teneur en oxygène est une augmentation de la ténacité à la rupture et de la durée de vie en fatigue. C’est exactement là que réside la bouée de sauvetage de l’alliage de titane de qualité implantaire. Utiliser le grade 5 comme s'il s'agissait du grade 23 peut paraître « à peu près pareil » sur la feuille de composition chimique, mais après 20 millions de cycles, ce sont deux résultats différents.
2) Les éléments interstitiels dépendent de la fusion et non de l'inspection
Le nombre de passes de refusion à l'arc sous vide (VAR), la propreté de la charge et le contrôle des inclusions et de la ségrégation : si l'un d'entre eux est compromis, cela finira par se manifester des années plus tard sous la forme d'une fissure de fatigue dans la tige fémorale. L'inspection ne peut éliminer que les produits non conformes ; il ne peut pas contrôler l’existence du bon matériel.
3) La microstructure est une spécification invisible
Ti-6Al-4V est un alliage biphasé α+β ; la quantité de déformation par forgeage/laminage et l'itinéraire de traitement thermique déterminent si les grains sont fins et uniformes. Les barres dont la microstructure n'est pas uniforme peuvent différer plusieurs fois en termes de performances en fatigue, ce qui est totalement invisible sur un certificat de composition chimique. De même, les microstructures coulées et forgées de CoCrMo ne constituent pas la même classe de produit en termes de résistance à la fatigue.
4) Conditions de livraison et usinage en aval
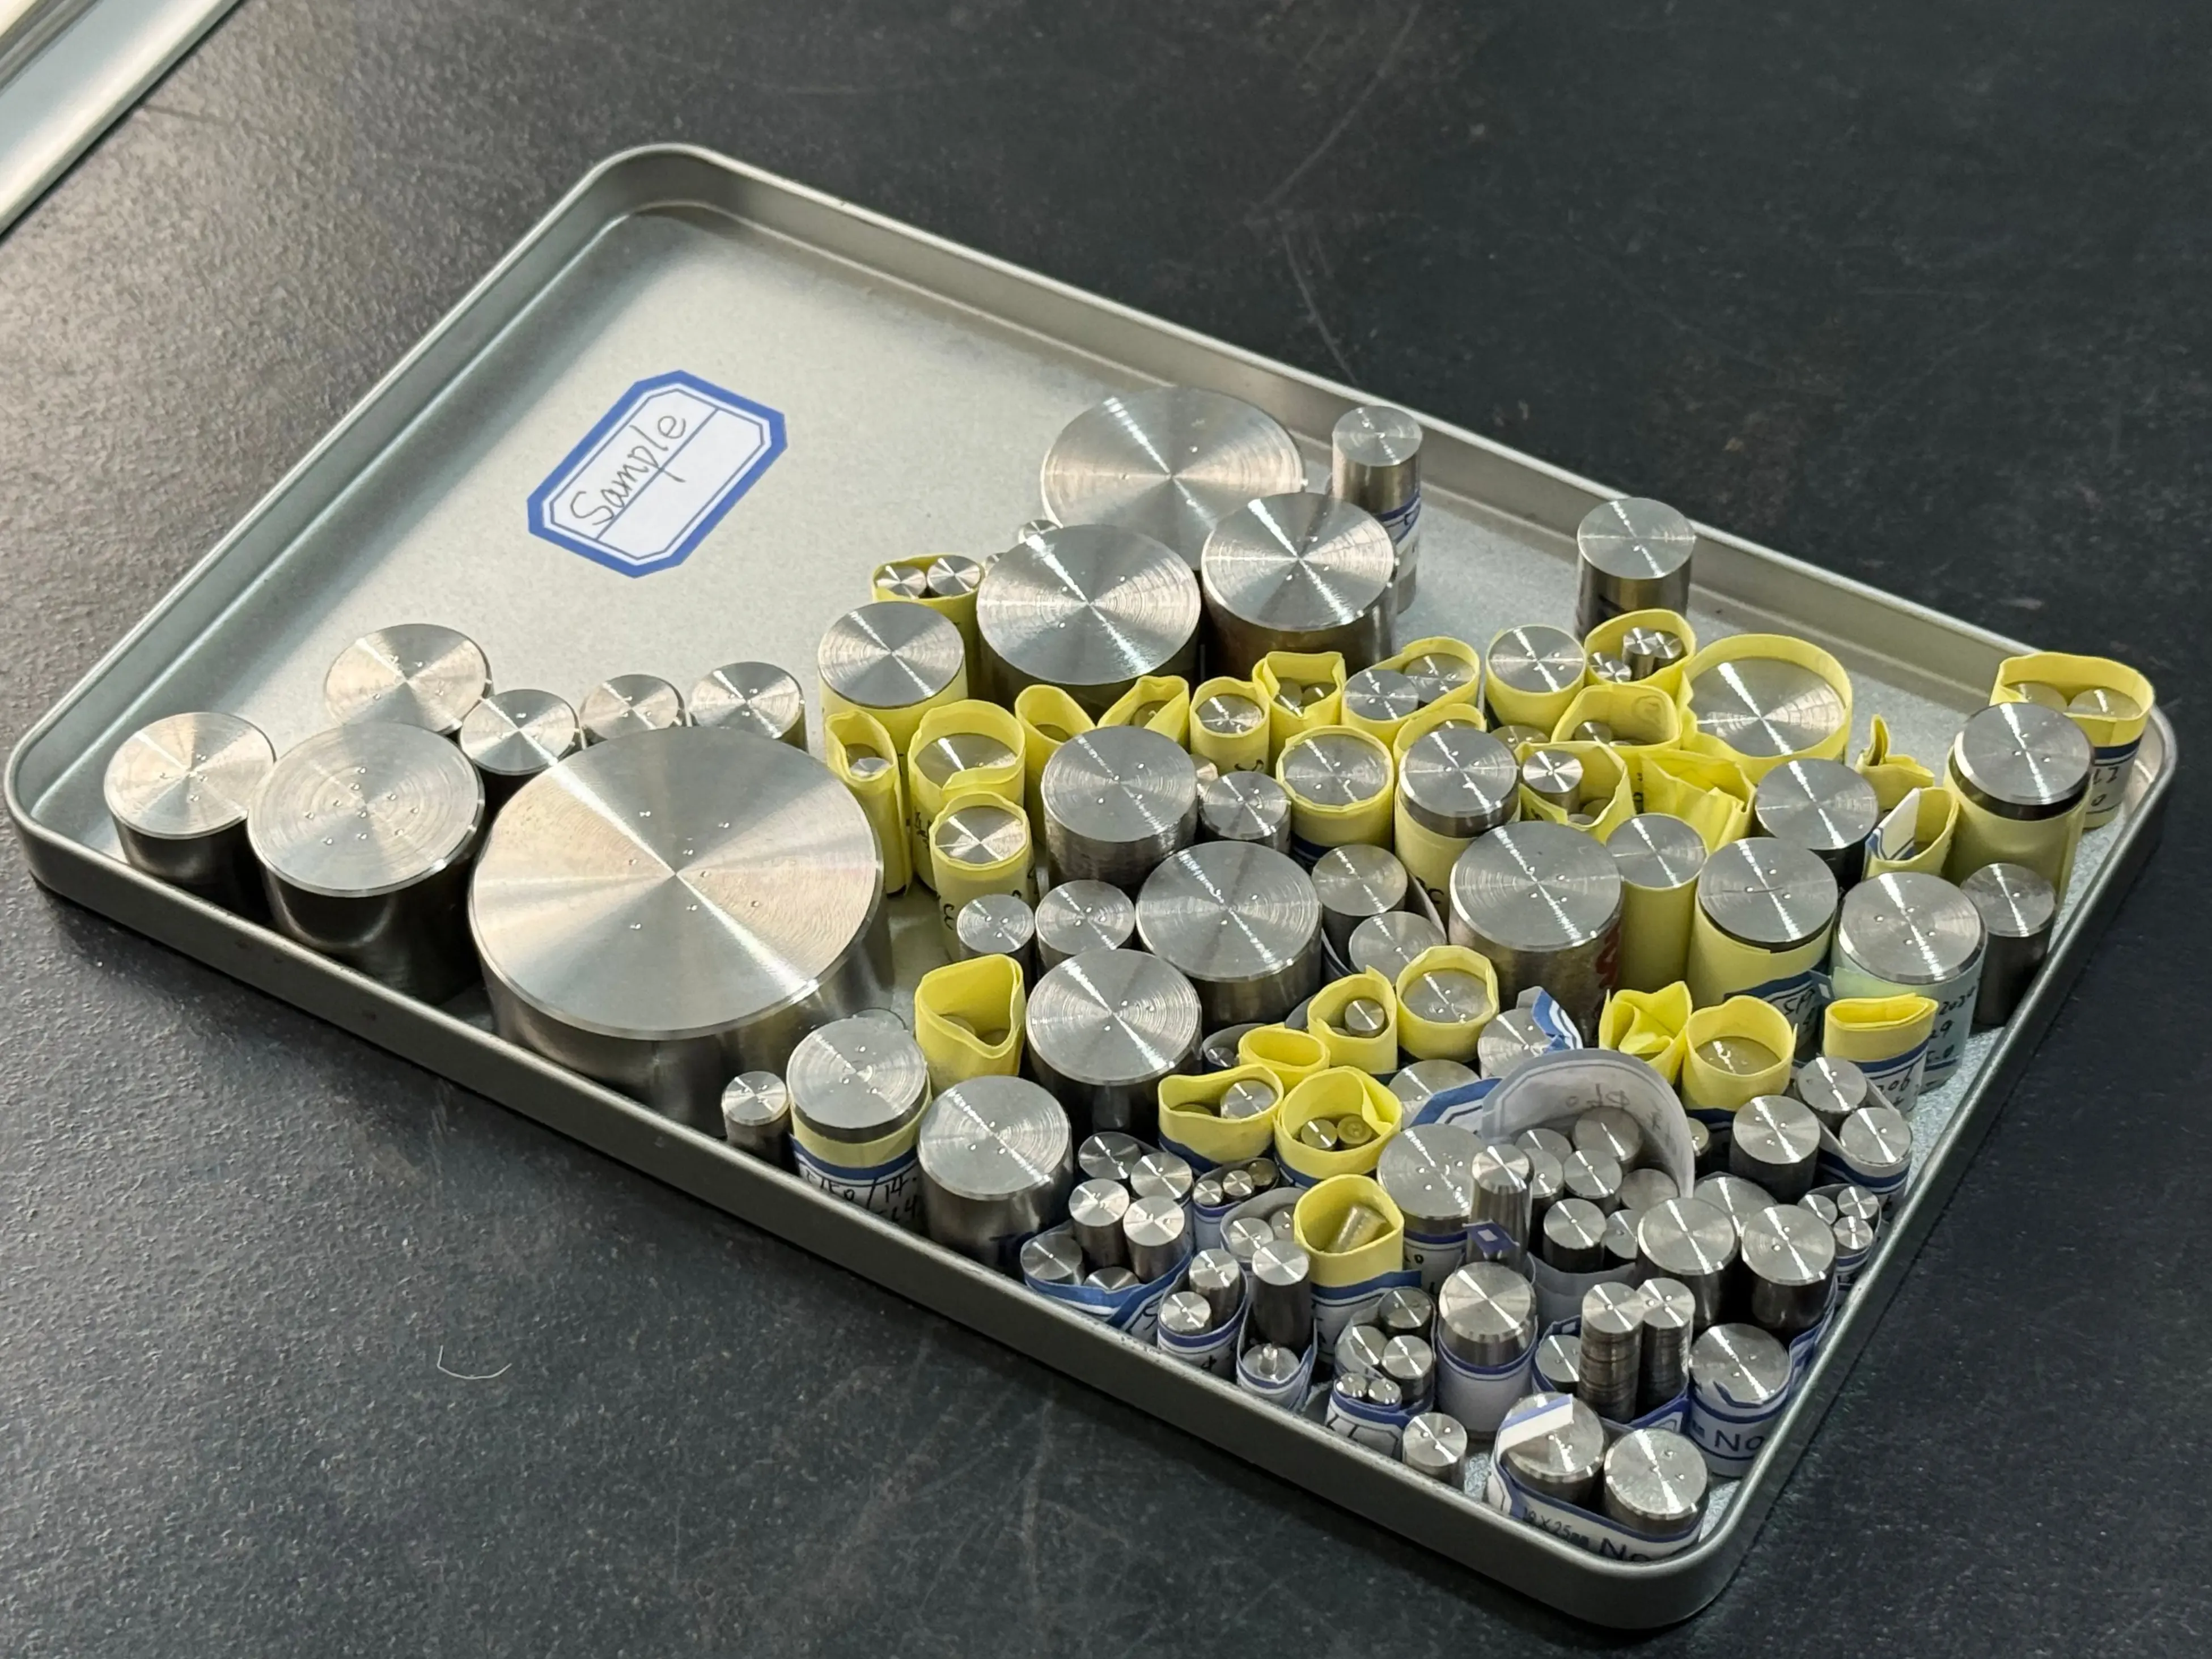
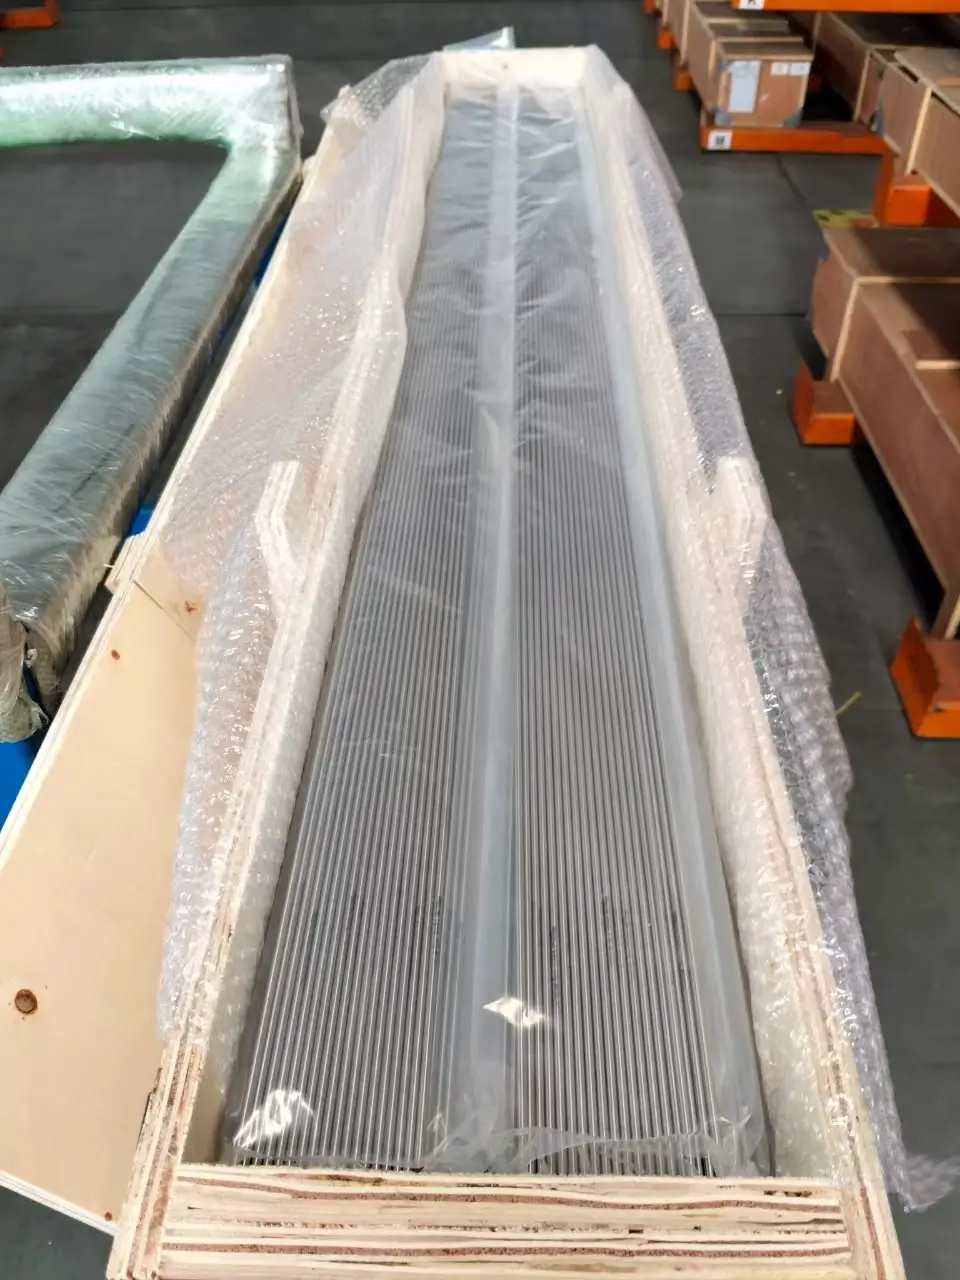
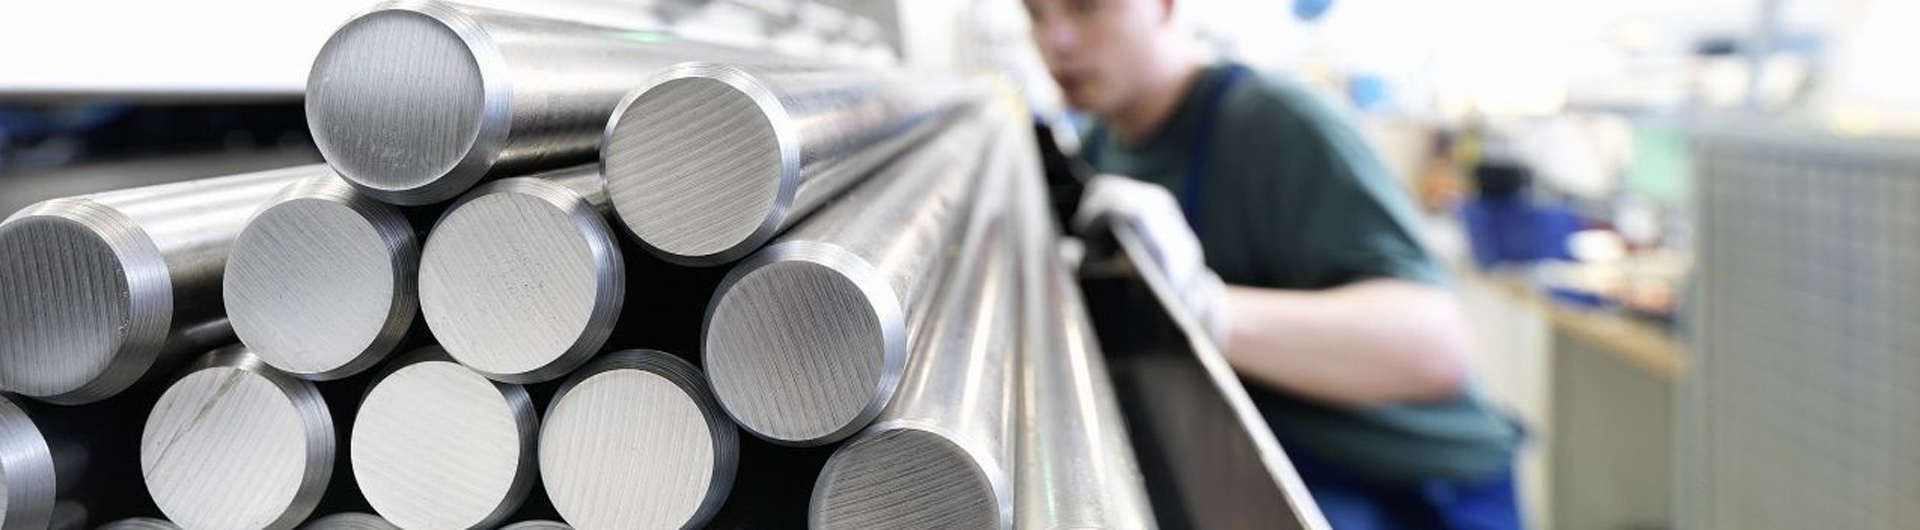
La tolérance du diamètre, la rectitude et la rugosité de la surface déterminent directement la surépaisseur d'usinage, l'usure de l'outil et le taux d'élasticité en usine d'implants. Prenant notre capacité d'approvisionnement régulière à SUNXIN à titre d'exemple : barres en alliage d'un diamètre de φ1,0 à 200 mm et d'une longueur de 10 à 3 600 mm, rectitude jusqu'à 0,1 mm/m, tolérance sur le diamètre extérieur personnalisable à h6 à h9 (−0,006 à −0,025 mm) et rugosité de surface contrôlable à ≤0,8 μm ; plaques T0,5–200 mm avec planéité jusqu'à 0,1 mm/m ; fils φ0,2–3,0 mm disponibles dans des conditions de résistance recuites, étirées à froid, étirées et autres ; tubes de précision avec un diamètre extérieur de 0,5 à 10 mm et un diamètre intérieur de 0,08 à 2,0 mm. Pour les projets ayant des exigences en matière d'état du sol, de coupe à longueur ou de pré-usinage CNC, ces paramètres affectent davantage le coût que la désignation du matériau lui-même.
5) Les documents de traçabilité sont le ticket d'entrée, pas une pièce jointe
La chaîne d’approvisionnement des implants nécessite une traçabilité chaleur par chaleur. Les certificats de matériaux EN 10204 3.1, une déclaration de la norme applicable (ASTM F136 / ISO 5832-3 plutôt que seulement F1472), des rapports sur la composition chimique et les propriétés mécaniques, des rapports de tests de microstructure et par ultrasons, ainsi que la certification ISO 13485 du fournisseur (pas seulement ISO 9001) constituent ensemble la base pour juger si un matériau est « utilisable pour les implants ». Le système qualité de SUNXIN est certifié ISO 9001 et ISO 13485, avec des enregistrements complets conservés depuis l'IQC des matières premières et l'IPQC en cours jusqu'à l'OQC sortant ; nos produits couvrent les domaines de la traumatologie, de la colonne vertébrale, des articulations, de la médecine sportive, cardiovasculaire et dentaire, et sont exportés dans plus de 40 pays et régions.
5. Classement de couche 4 : le « véritable classement » du point de vue du sourcing B2B
Cliniquement optimal ≠ optimal pour le projet. Une fois la disponibilité, l’usinabilité et le coût de mise en conformité inclus, le classement est remanié :
Dimension | Meilleur choix | Remarques |
|---|---|---|
Performance d'usure à long terme | Céramique/Céramique | Nécessite un support d’implantation de précision ; chaîne d'approvisionnement concentrée |
Bilan global risque-coût | Tête en céramique + revêtement HXLPE + coupelle et tige en alliage de titane | La combinaison dominante mondiale actuelle et le point de départ le plus stable pour définir un produit |
Polyvalence des composants structurels | Ti-6Al-4V ELI (catégorie 23) | Gamme complète de spécifications, usinabilité mature, système de documentation bien développé |
Solution pour les patients sensibles aux métaux | Couple roulement Ti-6Al-7Nb / céramique | Voie sans vanadium et sans nickel |
Révision et reconstruction de défauts osseux | Tantale poreux | Croissance osseuse la plus forte, coût le plus élevé |
Dispositifs et instruments à court et moyen terme | 316LVM, acier inoxydable martensitique (par exemple 1.4112 / 440C) | Non utilisé dans les surfaces d'appui, mais le plus rentable |
En pratique, ce qui retarde réellement les plannings des projets n'est généralement pas « quel matériau choisir », mais : peut-on obtenir une barre de φ12 mm conforme à la norme F136 lors d'essais de production en petites séries ? Un diamètre spécial nécessite-t-il une quantité minimum de commande ? Le délai de livraison peut-il s’adapter au jalon de R&D ? C'est également la raison pour laquelle nous insistons sur l'absence de MOQ strict, sur la prise en charge des petits lots et de la personnalisation non standard, ainsi que sur un stock supérieur à 100 tonnes : la disponibilité des matériaux pendant la phase de R&D détermine directement la vitesse du projet.

6. Les cinq idées fausses les plus courantes sur la sélection des matériaux
'La céramique est la meilleure, alors utilisez-la pour tout.' La céramique ne peut pas être utilisée pour la tige fémorale - elle ne peut pas résister à la charge de fatigue en flexion à l'intérieur du canal médullaire.
'L'alliage de titane est résistant à l'usure, il peut donc être utilisé pour la tête fémorale.' Bien au contraire : l'alliage de titane a une faible dureté de surface et une faible résistance à l'usure de l'adhésif, ce qui le rend inadapté à un couple de roulements. C'est exactement pourquoi les tiges en titane sont associées à des têtes en céramique ou en cobalt-chrome.
'Plus le module est bas, mieux c'est.' Un module trop faible sacrifie la résistance et la stabilité ; l'objectif est la correspondance, pas la minimisation.
'La même désignation signifie les mêmes performances.' Voir couche 3 : la version standard, le mode de fusion et l'état microstructural déterminent la durée de vie réelle en fatigue.
'L'acier inoxydable est déjà obsolète.' Dans les surfaces d'appui de l'articulation de la hanche, oui ; en fixation interne et en instruments, absolument pas.
7. FAQ : questions courantes
Q1 : Les matériaux d'arthroplastie de la hanche, du meilleur au pire – comment les classeriez-vous en une phrase ?
Couples de roulements : Céramique/Céramique > Céramique/HXLPE > Métal/HXLPE > Métal/Métal (obsolète) > acier inoxydable. Composants structurels : Ti-6Al-4V ELI > Ti-6Al-7Nb > CoCrMo, le tantale poreux formant sa propre catégorie en cas de révision.
Q2 : Une tête fémorale en céramique peut-elle se fracturer ?
Le taux de fracture des céramiques modernes de quatrième génération est déjà inférieur à 1 % et la plupart des cas sont liés à un traumatisme ou à une déviation de l’angle d’implantation. Si vous souhaitez une faible usure tout en évitant le risque de fracture, une tête en céramique + un revêtement HXLPE est le compromis le plus sûr.
Q3 : Quel est vraiment le meilleur, l’alliage de titane ou la céramique ?
Ils ne concourent pas au même poste. L'alliage de titane est utilisé pour la tige fémorale et la cupule acétabulaire (composants structurels), et la céramique pour la tête fémorale et le revêtement (couple de roulements). Un implant de haute qualité possède généralement les deux.
Q4 : Pourquoi le métal sur métal a-t-il été abandonné ?
Le problème central n’est pas le volume d’usure mais les particules nanométriques de cobalt-chrome et les ions métalliques produits par la tribocorrosion, qui peuvent provoquer des DMLA, des pseudotumeurs et des réactions systémiques, avec un taux de révision nettement plus élevé.
Q5 : Comment les patients allergiques aux métaux devraient-ils choisir ?
Le nickel est la source sensibilisante la plus courante. Un alliage de titane, du Ti-6Al-7Nb sans vanadium ou un couple de roulements en céramique peuvent être choisis, et un test cutané est recommandé pour l'évaluation avant la chirurgie.
Q6 : Combien d’années dure une arthroplastie de la hanche ?
À condition que l'implantation soit effectuée correctement, que le matériau soit conforme et que son utilisation soit raisonnable, 15 à 20 ans ou plus sont déjà très courants pour les implants modernes courants, et les données à long terme pour les combinaisons CoC et CoP sont particulièrement bonnes. La véritable variable de la durée de vie ne réside souvent pas dans le nom du matériau, mais dans la cohérence de la fabrication et la conception de l'interface.
Q7 : Quelle est la différence entre ASTM F136 et ASTM F1472, et laquelle doit-elle être spécifiée lors de l'achat ?
Le F136 correspond au Ti-6Al-4V ELI (Grade 23), avec un contrôle plus strict des éléments interstitiels, et est le matériau des implants ; F1472 correspond au Grade 5 et est utilisé pour l’industrie générale et certains dispositifs non implantaires. Pour les pièces d'implant, veuillez spécifier explicitement F136 / ISO 5832-3 et écrire les exigences du certificat dans la commande.
Q8 : Quels documents faut-il demander à un fournisseur d'alliages pour être conforme ?
Au moins cinq : le certificat de matériau chaleur par chaleur EN 10204 3.1, une déclaration de la norme applicable, des rapports sur la composition chimique et les propriétés mécaniques, des rapports d'essais de microstructure et par ultrasons et le certificat ISO 13485 du fournisseur. En plus de cela, SUNXIN nous pouvons également fournir des diamètres personnalisés, des coupes à longueur, des conditions de traitement thermique et un pré-usinage CNC, contribuant ainsi à réduire les étapes d'usinage secondaires.
Q9 : Quelle est la différence entre le polyéthylène hautement réticulé et le polyéthylène conventionnel ?
Le HXLPE améliore la résistance à l'usure grâce à la réticulation par irradiation, puis supprime la dégradation oxydative via un traitement thermique ou un dopage à la vitamine E ; son taux d'usure est inférieur d'un ordre de grandeur à celui de l'UHMWPE conventionnel, et il s'agit du matériau de revêtement courant le plus répandu actuellement.
Q10 : Un matériau de qualité implantaire peut-il être obtenu au cours d’une étape de R&D en petits lots ?
Oui. La clé de ces exigences est de savoir si le fournisseur accepte les spécifications non standard et les petits lots. Nous (SUNXIN ) ne fixe pas de MOQ strict et garde plus de 100 tonnes en stock, couvrant des qualités telles que Ti niveaux 1 à 4, Ti-6Al-4V, Ti-6Al-4V ELI, Ti-6Al-7Nb, CoCr28Mo (CCM), MP35N, L605, tantale (R05400), NiTi et 316LVM.
Conclusion : en fin de classement se trouve la cohérence de la fabrication
Revenons à la question initiale. Sur les surfaces d'appui, le céramique sur céramique est optimal, le céramique sur polyéthylène est le plus équilibré, le métal sur polyéthylène est le plus classique, le métal sur métal est éliminé et l'inox arrive en dernier ; En ce qui concerne les composants structurels, l'alliage de titane ELI est la réponse standard pour les tiges fémorales et les cupules acétabulaires, le cobalt-chrome-molybdène s'est retiré dans les tiges et têtes fémorales cimentées, et le tantale poreux brille dans les scénarios de révision.
Mais ce qui détermine réellement si un implant peut durer plus de 20 ans n’a jamais été le nom du matériau : c’est la voie de fusion, la norme applicable et la traçabilité des lots derrière ce nom. Chaque panne tardive peut être attribuée à ce numéro de série au moment de l'expédition.
SUNXIN est un fabricant d'acier inoxydable en usine, alliages de titane, alliages à base de cobalt, alliages de tantale et alliages nickel-titane , certifiés ISO 9001 et ISO 13485, fournissant des barres, fils, plaques et tubes de précision aux normes ASTM / ISO / EN / AMS, ainsi qu'une documentation complète de traçabilité EN 10204 3.1. Si votre équipe sélectionne des matériaux pour un projet d’articulation, de colonne vertébrale ou de traumatologie, apportez vos dessins et normes – n’hésitez pas à nous contacter.
Actualités connexes
-
 Introduction : Pourquoi cette comparaison est plus importante que vous ne le pensezLors de l'achat d'acier inoxydable pour des applications industrielles, médicales ou manufacturières, l'une des décisions les plus courantes et les plus critiques auxquelles les acheteurs sont confrontés est de choisir entre l'acier inoxydable 304 et 316. À première vue, ils semblent presque identiques. Bo