
Việc thay khớp háng chưa bao giờ là 'một vật liệu' - đó là sự chồng chất của hệ thống ma sát + hệ thống cơ sinh học + hệ thống nhất quán trong sản xuất. Trong cùng một bộ cấy, chỏm xương đùi, lớp lót, cốc ổ cối và thân xương đùi phải đối mặt với các trạng thái tải trọng và môi trường mô hoàn toàn khác nhau: các bề mặt chịu lực được đánh giá dựa trên sự mài mòn và độc tính của hạt, trong khi các thành phần cấu trúc được đánh giá dựa trên mô đun đàn hồi, độ mỏi và sự tích hợp xương. Việc trộn chúng vào một bảng xếp hạng duy nhất chắc chắn sẽ làm sai lệch câu trả lời.
Điều thậm chí còn ít người nói đến hơn là lớp thứ ba: hai thân xương đùi đều được đánh dấu 'Ti-6Al-4V' có thể khác nhau hơn mười năm trong thời gian phục vụ lâm sàng. Khoảng cách không nằm ở chỉ định cấp độ mà ở lộ trình nóng chảy, các yếu tố xen kẽ, cấu trúc vi mô và khả năng truy xuất nguồn gốc theo lô. Với tư cách là nhà cung cấp hợp kim y tế cấp nhà máy, đây chính xác là lớp chúng tôi xử lý hàng ngày.
Vì vậy, bài viết này trả lời câu hỏi bằng phương pháp xếp hạng bốn lớp:
Lớp 1: xếp hạng các cặp vòng bi
Lớp 2: xếp hạng vật liệu kết cấu và cố định
Lớp 3: 'phân loại vô hình' trong cùng một chỉ định vật liệu — các biến số trong quá trình sản xuất quyết định tuổi thọ sử dụng 20 năm
Lớp 4: xếp hạng từ góc độ tìm nguồn cung ứng B2B (tính sẵn có, truy xuất nguồn gốc, chi phí gia công)
1. Tại sao biên độ sai sót trọng yếu lại quá nhỏ
Trước khi đánh giá bất kỳ vật liệu cấy ghép nào, hãy xem những gì nó phải chịu đựng hàng ngày:
Hoạt động | Tải trọng đỉnh khớp hông (gấp bội trọng lượng cơ thể) | Tải trọng tương ứng cho bệnh nhân 70 kg |
|---|---|---|
Đi bộ bình thường trên mặt đất bằng phẳng | khoảng 3× | ≈ 210 kg |
Leo cầu thang (hỗ trợ một chân) | khoảng 3–4× | ≈ 210–280 kg |
Đi xuống cầu thang (hỗ trợ một chân) | khoảng 4–6× | ≈ 280–420 kg |
Dựa trên ước tính thông thường là 1 triệu bước mỗi năm, bộ phận cấy ghép trải qua khoảng 20 triệu chu kỳ ứng suất cao trong thời gian sử dụng 20 năm, trong khi vẫn được ngâm vĩnh viễn trong chất lỏng cơ thể ở nhiệt độ 37oC có chứa ion clorua.
Những con số này giải thích ba con đường thất bại chính của bộ cấy ghép:
Các hạt mòn → tiêu xương: một khi các hạt bị đại thực bào thực bào, chúng sẽ gây ra tình trạng viêm, xương ở bề mặt tiếp xúc sẽ bị tiêu hủy và mô cấy sẽ lỏng ra. Đây là lý do hàng đầu phải phẫu thuật chỉnh sửa.
Các vết nứt mỏi: cổ và vùng gần nhất của thân xương đùi là vùng tập trung ứng suất và chỉ cần đưa 50 μm vào bên trong vật liệu là đủ để trở thành vị trí bắt đầu vết nứt.
Che chắn ứng suất: nếu vật liệu quá 'cứng', tải trọng không còn truyền qua xương nữa, xương sẽ bị teo theo định luật Wolff và cuối cùng sẽ bị lỏng ra.
Nói cách khác, một vật liệu tốt phải đồng thời đạt được: hầu như không có mảnh vụn ở bề mặt tiếp xúc, hầu như không bị ăn mòn trên cơ thể và vẫn sẵn sàng biến dạng về mặt cơ học cùng với xương. Không có tài liệu nào bao gồm tất cả - đó chính xác là lý do tại sao 'xếp hạng theo lớp' là cần thiết.
2. Xếp hạng lớp 1: cặp vòng bi
Cặp ổ trục đề cập đến cặp ma sát được hình thành bởi chỏm xương đùi và lớp lót, nó trực tiếp quyết định số lượng và tính chất của các hạt mài mòn.
Số 1: Gốm trên gốm (CoC)
Hệ số ma sát μ≈0,01–0,02, thấp nhất trong tất cả các kết hợp; mặc tuyến tính hàng năm xấp xỉ. 5–10µm.
Gốm được gia cố bằng Alumina / zirconia có độ cứng cực cao và bề mặt có thể được đánh bóng đến mức Ra < 0,01 μm như gương, tạo thành chất bôi trơn gần màng chất lỏng cùng với chất lỏng hoạt dịch.
Các hạt gốm không chỉ 'ít' mà còn trơ hơn về mặt sinh học - ngay cả khi được tạo ra, chúng ít kích hoạt các con đường gây viêm hơn. Đây là lợi thế tiềm ẩn của nó so với 'các sự kết hợp khác có tỷ lệ hao mòn tương tự'.
Giá: độ giòn. Tỷ lệ gãy của sứ thế hệ thứ 4 hiện đại đã giảm xuống dưới 1%, nhưng vẫn còn rủi ro về va đập, lệch góc cấy ghép; một số ít bệnh nhân báo cáo có tiếng kêu cót két ở khớp.
Thích hợp cho: những bệnh nhân trẻ, năng động cao với tuổi thọ dự kiến từ 25 năm trở lên.
Số 2: Gốm trên Polyethylene (CoP)
μ≈0,04–0,08, hao mòn hàng năm khoảng. 10–90 μm (tùy thuộc vào mức độ liên kết ngang và quá trình pha tạp).
HXLPE liên kết chéo các chuỗi phân tử của nó thông qua chiếu xạ năng lượng cao, sau đó loại bỏ các gốc tự do thông qua xử lý nhiệt hoặc pha tạp vitamin E; tốc độ hao mòn của nó thấp hơn nhiều so với UHMWPE thông thường.
Độ đàn hồi nhớt của polyetylen hấp thụ lực tác động, không có nguy cơ gãy xương và khả năng chịu góc cấy ghép của nó cũng cao hơn.
Kết luận: nếu bốn yếu tố 'tuổi thọ × rủi ro × chi phí × khả năng chịu phẫu thuật' được cân nhắc cùng nhau thì CoP hiện là giải pháp tổng thể tốt nhất và nó cũng là lựa chọn chủ đạo để thay thế chính ở Châu Âu và Hoa Kỳ. Nó chỉ đứng thứ hai vì khối lượng hao mòn tuyệt đối của nó không bằng CoC.
Số 3: Kim loại trên Polyethylene (MoP)
Đầu CoCrMo + lớp lót HXLPE, μ≈0,10–0,15.
Nó có dữ liệu theo dõi đầy đủ nhất, chi phí thấp nhất và dây chuyền gia công hoàn thiện nhất, đồng thời nó vẫn là giải pháp mặc định ở nhiều thị trường hiện nay.
Điểm yếu: tốc độ mài mòn cao hơn hai loại trên và đầu kim loại giải phóng các ion coban và crom trong dịch cơ thể; ăn mòn ma sát tại điểm nối côn (trunnionosis) cũng đã thu hút được sự chú ý trong những năm gần đây.
Số 4 (về cơ bản đã lỗi thời): Metal-on-Metal (MoM)
Vào đầu những năm 2000, nó trở nên phổ biến ở các điểm bán 'đường kính lớn, khả năng chống trật khớp, hầu như không bị mài mòn', sau đó rút lui trên quy mô lớn.
Cơ chế hư hỏng là ăn mòn ma sát chứ không phải mài mòn thuần túy: dưới sự bôi trơn biên, bề mặt kim loại trên kim loại liên tục tạo ra các hạt có kích thước nano, nhỏ hơn 2–3 bậc độ lớn so với các hạt polyetylen, với diện tích bề mặt khổng lồ và độ hòa tan nhanh; một khi các ion coban và crom xâm nhập vào máu, chúng sẽ gây ra ARMD (phản ứng bất lợi với các mảnh vụn kim loại), giả u và thậm chí là nhiễm độc toàn thân.
Đây là trường hợp giảng dạy tốt nhất: một vật liệu có thể nổi bật ở một thuộc tính duy nhất và hệ thống được xây dựng từ nó vẫn có thể bị lỗi về mặt tổng thể.
Cuối danh sách: thép không gỉ (316L / 316LVM)
Vật liệu cấy ghép sớm nhất; Khả năng chống mài mòn, chống rỗ và khả năng tương thích sinh học của nó đều kém hơn so với hợp kim dựa trên coban và titan, đồng thời hàm lượng niken của nó cũng có nguy cơ gây mẫn cảm.
Nó không còn được sử dụng trong các bề mặt chịu lực của phẫu thuật thay khớp háng toàn phần hiện đại. Nhưng xin lưu ý: 'vị trí cuối cùng ở khớp hông' không có nghĩa là 'vật liệu đã lỗi thời' — 316LVM (W.Nr 1.4441 / UNS S31673) vẫn là vật liệu chủ đạo cực kỳ tiết kiệm chi phí trong cố định bên trong chấn thương, đinh nội tủy, dụng cụ phẫu thuật và các ứng dụng ngắn hạn đến trung hạn hoặc không chịu lực khác. Thứ hạng chỉ đúng cho một vị trí cụ thể.
Bảng tham khảo nhanh xếp hạng cặp đôi vòng bi
Thứ hạng | Cặp đôi mang | Vật liệu và tiêu chuẩn điển hình | μ | Mức độ hao mòn hàng năm | Rủi ro chính |
|---|---|---|---|---|---|
1 | Gốm/Gốm | Al₂O₃, ZTA (ISO 6474) | 0,01–0,02 | 5–10 mm | Gãy xương giòn, kêu cót két |
2 | Gốm sứ/HXLPE | Đầu gốm + PE liên kết ngang chiếu xạ | 0,04–0,08 | 10–90 mm | Suy thoái oxy hóa lâu dài |
3 | Kim loại/HXLPE | CoCrMo (ASTM F75/F1537) | 0,10–0,15 | Tương đối cao | Ion kim loại, ăn mòn côn |
4 | Kim loại/Kim loại | CoCrMo (ISO 5832-4) | Thấp nhưng không ổn định | Các hạt có kích thước nano | ARMD, rút khỏi thị trường |
5 | Vòng bi thép không gỉ | 316LVM (ASTM F138) | Cao | Cao | Nhạy cảm, rỗ |
3. Xếp hạng lớp 2: vật liệu kết cấu và cố định
Các bộ phận kết cấu không tham gia ma sát và tiêu chí đánh giá thay đổi hoàn toàn: mô đun đàn hồi phù hợp, độ bền mỏi, khả năng tích hợp xương, khả năng chống ăn mòn.
Số 1: Hợp kim titan Ti-6Al-4V ELI (Cấp 23, ASTM F136/ISO 5832-3)
Hợp kim titan thống trị thân xương đùi và cốc ổ cối nhờ ba khả năng mà các loại khác khó có thể đáp ứng cùng lúc:
Mô đun gần xương nhất: hợp kim titan khoảng 110 GPa, hợp kim coban-crom khoảng 220 GPa và xương vỏ khoảng 10–30 GPa. Titan không 'bằng xương', nhưng nó làm giảm mô đun không khớp đến mức nhỏ nhất trong số các kim loại phổ thông, và khả năng che chắn ứng suất rõ ràng là nhẹ hơn.
Bề mặt tự thụ động: màng TiO₂ dày đặc nghĩa là hầu như không giải phóng ion trong dịch cơ thể và các tế bào xương sẵn sàng gắn trực tiếp vào nó.
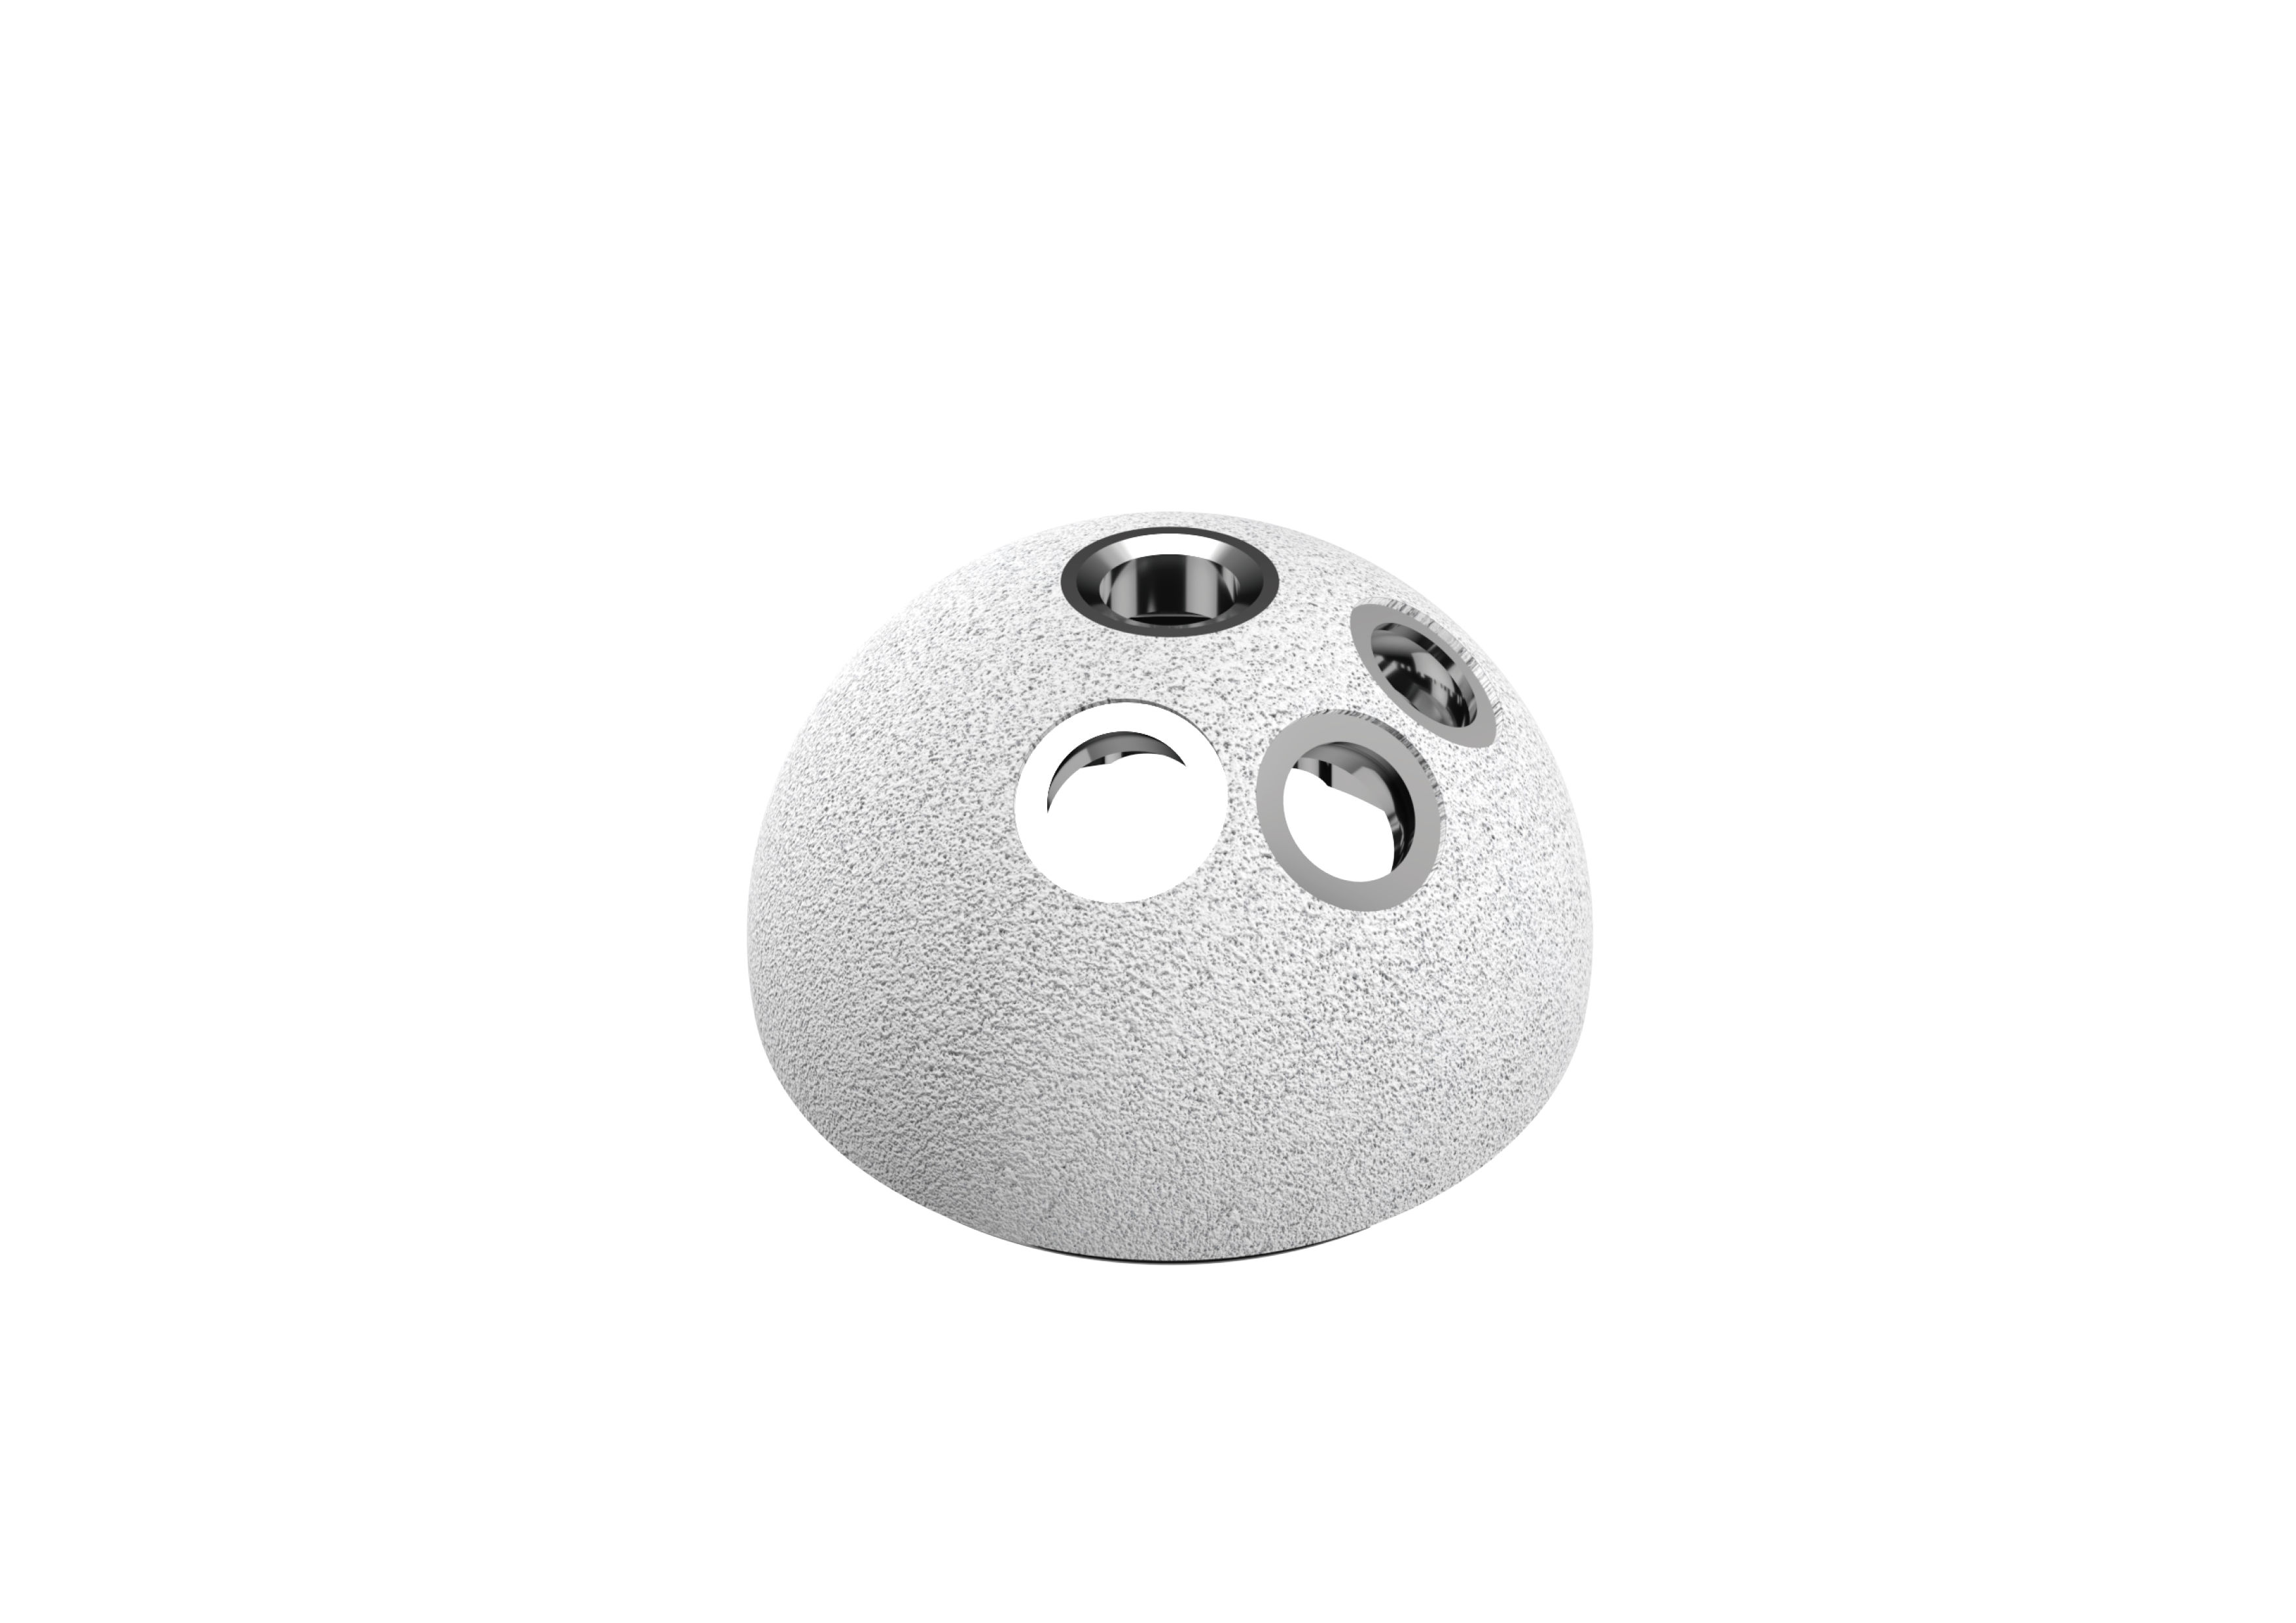
Có thể tạo ra các lớp xốp: lớp phủ titan xốp có kích thước lỗ 100–500 μm và độ xốp 30–70% (phun cát + khắc axit, phun plasma hoặc sản xuất phụ gia) cung cấp một giàn giáo lý tưởng cho xương phát triển, hoàn thành bốn giai đoạn của quá trình tích hợp xương: hình thành cục máu đông → di chuyển tế bào xương vào lỗ chân lông → lắng đọng xương mới → tái tạo và khóa trabecular.
Số 2: Ti-6Al-7Nb (hợp kim titan không chứa vanadi, ASTM F1295 / ISO 5832-11)
Niobium thay thế vanadi, loại bỏ mối lo ngại về mặt lý thuyết về độc tính của ion vanadi ở cấp độ công thức; tính chất cơ học của nó có thể so sánh được với Ti-6Al-4V và nó được ưa chuộng hơn ở thị trường Châu Âu. Giá cao hơn và độ khó gia công lớn hơn.
Số 3: Hợp kim coban-crom-molypden (CoCr28Mo, ISO 5832-4/ASTM F1537)
CoCr28Mo (UNS R31537) có độ bền, khả năng chống mài mòn và chống ăn mòn tuyệt vời; nó là vật liệu cổ điển cho đầu xương đùi và thân được tráng xi măng. Tuy nhiên, mô đun cao của nó gây ra khả năng che chắn ứng suất đáng kể và hiện nay hiếm khi được sử dụng cho thân cây không có xi măng. Trong cùng một dòng, MP35N (UNS R30035) và L605 (UNS R30605) có lĩnh vực chính của riêng mình là thiết bị tim mạch và thiết bị có độ mệt mỏi cao.
Đối thủ đặc biệt: tantalum xốp (ASTM F560 / ISO 13782)
Khả năng xâm nhập vào xương của tantali được xếp vào loại kim loại tốt nhất trong số tất cả các kim loại, và cái tên 'kim loại phân tử' rất xứng đáng; nhưng nó đắt tiền và khó gia công, vì vậy nó thường được sử dụng để chỉnh sửa ổ cối hoặc phủ bề mặt hơn là toàn bộ thân xương đùi.
Sự cân bằng giữa các phương pháp cố định
Cố định sinh học (ép khít + mọc sâu vào xương): lựa chọn hàng đầu cho những bệnh nhân có chất lượng xương tốt, mức trần cao nhất cho sự ổn định lâu dài, nhưng phụ thuộc nhiều vào chất lượng sản xuất của lớp phủ xốp và độ chính xác của quá trình ép khít ban đầu.
Cố định bằng xi măng (PMMA): độ ổn định sớm tốt, thích hợp cho bệnh nhân cao tuổi bị loãng xương; rủi ro lâu dài là nứt mỏi lớp xi măng và hình thành màng sợi ở bề mặt tiếp xúc.
4. Xếp hạng lớp 3: cùng danh hiệu, số phận khác nhau
Đây là điều độc giả B2B nên quan tâm nhất.
1) ELI không phải là hậu tố tiếp thị
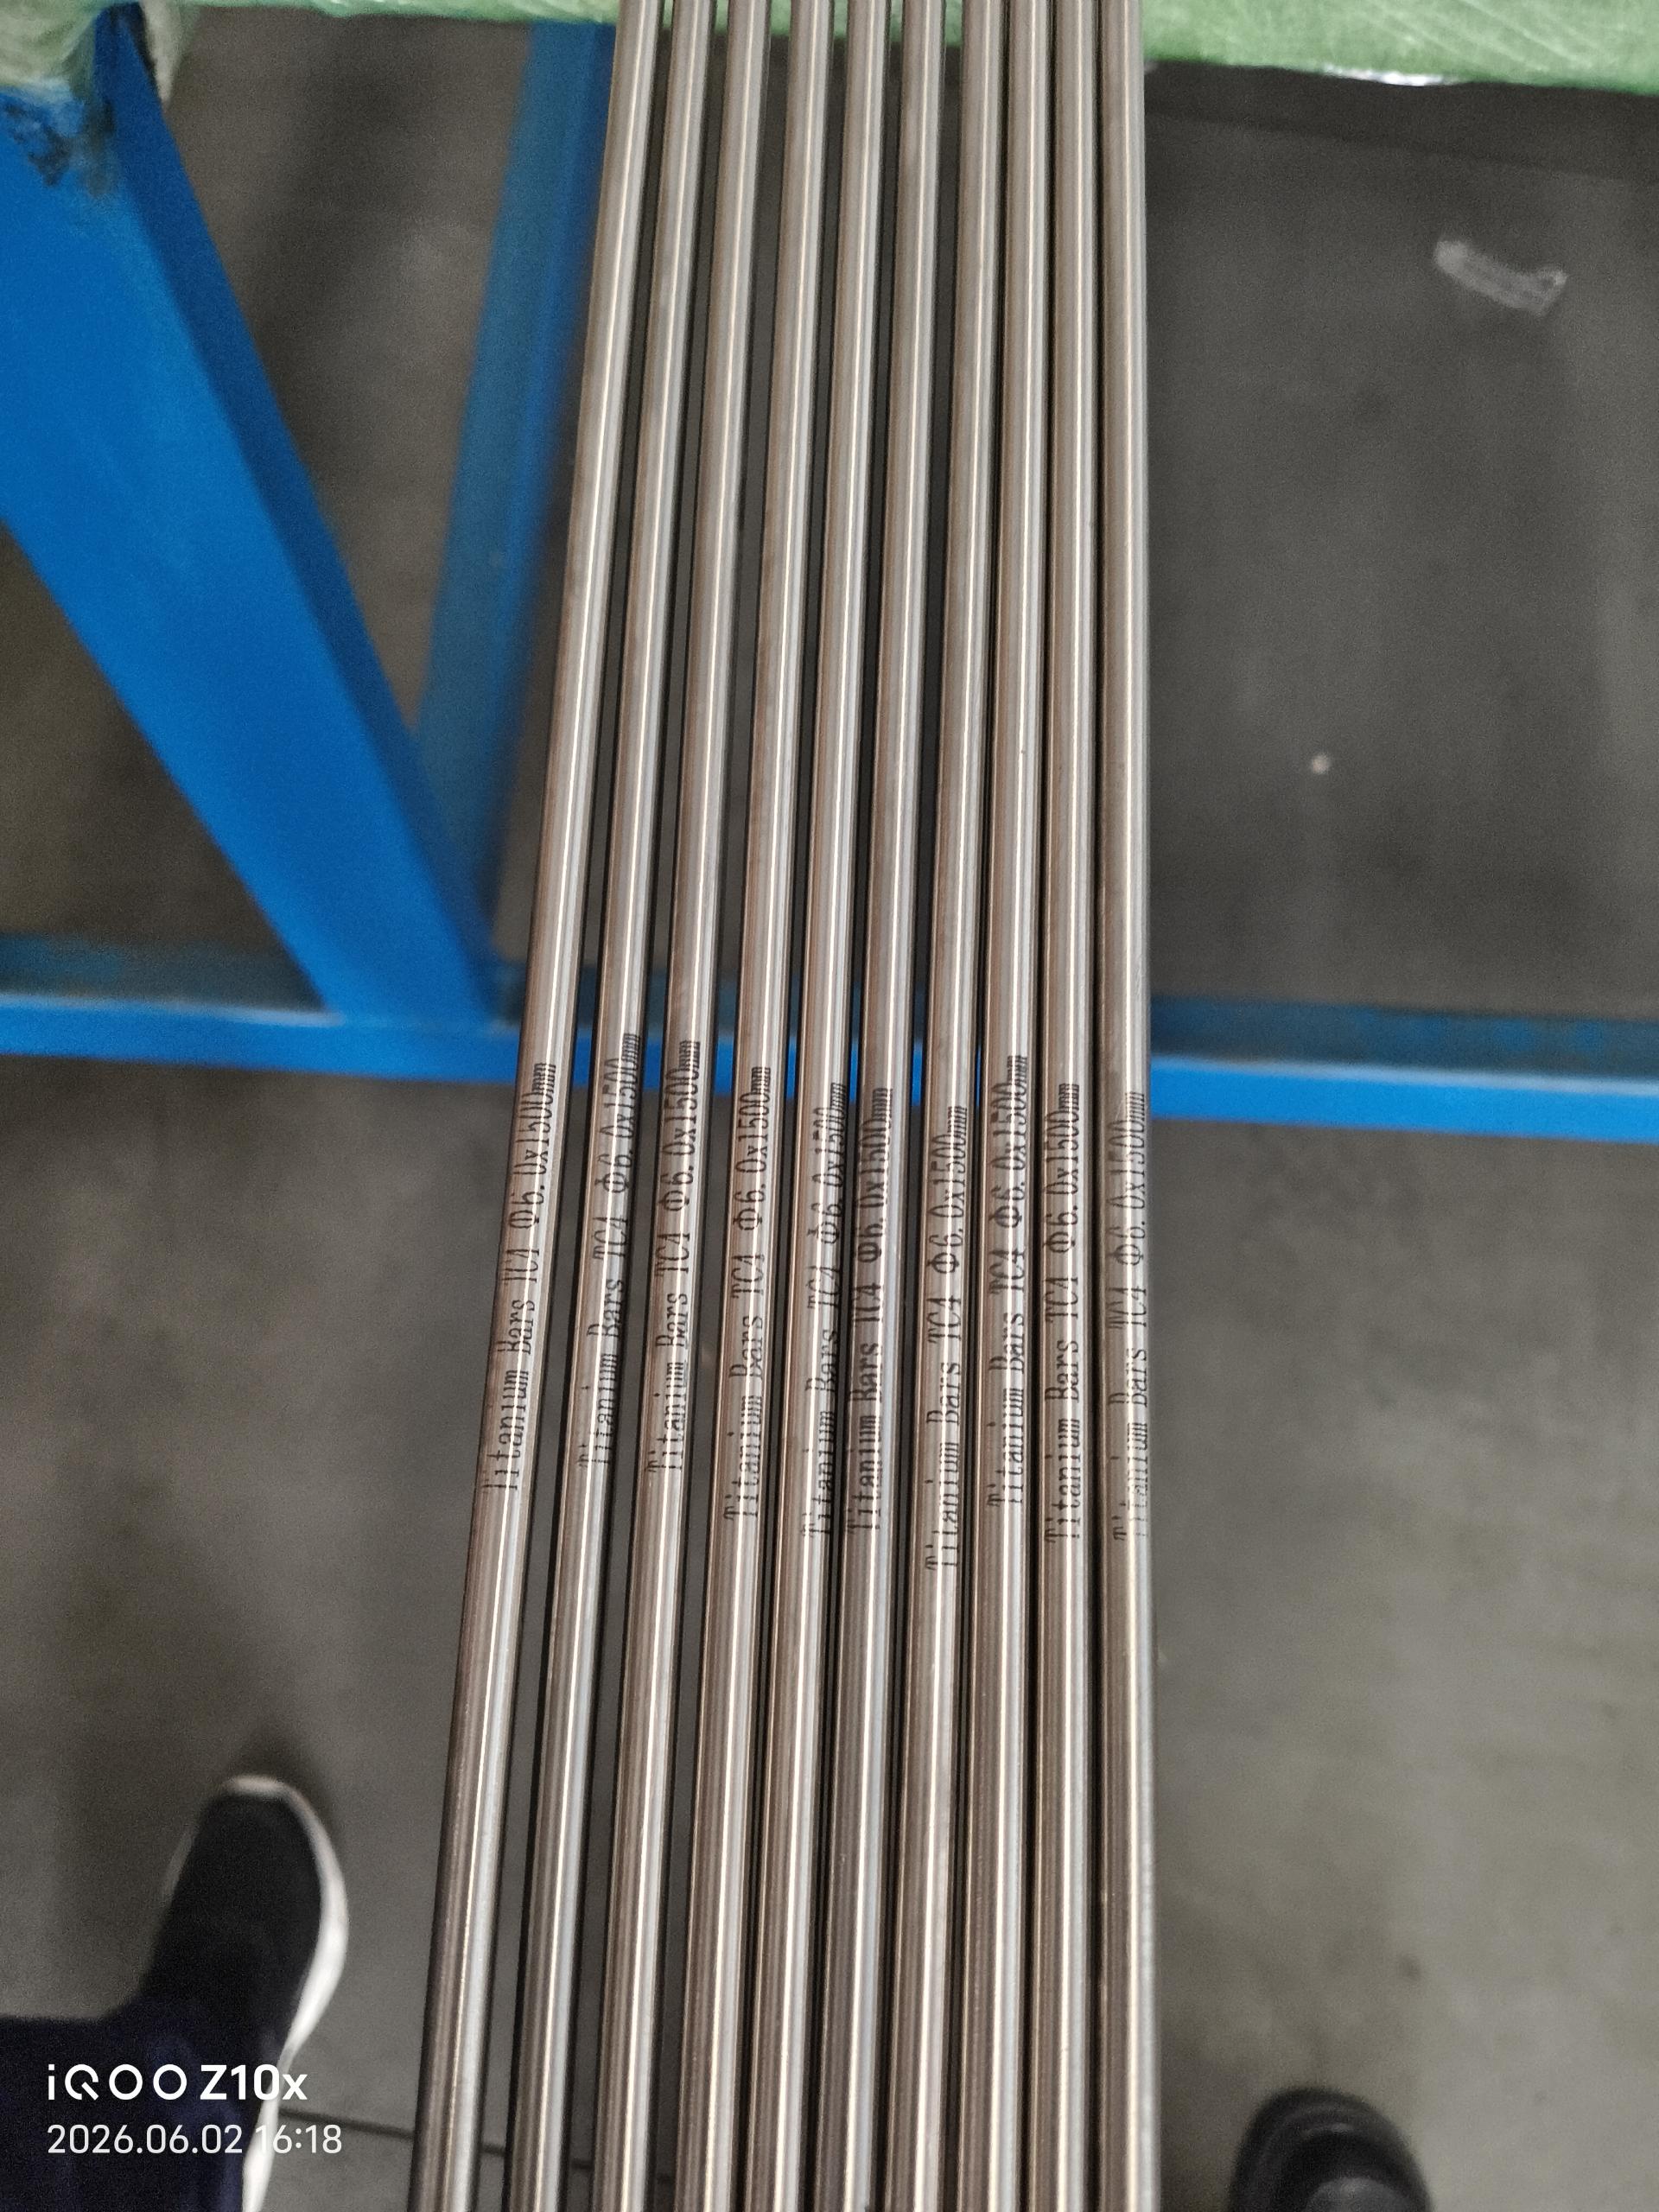
Ti-6Al-4V có phiên bản tiêu chuẩn (Cấp 5, ASTM F1472) và phiên bản xen kẽ cực thấp (Cấp 23/ELI, ASTM F136). ELI có nghĩa là các nguyên tố xen kẽ như oxy, nitơ, cacbon và hydro được đẩy xuống mức thấp hơn - mỗi mức giảm hàm lượng oxy là một bước tăng cường độ bền đứt gãy và tuổi thọ mỏi. Đây chính xác là nơi mà hợp kim titan cấp độ cấy ghép nằm. Sử dụng Lớp 5 như thể Lớp 23 có thể trông 'giống nhau' trên bảng thành phần hóa học, nhưng sau 20 triệu chu kỳ, chúng là hai kết quả khác nhau.
2) Các yếu tố xen kẽ phụ thuộc vào sự tan chảy, không phụ thuộc vào việc kiểm tra
Số lần nung chảy lại hồ quang chân không (VAR), độ sạch của điện tích cũng như khả năng kiểm soát các tạp chất và sự phân tách - nếu bất kỳ một trong số chúng bị tổn hại, cuối cùng nó sẽ xuất hiện nhiều năm sau đó dưới dạng vết nứt do mỏi ở thân xương đùi. Việc kiểm tra chỉ có thể sàng lọc những sản phẩm không phù hợp; nó không thể điều khiển vật chất tốt tồn tại.
3) Cấu trúc vi mô là một đặc điểm kỹ thuật vô hình
Ti-6Al-4V là hợp kim hai pha α+β; lượng biến dạng rèn / cán và lộ trình xử lý nhiệt quyết định xem các hạt có mịn và đồng đều hay không. Các thanh có cấu trúc vi mô không đồng nhất có thể khác nhau nhiều lần về hiệu suất mỏi và điều này hoàn toàn không thể nhận thấy trên giấy chứng nhận thành phần hóa học. Tương tự như vậy, các cấu trúc vi mô đúc và rèn của CoCrMo không cùng loại sản phẩm về khả năng chống mỏi.
4) Điều kiện giao hàng và gia công tiếp theo
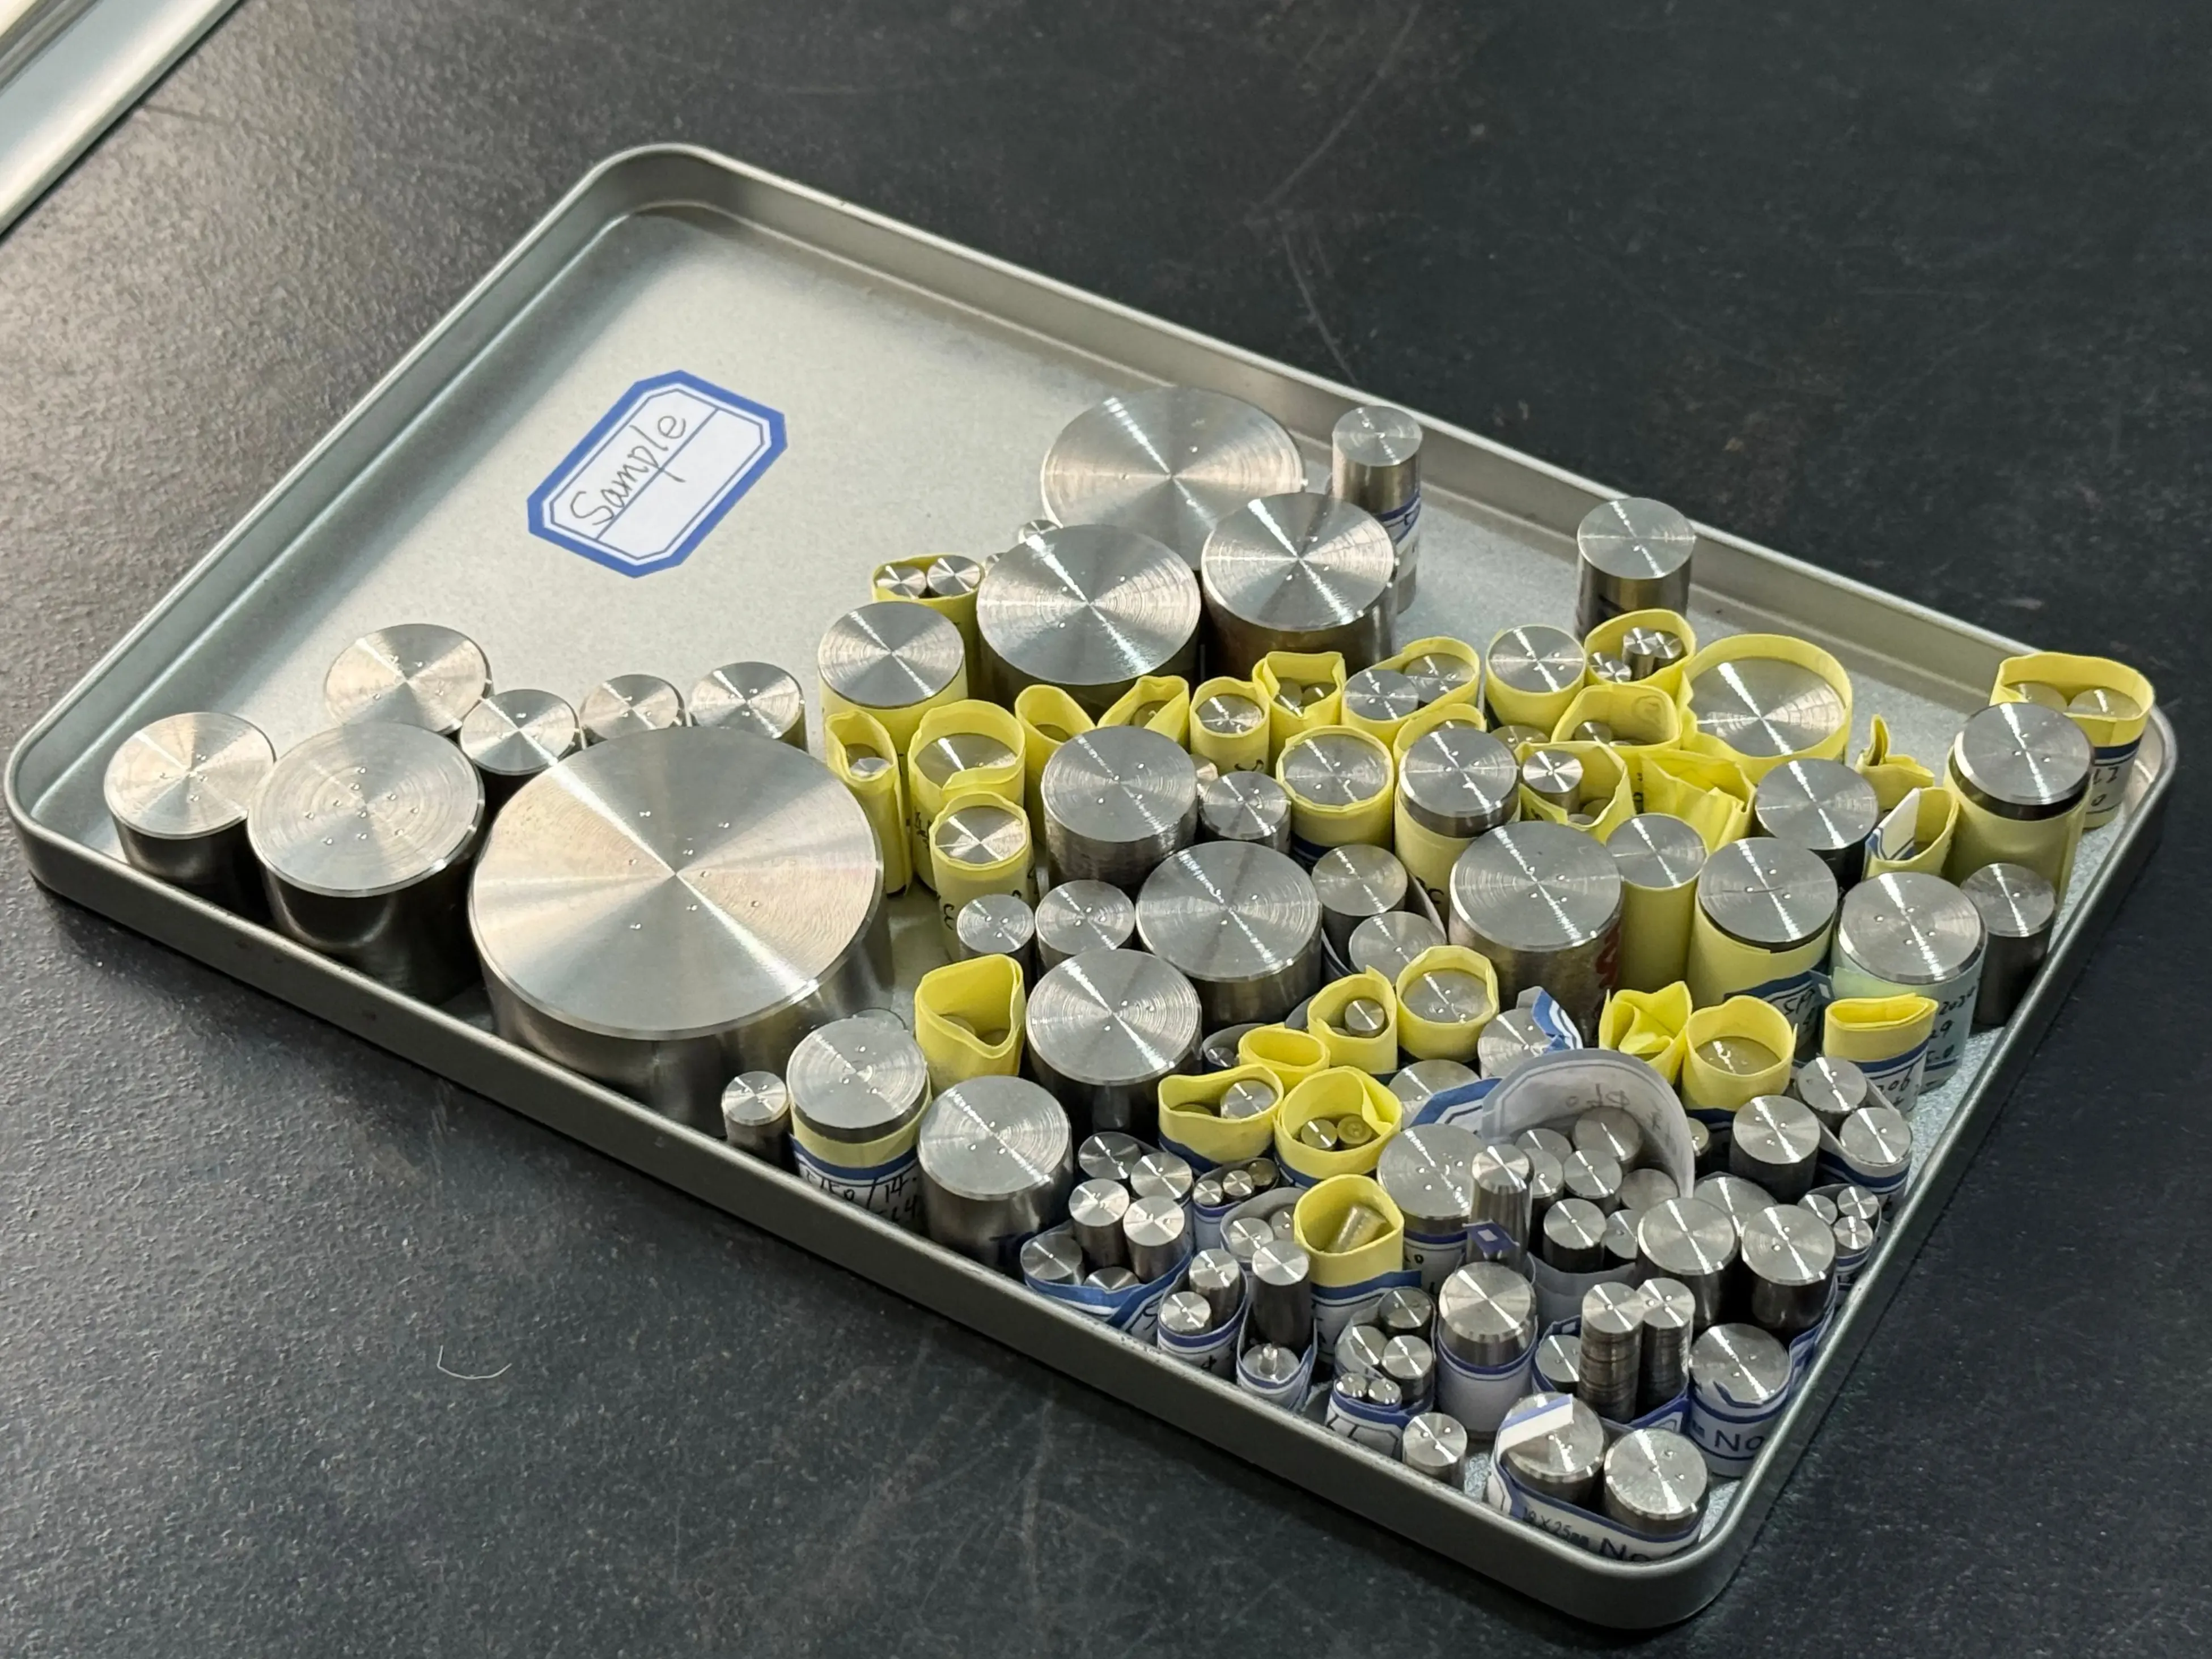
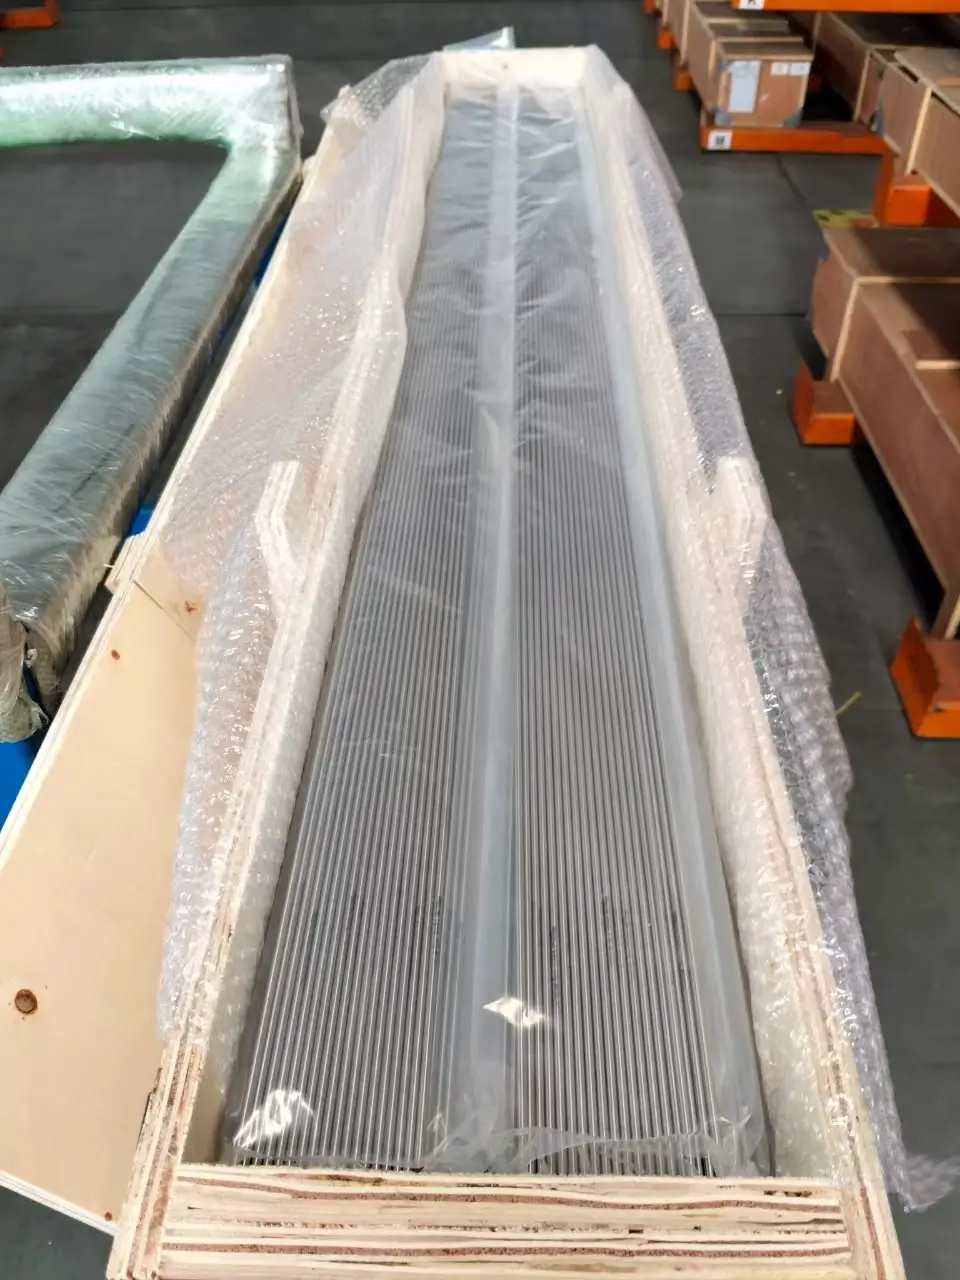
Dung sai đường kính, độ thẳng và độ nhám bề mặt trực tiếp xác định dung sai gia công, độ mòn dụng cụ và tỷ lệ chảy tại nhà máy cấy ghép. Tận dụng khả năng cung cấp thường xuyên của chúng tôi ở mức SUNXIN làm ví dụ: các thanh hợp kim có đường kính φ1,0–200 mm và chiều dài 10–3600 mm, độ thẳng lên tới 0,1 mm/m, dung sai đường kính ngoài có thể tùy chỉnh thành h6–h9 (−0,006 đến −0,025 mm) và độ nhám bề mặt có thể kiểm soát đến 0,8 μm; tấm T0,5–200 mm có độ phẳng tới 0,1 mm/m; dây φ0,2–3,0 mm có sẵn ở các điều kiện ủ, kéo nguội, kéo cứng và các điều kiện độ bền khác; ống chính xác có OD 0,5–10 mm và ID 0,08–2,0 mm. Đối với các dự án có yêu cầu về điều kiện mặt đất, cắt theo chiều dài hoặc gia công trước CNC, các thông số này ảnh hưởng đến chi phí nhiều hơn bản thân chỉ định vật liệu.
5) Chứng từ truy xuất nguồn gốc là vé vào cửa, không phải là tài liệu đính kèm
Chuỗi cung ứng bộ phận cấy ghép yêu cầu truy xuất nguồn gốc theo nhiệt độ. Chứng chỉ vật liệu EN 10204 3.1, tuyên bố về tiêu chuẩn áp dụng (ASTM F136 / ISO 5832-3 thay vì chỉ F1472), báo cáo thành phần hóa học và đặc tính cơ học, báo cáo thử nghiệm siêu âm và cấu trúc vi mô, cùng với chứng nhận ISO 13485 của nhà cung cấp (không chỉ ISO 9001) cùng nhau tạo thành cơ sở để đánh giá liệu một vật liệu có 'có thể sử dụng cho cấy ghép' hay không. Hệ thống chất lượng của SUNXIN được chứng nhận theo cả ISO 9001 và ISO 13485, với hồ sơ đầy đủ được lưu giữ từ IQC nguyên liệu thô và IPQC trong quá trình cho đến OQC đầu ra; sản phẩm của chúng tôi bao gồm các lĩnh vực chấn thương, cột sống, khớp, thể thao, tim mạch và nha khoa và được xuất khẩu sang hơn 40 quốc gia và khu vực.
5. Xếp hạng lớp 4: 'xếp hạng thực' từ góc độ tìm nguồn cung ứng B2B
Tối ưu về mặt lâm sàng ≠ tối ưu cho dự án. Khi tính sẵn có, khả năng gia công và chi phí tuân thủ được bao gồm, thứ hạng sẽ được thay đổi lại:
Kích thước | Sự lựa chọn tốt nhất | Ghi chú |
|---|---|---|
Hiệu suất mặc lâu dài | Gốm/Gốm | Yêu cầu hỗ trợ cấy ghép chính xác; chuỗi cung ứng tập trung |
Cân bằng rủi ro-chi phí tổng thể | Đầu gốm + lớp lót HXLPE + cốc và thân bằng hợp kim titan | Sự kết hợp chủ đạo toàn cầu hiện nay và điểm khởi đầu ổn định nhất để xác định một sản phẩm |
Tính linh hoạt của các thành phần cấu trúc | Ti-6Al-4V ELI (Lớp 23) | Đầy đủ các thông số kỹ thuật, khả năng gia công hoàn thiện, hệ thống tài liệu được phát triển tốt |
Giải pháp cho bệnh nhân nhạy cảm với kim loại | Cặp đôi vòng bi Ti-6Al-7Nb / gốm | Tuyến đường không chứa vanadi, không chứa niken |
Sửa đổi và tái tạo khiếm khuyết xương | tantalum xốp | Xương phát triển mạnh nhất, chi phí cao nhất |
Thiết bị và dụng cụ ngắn hạn và trung hạn | 316LVM, thép không gỉ martensitic (ví dụ 1.4112 / 440C) | Không được sử dụng trong các bề mặt ổ trục, nhưng tiết kiệm chi phí nhất |
Trong thực tế, điều thực sự cản trở tiến độ dự án thường không phải là 'nên chọn vật liệu nào', mà là: liệu chúng ta có thể có được thanh φ12 mm tuân thủ F136 trong quá trình sản xuất thử nghiệm hàng loạt nhỏ không? Đường kính đặc biệt có yêu cầu số lượng đặt hàng tối thiểu không? Liệu thời gian thực hiện có phù hợp với cột mốc R&D không? Đây cũng là lý do tại sao chúng tôi nhấn mạnh vào việc không có yêu cầu nghiêm ngặt về moq, hỗ trợ cho các lô nhỏ và tùy chỉnh không theo tiêu chuẩn cũng như hơn 100 tấn hàng tồn kho — tính sẵn có của nguyên liệu trong giai đoạn R&D quyết định trực tiếp đến tốc độ dự án.

6. Năm quan niệm sai lầm phổ biến nhất về lựa chọn vật liệu
'Gốm là tốt nhất, vì vậy hãy sử dụng gốm cho mọi việc.' Gốm không thể được sử dụng cho thân xương đùi - nó không thể chịu được tải trọng mỏi do uốn cong bên trong ống tủy.
'Hợp kim titan có khả năng chống mài mòn nên có thể sử dụng cho đầu xương đùi.' Hoàn toàn ngược lại: hợp kim titan có độ cứng bề mặt thấp và khả năng chống mài mòn của chất kết dính kém nên không phù hợp với cặp ổ trục. Đó chính xác là lý do tại sao thân titan được kết hợp với đầu gốm hoặc coban-crom.
'Mô đun càng thấp càng tốt.' Quá thấp sẽ hy sinh sức mạnh và sự ổn định; mục tiêu là phù hợp chứ không phải tối thiểu hóa.
'Ký hiệu giống nhau có nghĩa là hiệu suất như nhau.' Xem Lớp 3: phiên bản tiêu chuẩn, lộ trình nóng chảy và điều kiện cấu trúc vi mô xác định tuổi thọ mỏi thực tế.
'Thép không gỉ đã lỗi thời rồi.' Ở bề mặt chịu lực khớp hông, vâng; trong cố định bên trong và dụng cụ, hoàn toàn không.
7. Câu hỏi thường gặp: các câu hỏi thường gặp
Câu hỏi 1: Vật liệu thay thế khớp háng tốt nhất đến tệ nhất - bạn xếp hạng chúng như thế nào trong một câu?
Cặp vòng bi: Gốm/Gốm > Gốm/HXLPE > Kim loại/HXLPE > Kim loại/Kim loại (lỗi thời) > thép không gỉ. Các thành phần cấu trúc: Ti-6Al-4V ELI > Ti-6Al-7Nb > CoCrMo, với tantalum xốp tạo thành loại riêng trong các trường hợp sửa đổi.
Câu 2: Chỏm xương đùi bằng gốm có gãy được không?
Tỷ lệ gãy của sứ thế hệ thứ tư hiện đại đã ở mức dưới 1% và hầu hết các trường hợp đều liên quan đến chấn thương hoặc lệch góc cấy ghép. Nếu bạn muốn độ mài mòn thấp trong khi tránh nguy cơ gãy xương thì đầu gốm + lớp lót HXLPE là sự kết hợp an toàn hơn.
Câu 3: Cái nào thực sự tốt hơn, hợp kim titan hay gốm?
Họ không cạnh tranh ở cùng một vị trí. Hợp kim titan được sử dụng cho thân xương đùi và cốc ổ cối (các thành phần cấu trúc), và gốm cho chỏm xương đùi và lớp lót (cặp ổ đỡ). Một bộ cấy ghép chất lượng cao thường có cả hai.
Q4: Tại sao kim loại trên kim loại bị bỏ rơi?
Vấn đề cốt lõi không phải là khối lượng hao mòn mà là các hạt coban-crom và ion kim loại có kích thước nano được tạo ra bởi sự ăn mòn ma sát, có thể gây ra ARMD, giả u và phản ứng toàn thân, với tốc độ sửa đổi cao hơn rõ rệt.
Câu 5: Bệnh nhân dị ứng kim loại nên lựa chọn như thế nào?
Niken là nguồn gây mẫn cảm phổ biến nhất. Có thể chọn hợp kim titan, Ti-6Al-7Nb không chứa vanadi hoặc cặp ổ trục bằng gốm và nên thử nghiệm miếng vá để đánh giá trước khi phẫu thuật.
Câu hỏi 6: Việc thay khớp háng kéo dài bao nhiêu năm?
Với điều kiện việc cấy ghép được thực hiện chính xác, vật liệu tuân thủ và sử dụng hợp lý thì 15–20 năm trở lên là điều rất phổ biến đối với các cấy ghép hiện đại phổ thông và dữ liệu dài hạn về sự kết hợp CoC và CoP là đặc biệt tốt. Biến số thực sự trong tuổi thọ sử dụng thường không nằm ở tên của vật liệu mà nằm ở tính nhất quán trong sản xuất và thiết kế giao diện.
Câu hỏi 7: Sự khác biệt giữa ASTM F136 và ASTM F1472 là gì và cần chỉ rõ điều gì khi mua?
F136 tương ứng với Ti-6Al-4V ELI (Cấp 23), với sự kiểm soát chặt chẽ hơn các yếu tố kẽ và là vật liệu để cấy ghép; F1472 tương ứng với Cấp 5 và được sử dụng cho ngành công nghiệp nói chung và một số thiết bị không cấy ghép. Đối với các bộ phận cấy ghép, vui lòng chỉ định rõ ràng F136 / ISO 5832-3 và ghi các yêu cầu chứng chỉ vào đơn đặt hàng.
Câu hỏi 8: Nhà cung cấp hợp kim phải yêu cầu những tài liệu nào để tuân thủ?
Ít nhất năm: chứng chỉ vật liệu chịu nhiệt EN 10204 3.1, tuyên bố về tiêu chuẩn áp dụng, báo cáo thành phần hóa học và đặc tính cơ học, báo cáo thử nghiệm vi cấu trúc và siêu âm cũng như chứng chỉ ISO 13485 của nhà cung cấp. Ngoài ra, SUNXIN còn có thể cung cấp đường kính tùy chỉnh, cắt theo chiều dài, điều kiện xử lý nhiệt và gia công trước CNC, giúp giảm bớt các bước gia công thứ cấp.
Câu 9: Sự khác biệt giữa polyetylen liên kết ngang cao và polyetylen thông thường là gì?
HXLPE cải thiện khả năng chống mài mòn thông qua liên kết ngang chiếu xạ, sau đó ngăn chặn sự phân hủy oxy hóa thông qua xử lý nhiệt hoặc pha tạp vitamin E; tốc độ mài mòn của nó thấp hơn nhiều so với UHMWPE thông thường và nó là vật liệu lót chủ đạo hiện nay.
Câu hỏi 10: Có thể thu được vật liệu cấp cấy ghép trong giai đoạn R&D hàng loạt nhỏ không?
Đúng. Chìa khóa cho các yêu cầu đó là liệu nhà cung cấp có chấp nhận các thông số kỹ thuật không chuẩn và lô nhỏ hay không. Chúng tôi (SUNXIN ) không đặt ra moq nghiêm ngặt và giữ hơn 100 tấn trong kho, bao gồm các loại như Ti lớp 1–4, Ti-6Al-4V, Ti-6Al-4V ELI, Ti-6Al-7Nb, CoCr28Mo (CCM), MP35N, L605, tantalum (R05400), NiTi và 316LVM.
Kết luận: ở cuối bảng xếp hạng là tính nhất quán trong sản xuất
Quay lại câu hỏi ban đầu. Trên các bề mặt ổ trục, gốm trên gốm là tối ưu, gốm trên polyetylen là cân bằng nhất, kim loại trên polyetylen là cổ điển nhất, kim loại trên kim loại bị loại bỏ và thép không gỉ đứng cuối cùng; về các thành phần cấu trúc, ELI hợp kim titan là câu trả lời tiêu chuẩn cho thân xương đùi và cốc ổ cối, coban-crom-molypden đã rút lui về thân và đầu xương đùi được gắn xi măng, còn tantalum xốp tỏa sáng trong các kịch bản sửa đổi.
Nhưng điều thực sự quyết định liệu một bộ phận cấy ghép có thể tồn tại được hơn 20 năm hay không chưa bao giờ là tên của vật liệu - đó là quy trình nấu chảy, tiêu chuẩn áp dụng và khả năng truy xuất nguồn gốc lô đằng sau cái tên đó. Mọi sai sót muộn đều có thể bắt nguồn từ một con số nhiệt đó tại thời điểm vận chuyển.
SUNXIN là nhà sản xuất thép không gỉ cấp nhà máy, hợp kim titan, hợp kim dựa trên coban, hợp kim tantalum và hợp kim niken-titan , được chứng nhận theo tiêu chuẩn ISO 9001 và ISO 13485, cung cấp thanh, dây, tấm và ống chính xác theo tiêu chuẩn ASTM / ISO / EN / AMS, cùng với tài liệu truy xuất nguồn gốc đầy đủ EN 10204 3.1. Nếu nhóm của bạn đang lựa chọn vật liệu cho một dự án về khớp, cột sống hoặc chấn thương, hãy mang theo bản vẽ và tiêu chuẩn của bạn - bạn có thể liên hệ với chúng tôi.
Tin tức liên quan
-
 Giới thiệu: Tại sao sự so sánh này lại quan trọng hơn bạn nghĩ Khi tìm nguồn cung ứng thép không gỉ cho các ứng dụng công nghiệp, y tế hoặc sản xuất, một trong những quyết định phổ biến nhất và quan trọng nhất mà người mua phải đối mặt là lựa chọn giữa thép không gỉ 304 và 316. Thoạt nhìn, chúng trông gần giống nhau. Bồ