
Endoproteza stawu biodrowego nigdy nie była „jednym materiałem” — jest to superpozycja systemu trybologicznego + systemu biomechanicznego + systemu zapewniającego spójność produkcji. W obrębie tego samego implantu głowa kości udowej, wkładka, panewka panewki i trzpień kości udowej znajdują się w zupełnie różnych stanach obciążenia i środowisku tkanek: powierzchnie nośne ocenia się na podstawie zużycia i toksyczności cząstek, natomiast elementy konstrukcyjne ocenia się na podstawie modułu sprężystości, zmęczenia i osteointegracji. Mieszanie ich w jednej tabeli rankingowej nieuchronnie zniekształca odpowiedź.
Jeszcze mniej osób mówi o trzeciej warstwie: dwa trzpienie kości udowej, oba oznaczone „Ti-6Al-4V”, mogą różnić się okresem użytkowania klinicznego o ponad dziesięć lat. Różnica nie polega na oznaczeniu gatunku, ale na drodze topienia, elementach międzywęzłowych, mikrostrukturze i identyfikowalności partii. Jako fabryczny dostawca stopów medycznych właśnie z tą warstwą mamy do czynienia na co dzień.
Zatem ten artykuł odpowiada na pytanie, korzystając z czterowarstwowej metody rankingu:
Warstwa 1: ranking par łożysk
Warstwa 2: ranking materiałów konstrukcyjnych i mocujących
Warstwa 3: „niewidoczna klasyfikacja” w ramach tego samego oznaczenia materiału – zmienne produkcyjne decydujące o 20-letnim okresie użytkowania
Warstwa 4: ranking z perspektywy sourcingu B2B (dostępność, identyfikowalność, koszt obróbki)
1. Dlaczego margines błędu merytorycznego jest tak mały
Zanim ocenisz materiał na implant, sprawdź, co musi on wytrzymać każdego dnia:
Działalność | Szczytowe obciążenie stawu biodrowego (wielokrotność masy ciała) | Odpowiednie obciążenie dla pacjenta o masie ciała 70 kg |
|---|---|---|
Normalne chodzenie po równym podłożu | ok. 3× | ≈ 210 kg |
Wchodzenie po schodach (podpórka na jednej nodze) | ok. 3–4× | ≈ 210–280 kg |
Schody schodzące (podparcie pojedynczej nogi) | ok. 4–6× | ≈ 280–420 kg |
W oparciu o konwencjonalne szacunki wynoszące 1 milion kroków rocznie, implant przechodzi około 20 milionów cykli pod dużym obciążeniem w ciągu 20-letniego okresu użytkowania, pozostając na stałe zanurzony w płynie ustrojowym o temperaturze 37 ℃ zawierającym jony chlorkowe.
Liczby te wyjaśniają trzy główne ścieżki awarii implantu:
Cząsteczki zużywające się → osteoliza: gdy cząsteczki zostaną fagocytowane przez makrofagi, wywołują stan zapalny, kość na styku ulega resorpcji, a implant się rozluźnia. Jest to główny powód operacji rewizyjnej.
Pęknięcia zmęczeniowe: szyjka i proksymalny obszar trzpienia kości udowej to strefy koncentracji naprężeń, a pojedynczy wtrącenie 50 µm wewnątrz materiału wystarczy, aby stać się miejscem inicjacji pęknięcia.
Ekranowanie naprężeń: jeśli materiał jest zbyt „sztywny”, obciążenie nie przechodzi już przez kość, kość zanika zgodnie z prawem Wolffa i ostatecznie następuje rozluźnienie.
Innymi słowy, dobry materiał musi jednocześnie zapewniać: prawie brak zanieczyszczeń na styku, prawie brak korozji w korpusie, a mechanicznie nadal podatny na odkształcenia wraz z kością. Żaden pojedynczy materiał nie obejmuje wszystkiego – i właśnie dlatego konieczny jest „ranking warstwowy”.
2. Ranking warstwy 1: pary łożysk
Para łożyskowa odnosi się do pary ciernej utworzonej przez głowę kości udowej i panewkę i bezpośrednio określa ilość i charakter cząstek zużycia.
Nr 1: Ceramika na ceramice (CoC)
Współczynnik tarcia μ≈0,01–0,02, najniższy ze wszystkich kombinacji; roczne zużycie liniowe ok. 5–10 μm.
Ceramika wzmocniona tlenkiem glinu / tlenkiem cyrkonu ma wyjątkowo wysoką twardość, a powierzchnię można wypolerować do lustrzanego stopnia Ra < 0,01 μm, tworząc wraz z mazią stawową niemal płynny film smarujący.
Cząsteczki ceramiczne są nie tylko „nieliczne”, ale są także bardziej obojętne biologicznie — nawet jeśli zostaną wytworzone, trudniej aktywują szlaki zapalne. To jest jego ukryta przewaga nad „innymi kombinacjami o podobnym zużyciu”.
Cena: kruchość. Współczynnik pękania nowoczesnej ceramiki czwartej generacji spadł poniżej 1%, ale uderzenia i odchylenie kąta implantacji pozostają ryzyko; niewielka liczba pacjentów zgłasza skrzypienie stawów.
Odpowiedni dla: młodych, bardzo aktywnych pacjentów, których przewidywany okres użytkowania wynosi 25 lat lub więcej.
Nr 2: Ceramika na polietylenie (CoP)
μ≈0,04–0,08, zużycie roczne ok. 10–90 µm (w zależności od stopnia usieciowania i procesu domieszkowania).
HXLPE sieciuje swoje łańcuchy molekularne poprzez napromieniowanie wysokoenergetyczne, a następnie eliminuje wolne rodniki poprzez obróbkę cieplną lub domieszkowanie witaminą E; jego szybkość zużycia jest o ponad rząd wielkości niższa niż w przypadku konwencjonalnego UHMWPE.
Lepkosprężystość polietylenu pochłania uderzenia, nie ma ryzyka złamania, a jego tolerancja na kąt implantacji jest również większa.
Wniosek: jeśli porówna się cztery czynniki „żywotność × ryzyko × koszt × tolerancja chirurgiczna”, CoP jest obecnie najlepszym ogólnym rozwiązaniem, a także głównym wyborem w zakresie pierwotnej endoprotezoplastyki w Europie i Stanach Zjednoczonych. Zajmuje drugie miejsce tylko dlatego, że jego bezwzględna wielkość zużycia nie odpowiada CoC.
Nr 3: Metal na polietylenie (MoP)
Głowica CoCrMo + wkładka HXLPE, μ≈0,10–0,15.
Posiada najbardziej kompletne dane uzupełniające, najniższy koszt i najbardziej dojrzały łańcuch obróbki i pozostaje obecnie rozwiązaniem domyślnym na wielu rynkach.
Wady: stopień zużycia jest wyższy niż dwa powyższe, a metalowa głowica uwalnia śladowe ilości jonów kobaltu i chromu w płynie ustrojowym; W ostatnich latach uwagę zwróciła także trybokorozja na połączeniu stożkowym (trunnionoza).
Nr 4 (w zasadzie przestarzały): Metal na metalu (MoM)
Na początku XXI wieku stał się popularny w punktach sprzedaży „o dużej średnicy, odporności na przemieszczenie, prawie bez zużycia”, a następnie został wycofany na dużą skalę.
Mechanizmem awarii jest trybokorozja, a nie czyste zużycie: przy smarowaniu granicznym powierzchnia styku metal-metal w sposób ciągły generuje nanocząstki, 2–3 rzędy wielkości mniejsze niż cząstki polietylenu, o ogromnej powierzchni i szybkim rozpuszczaniu; gdy jony kobaltu i chromu dostaną się do krwioobiegu, powodują ARMD (niepożądaną reakcję na cząstki metalu), guzy rzekome, a nawet toksyczność ogólnoustrojową.
Jest to najlepszy przypadek dydaktyczny: materiał może wyróżniać się jedną właściwością, a zbudowany na nim system może nadal zawieść jako całość.
Dół listy: stal nierdzewna (316L / 316LVM)
Najwcześniejszy materiał na implanty; jego odporność na zużycie, odporność na wżery i biokompatybilność są gorsze od stopów na bazie kobaltu i tytanu, a zawartość niklu również niesie ze sobą ryzyko uczulenia.
Nie jest już stosowany w powierzchniach nośnych współczesnej całkowitej endoprotezoplastyki stawu biodrowego. Ale uwaga: „ostatnie miejsce w stawie biodrowym” nie oznacza „materiał jest przestarzały” — 316LVM (W.Nr 1.4441 / UNS S31673) jest nadal niezwykle opłacalnym materiałem podstawowym do wewnętrznych stabilizacji urazów, gwoździ śródszpikowych, narzędzi chirurgicznych i innych zastosowań krótko- i średnioterminowych lub nienośnych. Ranking dotyczy tylko określonej pozycji.
Tabela szybkiego odniesienia z rankingiem par łożysk
Stopień | Para łożysk | Typowe materiały i standardy | μ | Rząd wielkości rocznego zużycia | Główne zagrożenia |
|---|---|---|---|---|---|
1 | Ceramika/Ceramika | Al₂O₃, ZTA (ISO 6474) | 0,01–0,02 | 5–10 μm | Kruche pęknięcie, skrzypienie |
2 | Ceramika/HXLPE | Głowica ceramiczna + PE usieciowany radiacyjnie | 0,04–0,08 | 10–90 μm | Długotrwała degradacja oksydacyjna |
3 | Metal/HXLPE | CoCrMo (ASTM F75/F1537) | 0,10–0,15 | Stosunkowo wysoki | Jony metali, korozja stożkowa |
4 | Metal/metal | CoCrMo (ISO 5832-4) | Niski, ale niestabilny | Cząstki w skali nano | ARMD, wycofany z rynku |
5 | Łożysko ze stali nierdzewnej | 316LVM (ASTM F138) | Wysoki | Wysoki | Uczulenie, wżery |
3. Ranking warstwy 2: materiały konstrukcyjne i mocujące
Elementy konstrukcyjne nie uczestniczą w tarciu, a kryteria oceny ulegają całkowitej zmianie: dopasowanie modułu sprężystości, wytrzymałość zmęczeniowa, zdolność do osteointegracji, odporność na korozję.
Nr 1: Stop tytanu Ti-6Al-4V ELI (klasa 23, ASTM F136 / ISO 5832-3)
Stop tytanu dominuje w trzpieniach kości udowych i panewkach dzięki trzem właściwościom, które innym trudno jest spełnić jednocześnie:
Moduł najbliższy kości: stop tytanu wynosi około 110 GPa, stop kobaltowo-chromowy około 220 GPa, a kość korowa około 10–30 GPa. Tytan nie jest „równy kości”, ale redukuje niedopasowanie modułu do najmniejszego poziomu wśród metali głównego nurtu, a ekranowanie naprężeń jest wyraźnie łagodniejsze.
Powierzchnia samopasywująca: gęsta warstwa TiO₂ oznacza, że w płynie ustrojowym prawie nie ma uwalniania jonów, a komórki kostne chętnie przyłączają się bezpośrednio do niej.
Można wytwarzać porowate warstwy: porowata powłoka tytanowa o wielkości porów 100–500 μm i porowatości 30–70% (piaskowanie + trawienie kwasem, natryskiwanie plazmowe lub wytwarzanie addytywne) zapewnia idealne rusztowanie dla wrastania kości, kończąc cztery etapy osteointegracji: tworzenie złoża skrzepu krwi → migracja komórek kostnych do porów → odkładanie się nowej kości → przebudowa i blokowanie beleczek.
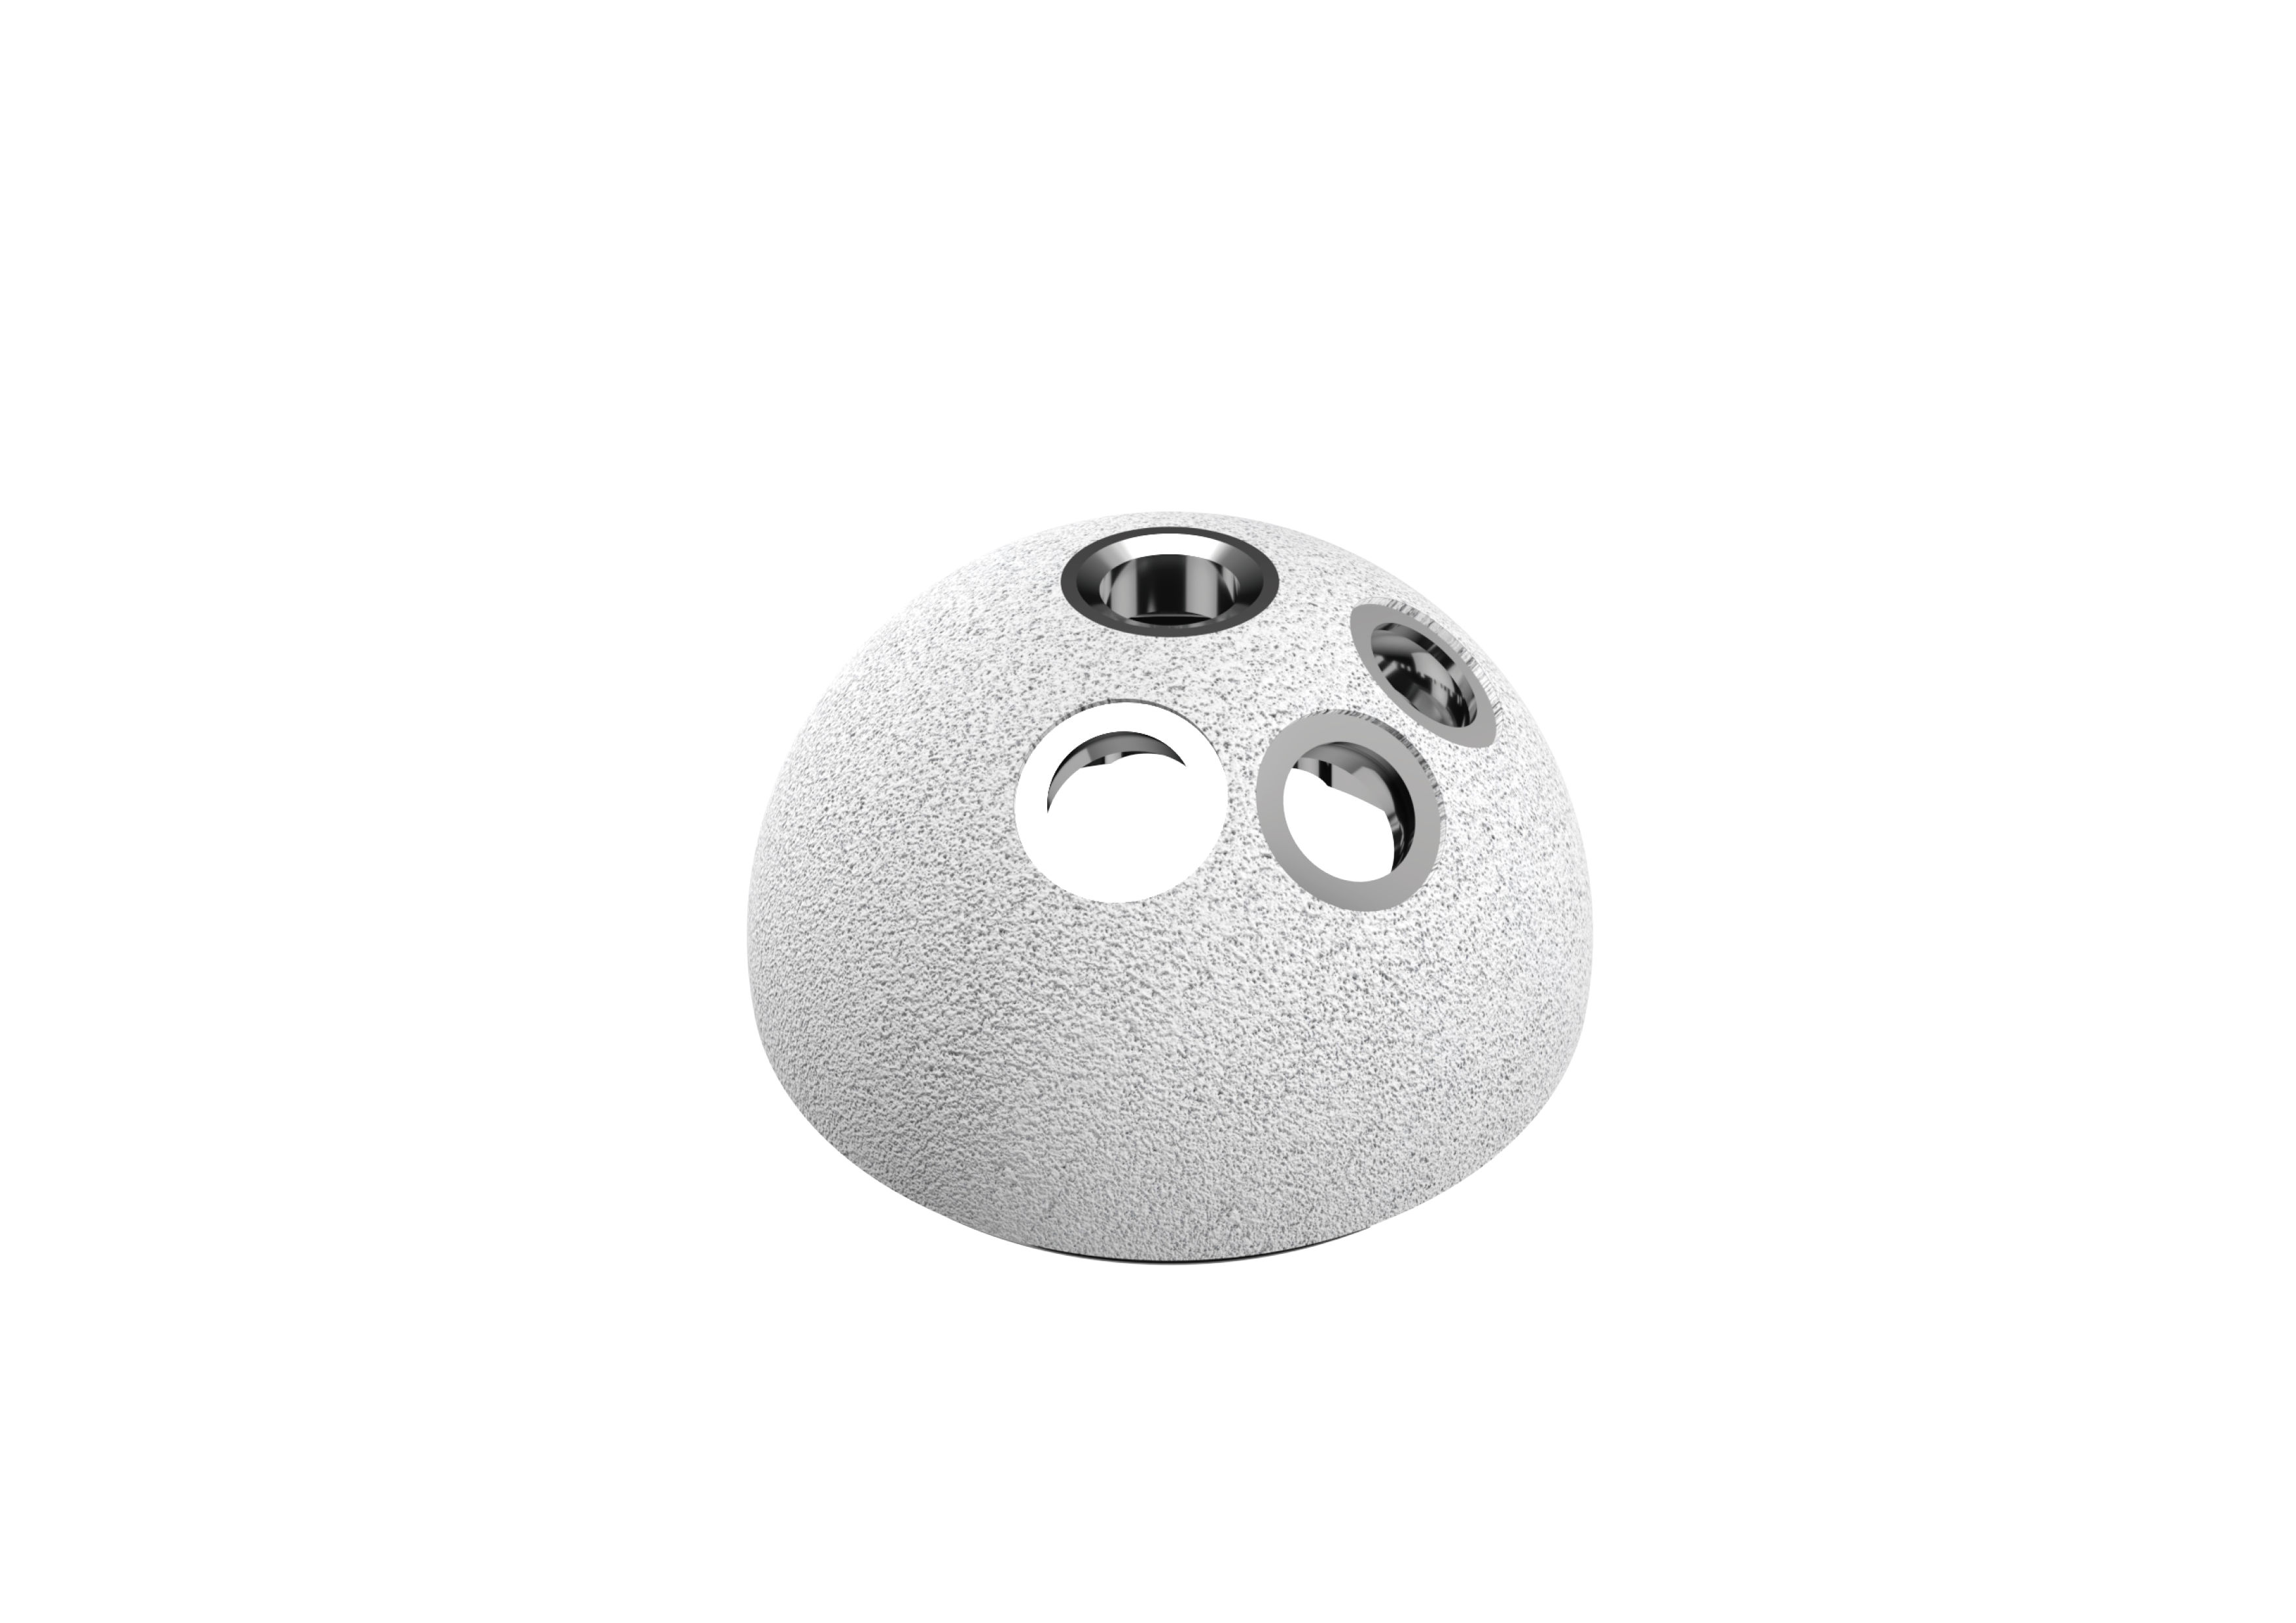
Nr 2: Ti-6Al-7Nb (stop tytanu bez wanadu, ASTM F1295 / ISO 5832-11)
Niob zastępuje wanad, eliminując teoretyczne obawy dotyczące toksyczności jonów wanadu na poziomie preparatu; jego właściwości mechaniczne są porównywalne Ti-6Al-4V i jest on bardziej preferowany na rynku europejskim. Cena to wyższy koszt i większa trudność obróbki.
Nr 3: Stop kobaltowo-chromowo-molibdenowy (CoCr28Mo, ISO 5832-4 / ASTM F1537)
CoCr28Mo (UNS R31537) ma doskonałą wytrzymałość, odporność na zużycie i odporność na korozję; jest to klasyczny materiał na głowy kości udowych i cementowane, polerowane trzpienie. Jednakże jego wysoki moduł powoduje znaczne ekranowanie naprężeń i obecnie jest rzadko stosowany w przypadku pni bezcementowych. W tej samej rodzinie MP35N (UNS R30035) i L605 (UNS R30605) mają swoje własne główne obszary zastosowań w urządzeniach sercowo-naczyniowych i urządzeniach powodujących duże zmęczenie.
Specjalny kandydat: porowaty tantal (ASTM F560 / ISO 13782)
Zdolność tantalu do wrastania kości należy do najlepszych ze wszystkich metali, a nazwa „metal beleczkowy” jest w pełni zasłużona; jest jednak kosztowny i trudny w obróbce, dlatego zwykle stosuje się go do uzupełnień rewizyjnych panewki lub powłok powierzchniowych, a nie do całego trzpienia kości udowej.
Kompromisy między metodami mocowania
Utrwalanie biologiczne (wcisk + wrastanie kości): pierwszy wybór dla pacjentów z dobrą jakością kości, z najwyższym pułapem długoterminowej stabilności, ale w dużym stopniu zależnym od jakości produkcji porowatej powłoki i dokładności wstępnego dopasowania.
Mocowanie cementowe (PMMA): dobra stabilność wczesna, odpowiednia dla starszych pacjentów z osteoporozą; ryzyko długoterminowe to pękanie zmęczeniowe warstwy cementu i tworzenie się włóknistej membrany na styku.
4. Ranking warstwy 3: to samo oznaczenie, różne przeznaczenie
To właśnie na tym czytelnikom B2B powinno najbardziej zależeć.
1) ELI nie jest przyrostkiem marketingowym
Ti-6Al-4V występuje w wersji standardowej (Grade 5, ASTM F1472) i wersji o wyjątkowo niskiej zawartości międzywęzłowej (Grade 23 / ELI, ASTM F136). ELI oznacza, że pierwiastki śródmiąższowe, takie jak tlen, azot, węgiel i wodór, są wypychane na niższy poziom — każdy spadek zawartości tlenu oznacza wzrost odporności na pękanie i trwałości zmęczeniowej. Właśnie w tym miejscu leży ratunek dla stopu tytanu przeznaczonego do implantów. Używanie stopnia 5 tak, jakby był stopniem 23, może wyglądać „mniej więcej tak samo” na karcie składu chemicznego, ale po 20 milionach cykli dają dwa różne wyniki.
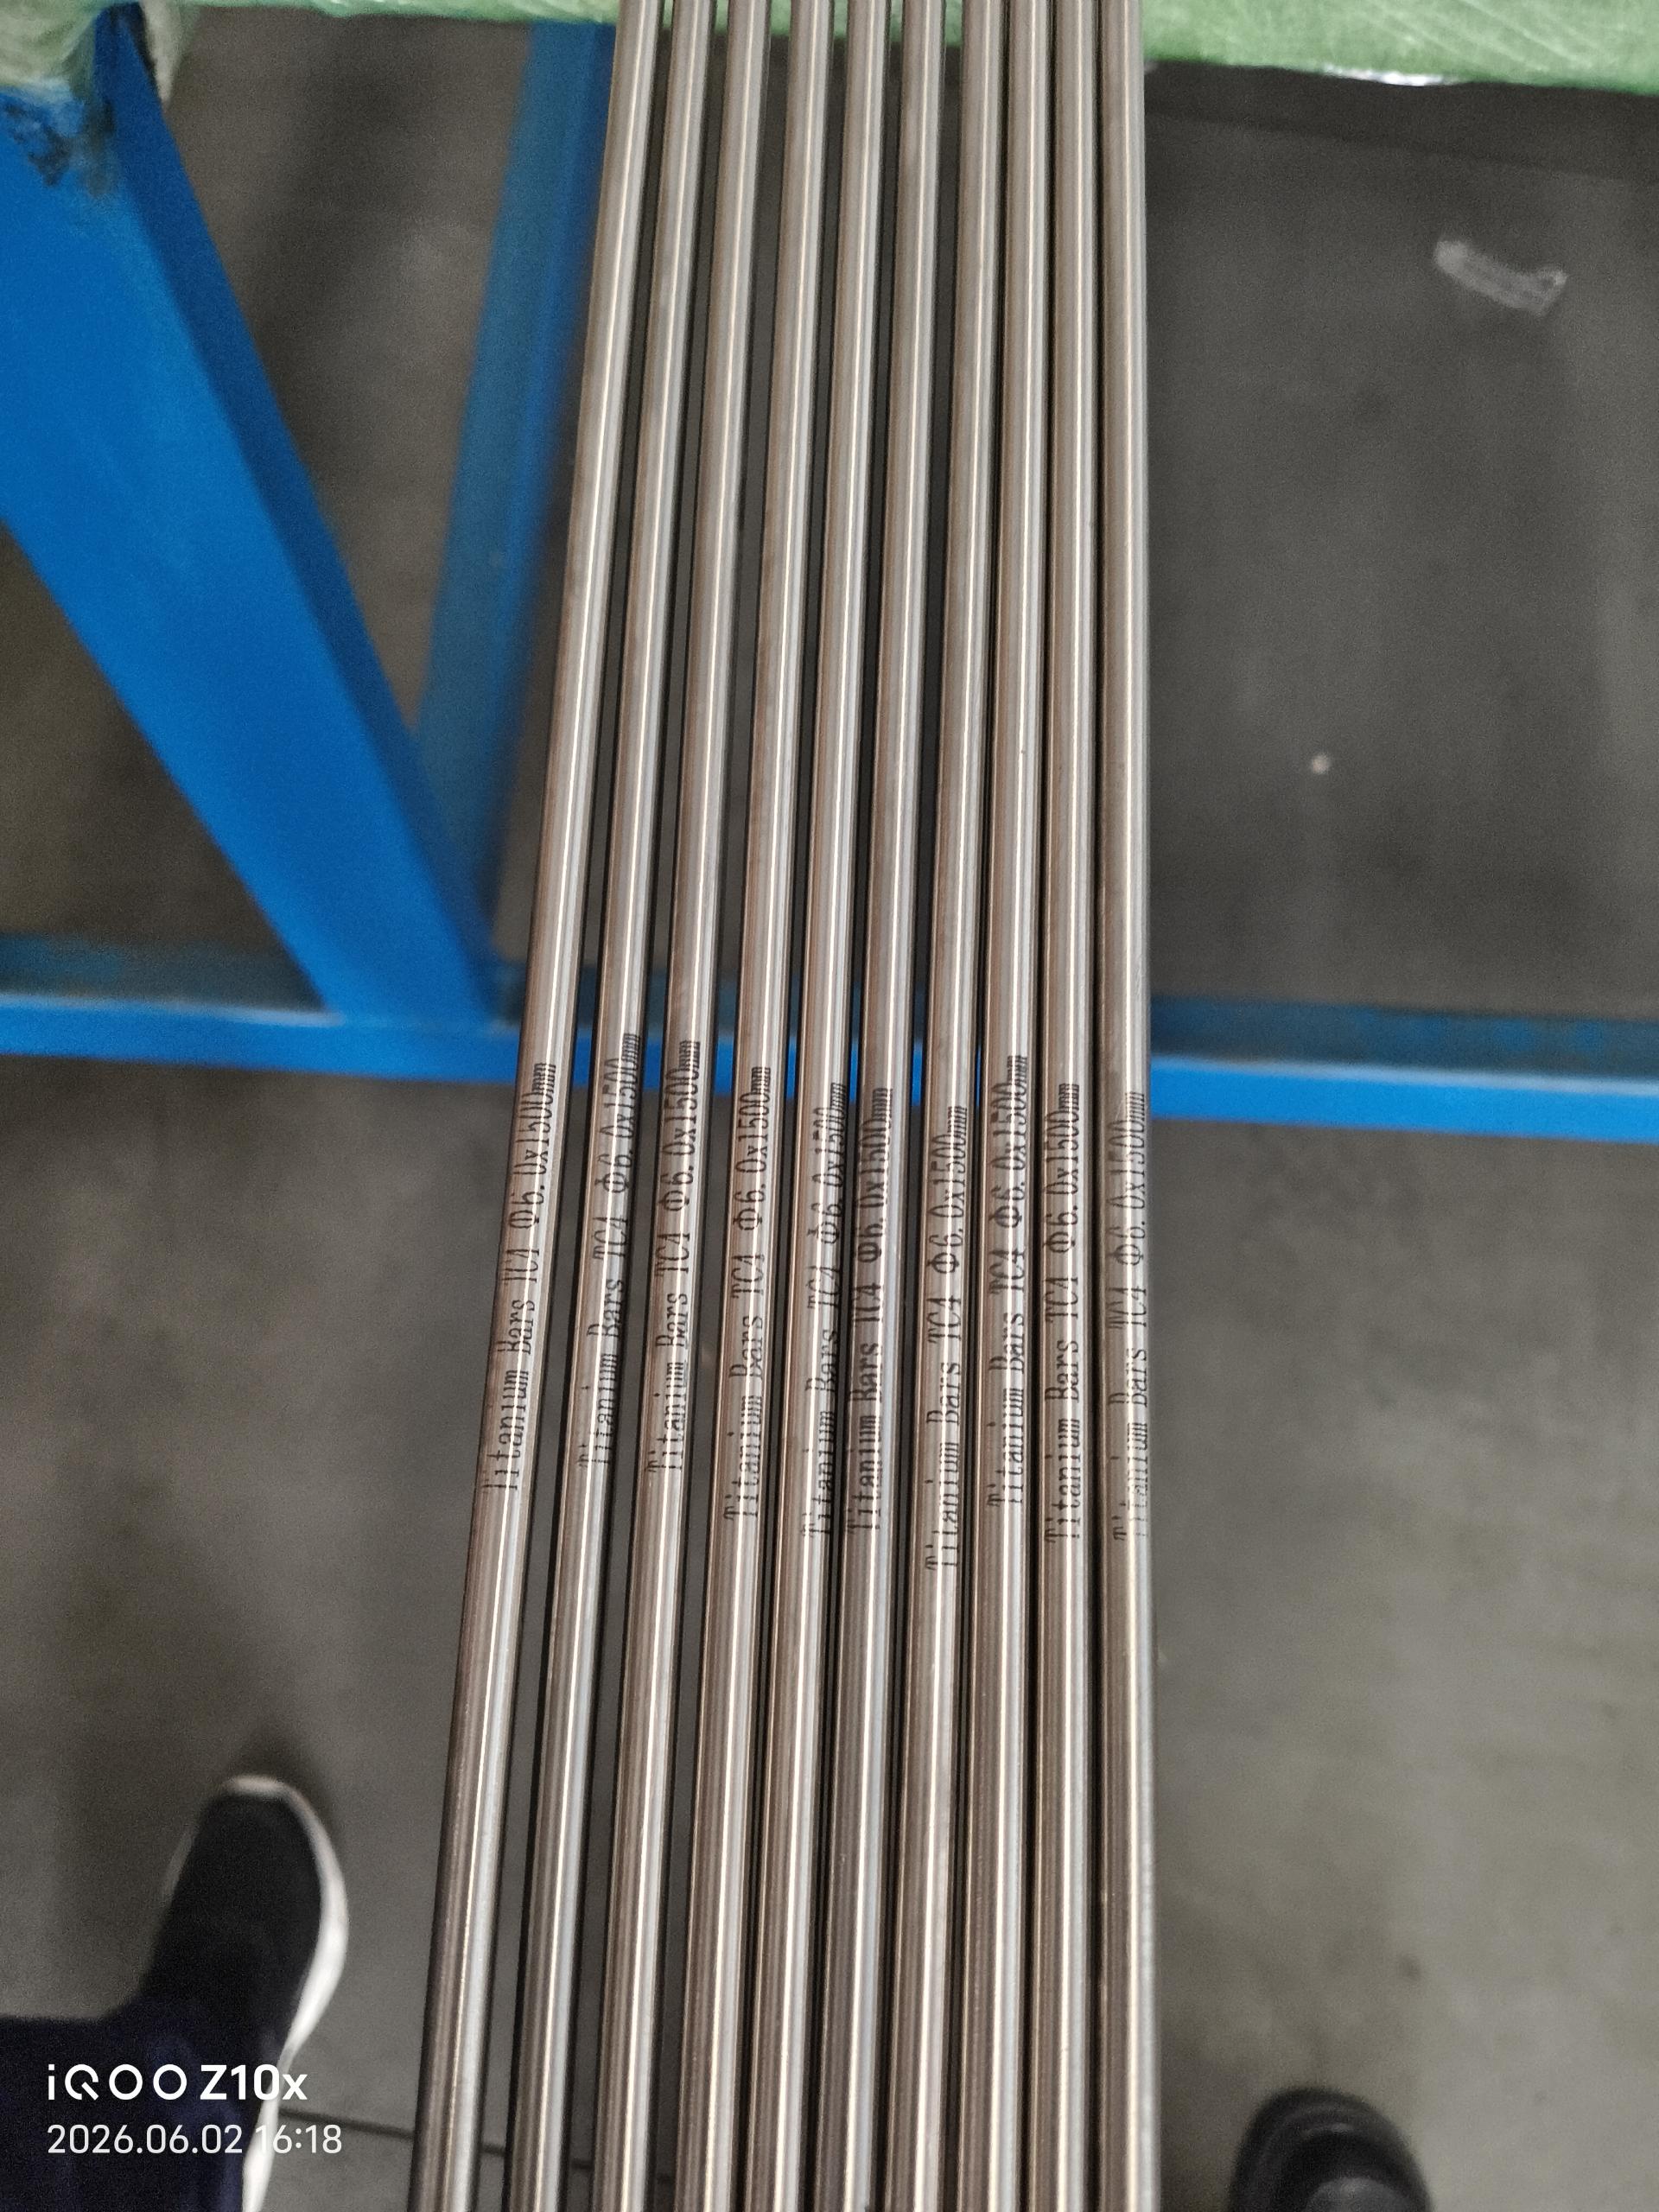
2) Elementy międzywęzłowe zależą od stopienia, a nie od kontroli
Liczba przejść przetapiania łukiem próżniowym (VAR), czystość wsadu oraz kontrola wtrąceń i segregacji — jeśli którykolwiek z nich zostanie naruszony, ostatecznie ujawni się to po latach w postaci pęknięcia zmęczeniowego trzpienia kości udowej. Inspekcja może jedynie wykryć produkty niezgodne; nie może kontrolować istnienia dobrego materiału.
3) Mikrostruktura jest niewidoczną specyfikacją
Ti-6Al-4V jest stopem dwufazowym α+β; wielkość odkształceń od kucia/walcowania oraz droga obróbki cieplnej decydują o tym, czy ziarna są drobne i jednolite. Pręty o niejednorodnej mikrostrukturze mogą różnić się kilkukrotnie wytrzymałością zmęczeniową, co jest całkowicie niewidoczne na świadectwie składu chemicznego. Podobnie odlewane i kute mikrostruktury CoCrMo nie są tej samej klasy produktów pod względem odporności zmęczeniowej.
4) Stan dostawy i obróbka dalsza
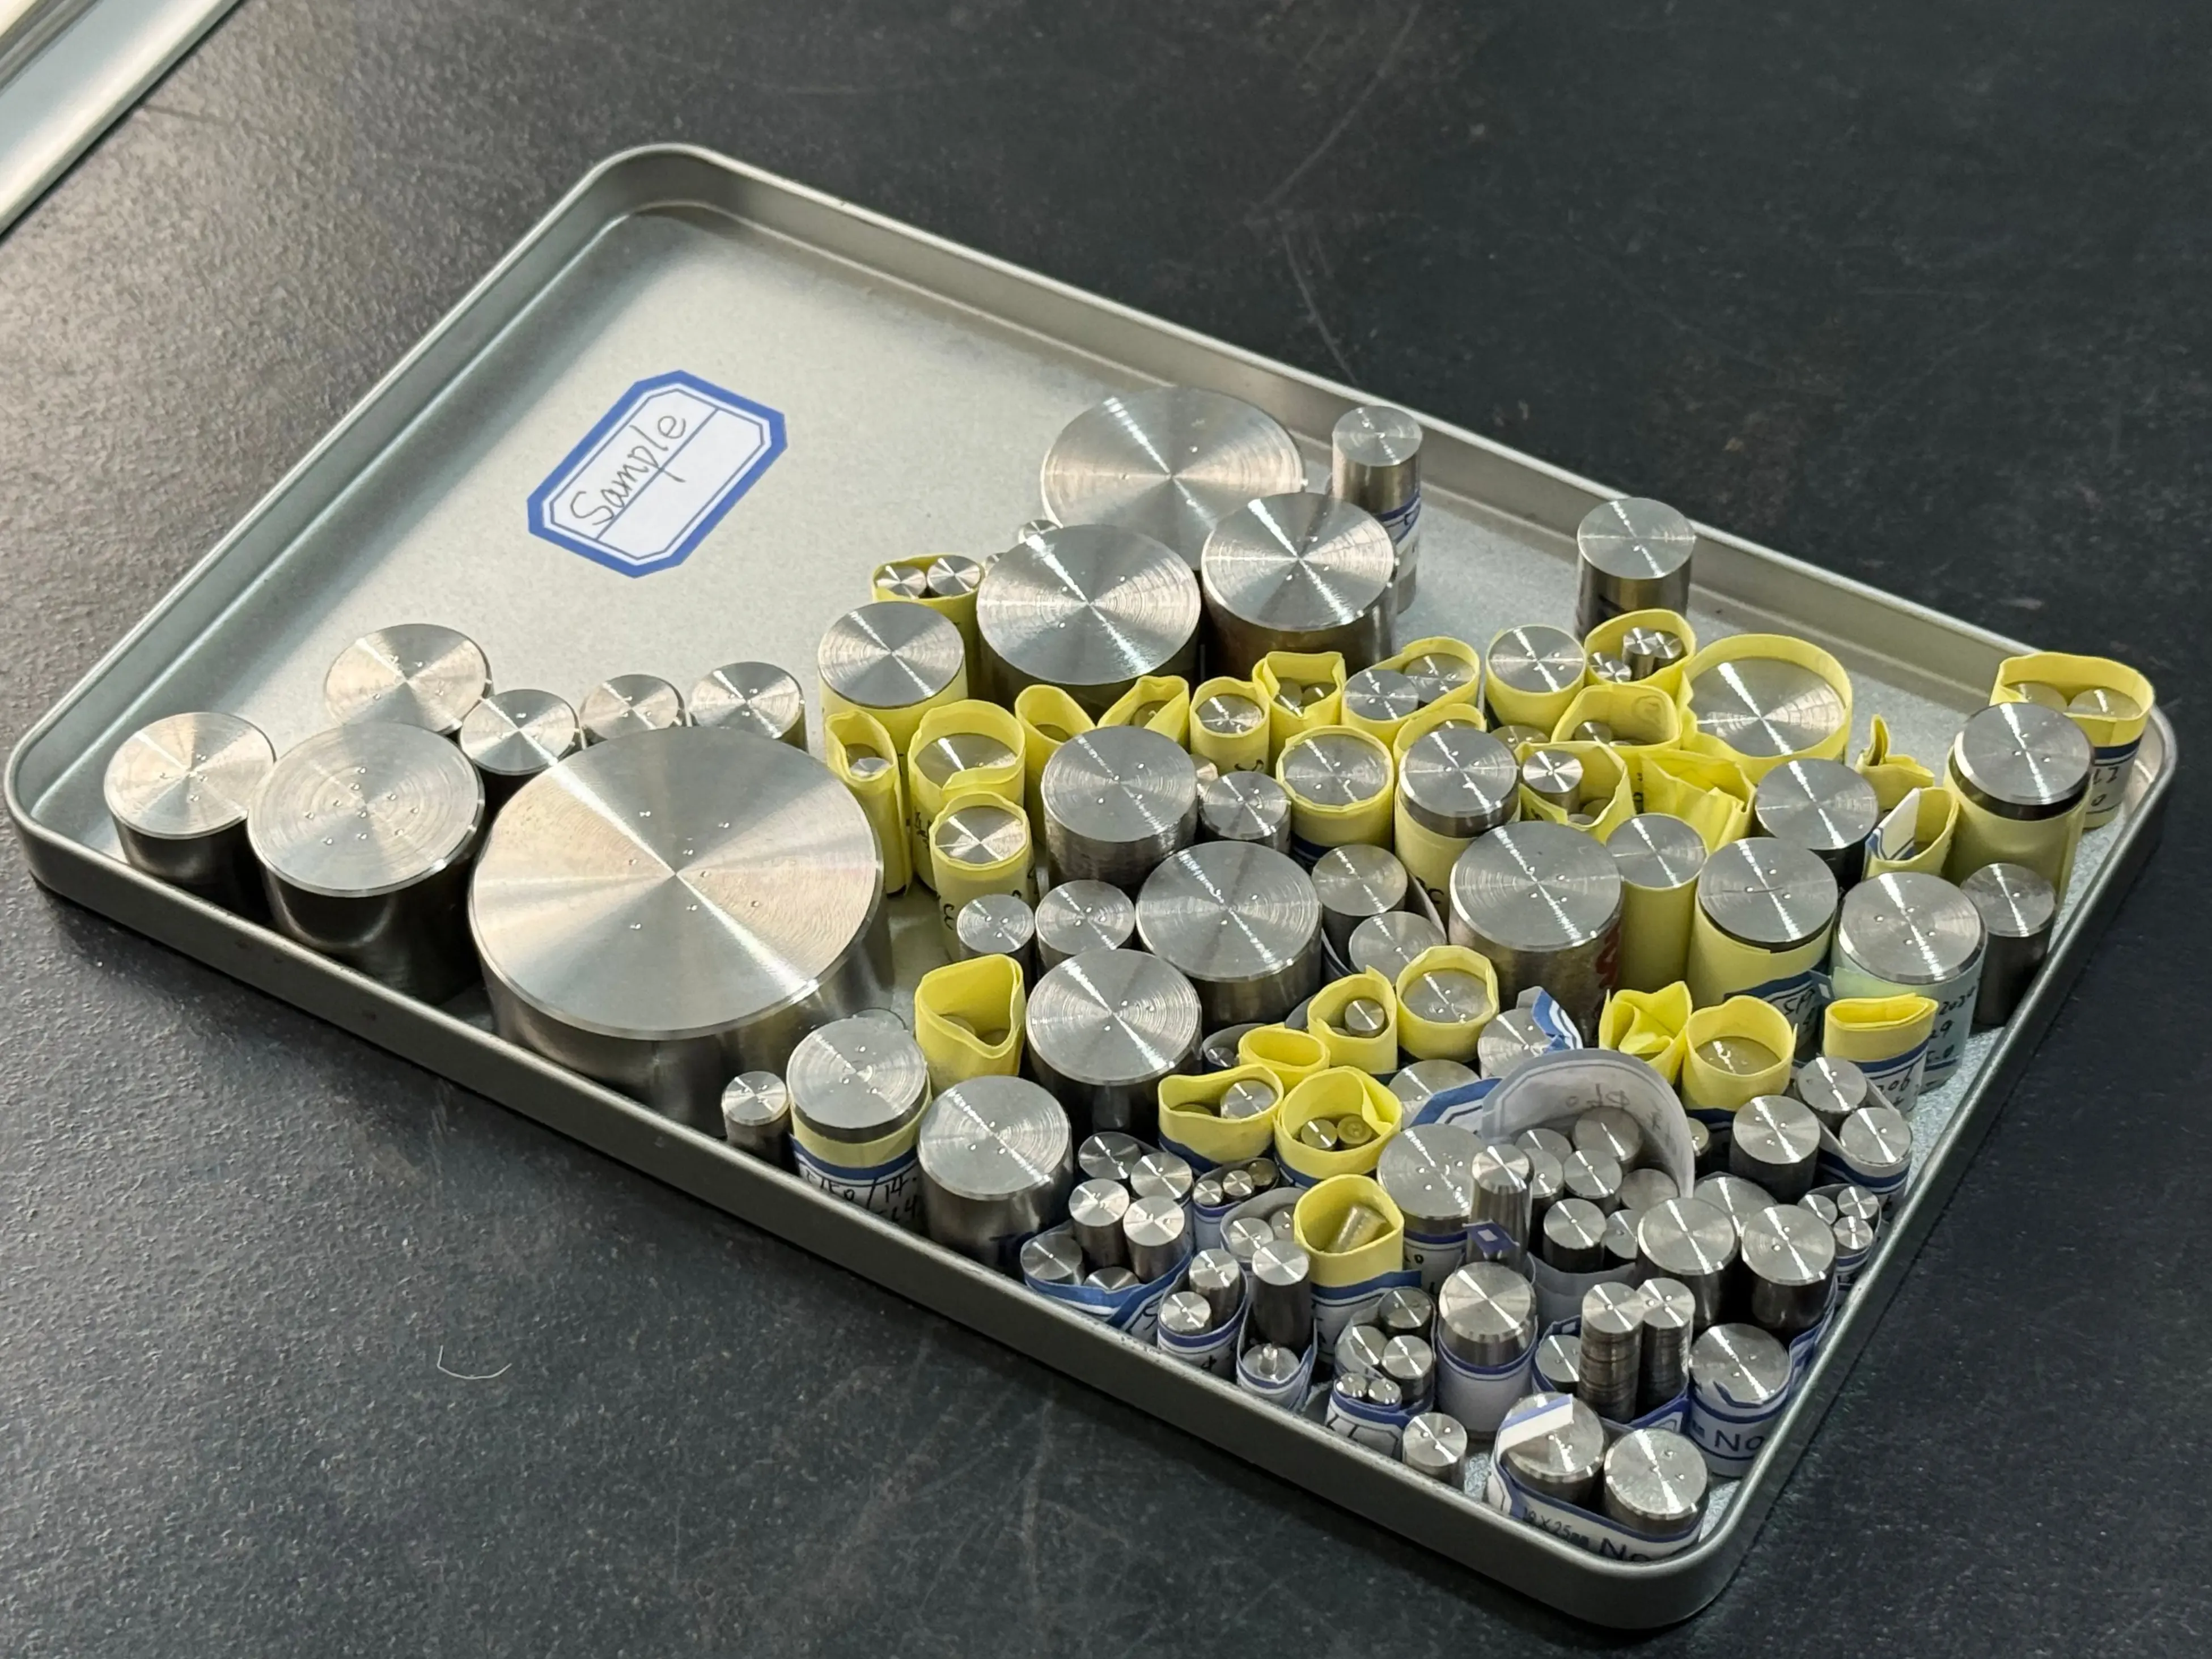
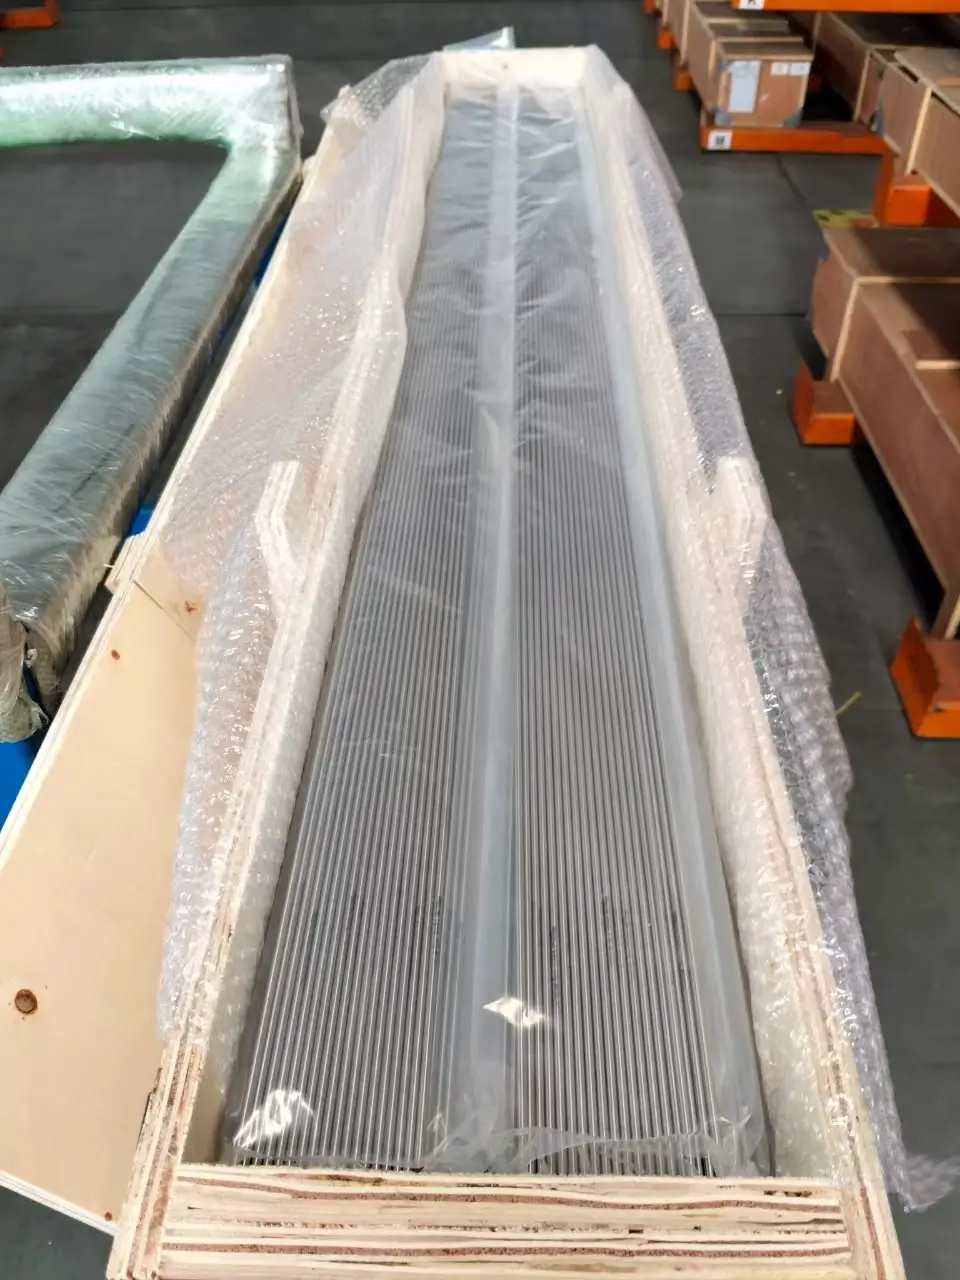
Tolerancja średnicy, prostoliniowość i chropowatość powierzchni bezpośrednio determinują naddatek na obróbkę, zużycie narzędzia i współczynnik plastyczności w fabryce implantów. Biorąc pod uwagę nasze regularne możliwości dostaw w SUNXIN : pręty stopowe o średnicach φ1,0–200 mm i długościach 10–3600 mm, prostoliniowość do 0,1 mm/m, tolerancja średnicy zewnętrznej dostosowywana do h6–h9 (od –0,006 do –0,025 mm) i chropowatość powierzchni kontrolowana do ≤0,8 µm; Przykład płyty T0,5–200 mm o płaskości do 0,1 mm/m; druty φ0,2–3,0 mm dostępne w wersji wyżarzanej, ciągnionej na zimno, ciągnionej na twardo i w innych warunkach wytrzymałościowych; rury precyzyjne o średnicy zewnętrznej 0,5–10 mm i średnicy wewnętrznej 0,08–2,0 mm. W przypadku projektów wymagających stanu podłoża, przycięcia na długość lub obróbki wstępnej CNC parametry te wpływają na koszt w większym stopniu niż samo oznaczenie materiału.
5) Dokumenty identyfikujące stanowią bilet wstępu, a nie załącznik
Łańcuch dostaw implantów wymaga identyfikowalności cieplnej. Certyfikaty materiałowe EN 10204 3.1, deklaracja obowiązującej normy (ASTM F136 / ISO 5832-3, a nie tylko F1472), raporty dotyczące składu chemicznego i właściwości mechanicznych, raporty dotyczące mikrostruktury i badań ultradźwiękowych oraz certyfikat dostawcy ISO 13485 (nie tylko ISO 9001) razem tworzą podstawę do oceny, czy materiał „nadaje się do zastosowania w implantach”. System jakości SUNXIN posiada certyfikaty zarówno ISO 9001, jak i ISO 13485, z pełną dokumentacją, począwszy od IQC surowców i IPQC w trakcie procesu, aż po wychodzącą OQC; nasze produkty obejmują urazy, kręgosłup, stawy, medycynę sportową, układ sercowo-naczyniowy i stomatologię i są eksportowane do ponad 40 krajów i regionów.
5. Ranking warstwy 4: „prawdziwy ranking” z perspektywy zakupów B2B
Optymalny klinicznie ≠ optymalny dla projektu. Po uwzględnieniu dostępności, obrabialności i kosztów zgodności ranking zostaje przetasowany:
Wymiar | Najlepszy wybór | Notatki |
|---|---|---|
Długotrwała wydajność noszenia | Ceramika/Ceramika | Wymaga precyzyjnego wsparcia przy implantacji; skoncentrowany łańcuch dostaw |
Ogólny bilans ryzyka i kosztów | Głowica ceramiczna + wkładka HXLPE + miseczka i trzpień ze stopu tytanu | Obecna globalna kombinacja głównego nurtu i najbardziej stabilny punkt wyjścia do zdefiniowania produktu |
Wszechstronność elementów konstrukcyjnych | Ti-6Al-4V ELI (klasa 23) | Pełny zakres specyfikacji, dojrzała obrabialność, dobrze rozwinięty system dokumentacji |
Rozwiązanie dla pacjentów wrażliwych na metale | Ti-6Al-7Nb / para łożysk ceramicznych | Środek wolny od wanadu i niklu |
Rewizja i rekonstrukcja ubytków kostnych | Porowaty tantal | Najsilniejszy wrastanie kości, najwyższy koszt |
Urządzenia i instrumenty krótko- i średnioterminowe | 316LVM, stal nierdzewna martenzytyczna (np. 1.4112/440C) | Nie stosowany w powierzchniach nośnych, ale najbardziej opłacalny |
W praktyce tym, co tak naprawdę wstrzymuje harmonogram projektu, zwykle nie jest to, „który materiał wybrać”, ale: czy podczas próbnej produkcji małoseryjnej możemy uzyskać pręt φ12 mm zgodny z F136? Czy średnica specjalna będzie wymagała minimalnej ilości zamówienia? Czy czas realizacji może zmieścić się w kamieniu milowym prac badawczo-rozwojowych? Z tego też powodu kładziemy nacisk na brak ścisłego MOQ, wsparcie dla małych partii i niestandardowej personalizacji oraz ponad 100 ton zapasów — dostępność materiałów na etapie badań i rozwoju bezpośrednio determinuje szybkość realizacji projektu.

6. Pięć najczęstszych błędnych przekonań dotyczących wyboru materiałów
„Ceramika jest najlepsza, więc używaj jej do wszystkiego”. Ceramiki nie można stosować do trzpienia kości udowej — nie jest ona w stanie wytrzymać obciążenia zmęczeniowego zginającego wewnątrz kanału szpikowego.
„Stop tytanu jest odporny na zużycie, dlatego można go stosować na głowę kości udowej.” Wręcz przeciwnie: stop tytanu ma niską twardość powierzchniową i słabą odporność na zużycie adhezyjne, co czyni go nieodpowiednim dla pary łożysk. Właśnie dlatego tytanowe trzonki łączy się z głowicami ceramicznymi lub kobaltowo-chromowymi.
„Im niższy moduł, tym lepiej”. Zbyt niski oznacza utratę siły i stabilności; celem jest dopasowanie, a nie minimalizacja.
„To samo oznaczenie oznacza tę samą wydajność”. Patrz warstwa 3: wersja standardowa, droga topienia i stan mikrostrukturalny określają rzeczywistą trwałość zmęczeniową.
`Stal nierdzewna jest już przestarzała. ` W powierzchniach nośnych stawu biodrowego tak; w fiksacji wewnętrznej i instrumentach, absolutnie nie.
7. Często zadawane pytania: częste pytania
P1: Najlepsze i najgorsze materiały do protez stawu biodrowego — jak sklasyfikowałbyś je w jednym zdaniu?
Pary łożysk: Ceramika/Ceramika > Ceramika/HXLPE > Metal/HXLPE > Metal/Metal (przestarzałe) > Stal nierdzewna. Elementy konstrukcyjne: Ti-6Al-4V ELI > Ti-6Al-7Nb > CoCrMo, z porowatym tantalem tworzącym własną kategorię w przypadkach rewizyjnych.
P2: Czy ceramiczna głowa kości udowej może złamać się?
Współczynnik pękania współczesnej ceramiki czwartej generacji wynosi już poniżej 1% i większość przypadków ma związek z urazem lub odchyleniem kąta implantacji. Jeśli zależy Ci na niskim zużyciu i uniknięciu ryzyka złamania, bezpieczniejszym kompromisem będzie głowica ceramiczna + wkładka HXLPE.
P3: Co jest naprawdę lepsze, stop tytanu czy ceramika?
Nie konkurują na tej samej pozycji. Stop tytanu jest stosowany w trzpieniu kości udowej i panewce (elementy konstrukcyjne), a ceramika w głowie kości udowej i tulejce (para łożyskowa). Implant wysokiej jakości zwykle ma jedno i drugie.
P4: Dlaczego porzucono metodę metal na metalu?
Podstawowym problemem nie jest objętość zużycia, ale nanocząsteczki kobaltu i chromu oraz jony metali wytwarzane w wyniku trybokorozji, które mogą powodować ARMD, guzy rzekome i reakcje ogólnoustrojowe, przy znacznie wyższym wskaźniku rewizji.
P5: Jak powinni wybierać pacjenci z alergią na metale?
Nikiel jest najczęstszym źródłem substancji uczulających. Można wybrać stop tytanu, niezawierający wanadu Ti-6Al-7Nb lub ceramiczną parę łożysk, a przed operacją zaleca się wykonanie testu płatkowego.
P6: Ile lat trwa wymiana stawu biodrowego?
Pod warunkiem, że implantacja zostanie przeprowadzona prawidłowo, materiał jest zgodny z wymogami, a użytkowanie rozsądne, 15–20 lat lub więcej jest już bardzo powszechne w przypadku nowoczesnych implantów głównego nurtu, a długoterminowe dane dotyczące kombinacji CoC i CoP są szczególnie dobre. Prawdziwa zmienna dotycząca żywotności często nie leży w nazwie materiału, ale w spójności produkcji i projekcie interfejsu.
P7: Jaka jest różnica między ASTM F136 a ASTM F1472 i którą należy określić przy zakupie?
F136 odpowiada Ti-6Al-4V ELI (klasa 23), przy ściślejszej kontroli elementów śródmiąższowych i jest materiałem na implanty; F1472 odpowiada klasie 5 i jest stosowany w przemyśle ogólnym oraz w niektórych urządzeniach innych niż implanty. W przypadku części implantów należy wyraźnie określić F136 / ISO 5832-3 i wpisać wymagania certyfikatu w zamówieniu.
P8: Jakich dokumentów należy wymagać od dostawcy stopów, aby zachować zgodność?
Co najmniej pięć: certyfikat materiału EN 10204 3.1 ciepło po podgrzaniu, deklaracja obowiązującej normy, raporty dotyczące składu chemicznego i właściwości mechanicznych, raporty z badań mikrostruktury i ultradźwiękowych oraz certyfikat dostawcy ISO 13485. Oprócz tego SUNXIN możemy również zapewnić niestandardowe średnice, cięcie na długość, warunki obróbki cieplnej i obróbkę wstępną CNC, pomagając zredukować dodatkowe etapy obróbki.
P9: Jaka jest różnica między wysoce usieciowanym polietylenem a konwencjonalnym polietylenem?
HXLPE poprawia odporność na zużycie poprzez sieciowanie przez napromienianie, a następnie hamuje degradację oksydacyjną poprzez obróbkę cieplną lub domieszkowanie witaminą E; jego szybkość zużycia jest o ponad rząd wielkości niższa niż w przypadku konwencjonalnego UHMWPE i jest to obecnie główny materiał wykładzinowy.
Pytanie 10: Czy materiał nadający się do implantów można uzyskać na etapie badań i rozwoju małej partii?
Tak. Kluczem do spełnienia takich wymagań jest to, czy dostawca akceptuje niestandardowe specyfikacje i małe partie. My (SUNXIN ) nie ustalają ścisłego MOQ i przechowują w magazynie ponad 100 ton, obejmujących takie gatunki jak Ti, klasy 1–4, Ti-6Al-4V, Ti-6Al-4V ELI, Ti-6Al-7Nb, CoCr28Mo (CCM), MP35N, L605, tantal (R05400), NiTi i 316LVM.
Wniosek: na końcu rankingu znajduje się spójność produkcji
Wracając do pierwotnego pytania. W przypadku powierzchni nośnych optymalna jest ceramika na ceramice, ceramika na polietylenie jest najbardziej zrównoważona, metal na polietylenie jest najbardziej klasyczna, metal na metalu odpada, a stal nierdzewna jest na ostatnim miejscu; w przypadku elementów konstrukcyjnych standardową odpowiedzią na trzpienie kości udowej i panewkę panewkową jest stop tytanu ELI, kobalt-chrom-molibden wycofał się do cementowanych trzpieni i głów kości udowych, a porowaty tantal błyszczy w scenariuszach rewizyjnych.
Ale tym, co naprawdę decyduje o tym, czy implant może wytrzymać dłużej niż 20 lat, nigdy nie była nazwa materiału – jest to droga topienia, obowiązująca norma i identyfikowalność partii kryjąca się za tą nazwą. Każdą późną awarię można przypisać do tego jednego numeru cieplnego w momencie wysyłki.
SUNXIN jest fabrycznym producentem stali nierdzewnej, stopy tytanu, stopy na bazie kobaltu, stopy tantalu i stopy niklowo-tytanowe , posiadające certyfikaty ISO 9001 i ISO 13485, dostarczające pręty, druty, płyty i rury precyzyjne według norm ASTM/ISO/EN/AMS wraz z pełną dokumentacją identyfikowalności EN 10204 3.1. Jeśli Twój zespół wybiera materiały do projektu dotyczącego stawów, kręgosłupa lub urazów, zabierz ze sobą swoje rysunki i standardy – zapraszamy do kontaktu z nami.
Powiązane wiadomości
-
 Wprowadzenie: Dlaczego to porównanie ma większe znaczenie, niż myślisz. Przy zaopatrywaniu się stali nierdzewnej do zastosowań przemysłowych, medycznych lub produkcyjnych jedną z najczęstszych – i krytycznych – decyzji, przed którymi stają kupujący, jest wybór pomiędzy stalą nierdzewną 304 a 316. Na pierwszy rzut oka wyglądają one niemal identycznie. Bo