
En höftprotes har aldrig varit 'ett material' — det är överlagringen av ett tribologiskt system + ett biomekaniskt system + ett tillverkningskonsistens. Inom samma implantat står lårbenshuvudet, fodret, höftledsskålen och lårbensstammen inför helt olika belastningstillstånd och vävnadsmiljöer: bärytor bedöms utifrån slitage och partikeltoxicitet, medan strukturella komponenter bedöms utifrån elasticitetsmodul, trötthet och osseointegration. Att blanda dem till en enda rankningstabell förvränger oundvikligen svaret.
Vad ännu färre pratar om är det tredje lagret: två lårbensstammar som båda är märkta med 'Ti-6Al-4V' kan skilja sig åt med mer än tio år i klinisk livslängd. Gapet ligger inte i klassbeteckningen, utan i smältvägen, mellanliggande element, mikrostruktur och batchspårbarhet. Som leverantör av medicinska legeringar på fabriksnivå är det precis det här lagret vi hanterar varje dag.
Så den här artikeln besvarar frågan med en rankningsmetod i fyra lager:
Lager 1: rangordning av bärande par
Lager 2: rangordning av struktur- och fixeringsmaterial
Lager 3: den 'osynliga graderingen' inom samma materialbeteckning — tillverkningsvariablerna som bestämmer en 20-årig livslängd
Lager 4: rangordning från B2B-inköpsperspektiv (tillgänglighet, spårbarhet, bearbetningskostnad)
1. Varför marginalen för väsentliga fel är så liten
Innan du utvärderar implantatmaterial, titta på vad det måste tåla varje dag:
Aktivitet | Högsta höftledsbelastning (multipel av kroppsvikten) | Motsvarande belastning för en patient på 70 kg |
|---|---|---|
Normal gång på plan mark | ca. 3× | ≈ 210 kg |
Gå i trappor (enbensstöd) | ca. 3–4× | ≈ 210–280 kg |
Nedåtgående trappor (enkelbensstöd) | ca. 4–6× | ≈ 280–420 kg |
Baserat på den konventionella uppskattningen på 1 miljon steg per år genomgår ett implantat ungefär 20 miljoner högstresscykler under en 20-årig livslängd, samtidigt som det förblir permanent nedsänkt i kroppsvätska vid 37 ℃ innehållande kloridjoner.
Dessa siffror förklarar de tre huvudsakliga felvägarna för ett implantat:
Bär partiklar → osteolys: när partiklar väl fagocyteras av makrofager utlöser de inflammation, benet vid gränsytan resorberas och implantatet lossnar. Detta är den främsta orsaken till revisionskirurgi.
Utmattningssprickor: lårbensstammens hals och proximala region är spänningskoncentrationszoner, och en enda 50 μm inneslutning inuti materialet är tillräckligt för att bli en sprickinitieringsplats.
Stressavskärmning: om materialet är för 'styvt', passerar inte belastningen längre genom benet, benet atrofieras enligt Wolffs lag, och så småningom följer en lossning.
Med andra ord måste ett bra material samtidigt uppnå: nästan inget skräp vid gränssnittet, nästan ingen korrosion i kroppen och mekaniskt fortfarande villigt att deformeras tillsammans med ben. Inget enskilt material täcker allt - det är just därför en 'skiktad rangordning' är nödvändig.
2. Layer 1 ranking: bärande par
Lagerparet hänvisar till friktionsparet som bildas av lårbenshuvudet och fodret, och det bestämmer direkt mängden och naturen av slitagepartiklar.
Nr 1: Keramik-på-keramik (CoC)
Friktionskoefficient μ≈0,01–0,02, den lägsta av alla kombinationer; årligt linjärt slitage ca. 5–10 μm.
Aluminiumoxid/zirkoniumoxidhärdad keramik har extremt hög hårdhet, och ytan kan poleras till en spegelgrad Ra < 0,01 μm, vilket bildar en nära-vätskefilmsmörjning tillsammans med ledvätskan.
Keramiska partiklar är inte bara 'få', de är också mer biologiskt inerta - även när de genereras aktiverar de inflammatoriska vägar mindre lätt. Detta är dess dolda fördel gentemot 'andra kombinationer med liknande slitagegrad'.
Priset: sprödhet. Brottfrekvensen för modern fjärde generationens keramik har sjunkit under 1 %, men stötar och avvikelser i implantationsvinkeln är fortfarande risker; ett litet antal patienter rapporterar att det gnisslar i lederna.
Lämplig för: unga, mycket aktiva patienter med en förväntad livslängd på 25 år eller mer.
Nr 2: Keramik-på-polyeten (CoP)
μ≈0,04–0,08, årligt slitage ca. 10–90 μm (beroende på tvärbindningsgrad och dopningsprocess).
HXLPE tvärbinder sina molekylkedjor genom högenergibestrålning och eliminerar sedan fria radikaler via värmebehandling eller vitamin E-dopning; dess förslitningshastighet är mer än en storleksordning lägre än konventionell UHMWPE.
Viskoelasticiteten hos polyeten absorberar stötar, det finns ingen frakturrisk och toleransen för implantationsvinkeln är också högre.
Slutsats: om de fyra faktorerna 'livslängd × risk × kostnad × kirurgisk tolerans' vägs samman, är CoP för närvarande den bästa övergripande lösningen, och det är också det vanliga valet för primär ersättning i Europa och USA. Den ligger på andra plats bara för att dess absoluta slitagevolym inte matchar CoC.
Nr 3: Metall-på-polyeten (MoP)
CoCrMo-huvud + HXLPE-foder, μ≈0,10–0,15.
Den har den mest kompletta uppföljningsdatan, den lägsta kostnaden och den mest mogna bearbetningskedjan, och det är fortfarande standardlösningen på många marknader idag.
Svagheter: slitagehastigheten är högre än de två ovan, och metallhuvudet frigör spår av kobolt och kromjoner i kroppsvätskan; tribokorrosion vid konisk korsning (trunnionos) har också uppmärksammats de senaste åren.
Nr 4 (i huvudsak föråldrad): Metal-on-Metal (MoM)
I början av 2000-talet blev det populärt på försäljningsställena 'stor diameter, dislokationsmotstånd, nästan inget slitage', och drog sig sedan tillbaka i stor skala.
Felmekanismen är tribokorrosion snarare än rent slitage: under gränssmörjning genererar metall-mot-metall-gränssnittet kontinuerligt partiklar i nanoskala, 2–3 storleksordningar mindre än polyetenpartiklar, med en enorm yta och snabb upplösning; när kobolt- och kromjoner väl kommer in i blodomloppet orsakar de ARMD (biverkning på metallrester), pseudotumörer och till och med systemisk toxicitet.
Det är det bästa undervisningsfallet: ett material kan vara enastående i en enskild egenskap och systemet som byggts av det kan fortfarande misslyckas som en helhet.
Nederst på listan: rostfritt stål (316L / 316LVM)
Det tidigaste implantatmaterialet; dess slitstyrka, gropfrätningsbeständighet och biokompatibilitet är alla sämre än koboltbaserade och titanbaserade legeringar, och dess nickelhalt medför också en sensibiliseringsrisk.
Den används inte längre i bärytorna för modern total höftprotes. Men observera: 'sista platsen i höftleden' betyder inte 'materialet är föråldrat' — 316LVM (W.Nr 1.4441 / UNS S31673) är fortfarande ett extremt kostnadseffektivt stöttepelarmaterial vid intern fixering av trauma, intramedullära naglar, kirurgiska instrument och andra kort till medellång sikt eller icke-bärande applikationer. En ranking gäller endast för en specifik position.
Lager par ranking snabbreferenstabell
Rang | bärande par | Typiska material och standarder | μ | Årlig slitage storleksordning | Huvudsakliga risker |
|---|---|---|---|---|---|
1 | Keramik/Keramik | Al2O3, ZTA (ISO 6474) | 0,01–0,02 | 5–10 μm | Skör fraktur, gnisslande |
2 | Keramik/HXLPE | Keramiskt huvud + bestrålningstvärbunden PE | 0,04–0,08 | 10–90 μm | Långvarig oxidativ nedbrytning |
3 | Metall/HXLPE | CoCrMo (ASTM F75/F1537) | 0,10–0,15 | Relativt hög | Metalljoner, avsmalnande korrosion |
4 | Metall/Metal | CoCrMo (ISO 5832-4) | Låg men instabil | Nanoskala partiklar | ARMD, återtagen från marknaden |
5 | Rostfritt stållager | 316LVM (ASTM F138) | Hög | Hög | Sensibilisering, gropbildning |
3. Layer 2 ranking: struktur- och fixeringsmaterial
Strukturella komponenter deltar inte i friktionen och bedömningskriterierna förändras helt: elasticitetsmodulanpassning, utmattningshållfasthet, osseointegrationsförmåga, korrosionsbeständighet.
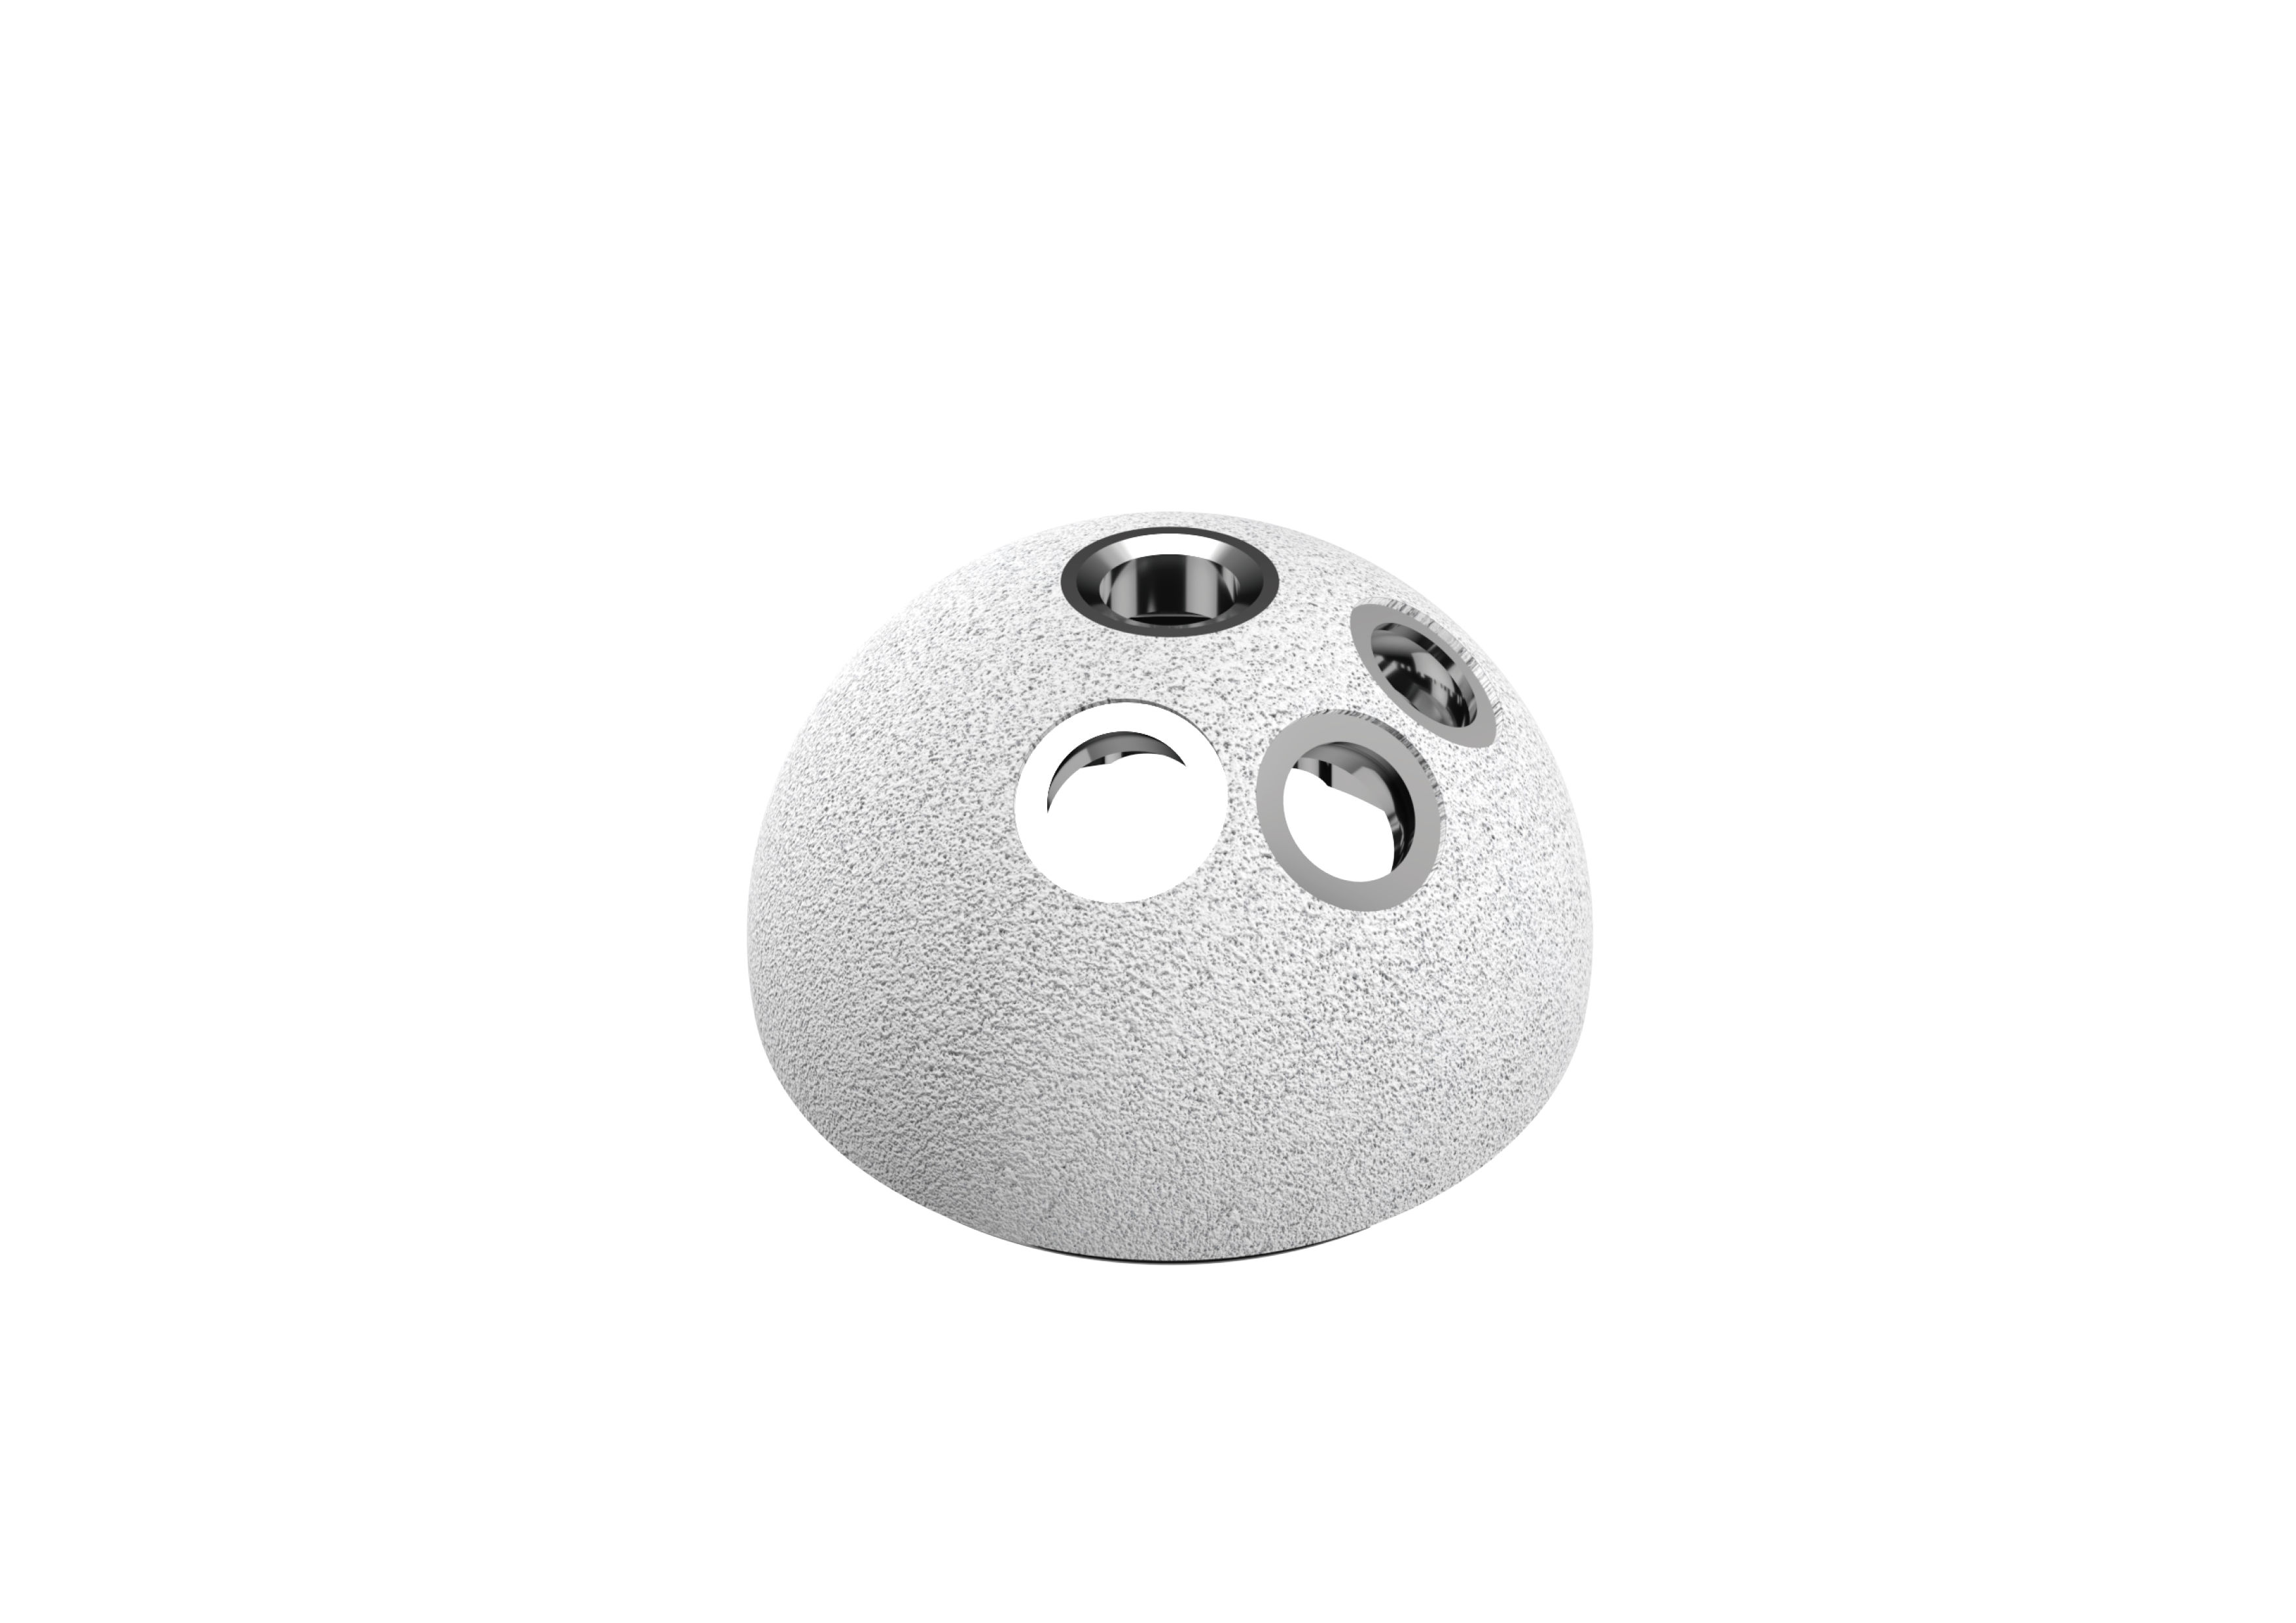
Nr. 1: Titanlegering Ti-6Al-4V ELI (Grade 23, ASTM F136 / ISO 5832-3)
Titanlegering dominerar lårbensstammar och acetabulära kupor tack vare tre funktioner som andra har svårt att tillfredsställa samtidigt:
Modulen närmast ben: titanlegering är cirka 110 GPa, kobolt-kromlegering cirka 220 GPa och kortikalt ben cirka 10–30 GPa. Titan är inte 'lika med ben', men det minskar modulospassningen till den minsta nivån bland vanliga metaller, och spänningsskyddet är klart mildare.
Självpassiverande yta: den täta TiO₂-filmen betyder nästan ingen jonfrisättning i kroppsvätskan, och benceller är villiga att fästa direkt till den.
Porösa lager kan produceras: en porös titanbeläggning med en porstorlek på 100–500 μm och en porositet på 30–70 % (sandblästring + syraetsning, plasmasprutning eller additiv tillverkning) ger en idealisk ställning för beninväxt, vilket fullbordar de fyra stadierna av blodbildning i blodklotbildningen: migrationen av blodceller: porer → ny bendeposition → trabekulär ombyggnad och låsning.
Nr. 2: Ti-6Al-7Nb (vanadinfri titanlegering, ASTM F1295 / ISO 5832-11)
Niob ersätter vanadin, vilket eliminerar den teoretiska oro över vanadinjontoxicitet på formuleringsnivå; dess mekaniska egenskaper är jämförbara med Ti-6Al-4V och det är starkare att föredra på den europeiska marknaden. Priset är högre kostnad och större bearbetningssvårigheter.
Nr. 3: Kobolt-krom-molybdenlegering (CoCr28Mo, ISO 5832-4 / ASTM F1537)
CoCr28Mo (UNS R31537) är utmärkt i styrka, slitstyrka och korrosionsbeständighet; det är det klassiska materialet för lårbenshuvuden och cementerade polerade stjälkar. Dess höga modul orsakar dock betydande spänningsavskärmning, och den används nu sällan för cementfria stjälkar. Inom samma familj har MP35N (UNS R30035) och L605 (UNS R30605) sina egna huvudarenor inom hjärt- och kärlenheter och enheter med hög trötthet.
Specialutmanare: porös tantal (ASTM F560 / ISO 13782)
Tantals beninväxtförmåga rankas bland de allra bästa av alla metaller, och namnet 'trabecular metal' är välförtjänt; men det är dyrt och svårt att bearbeta, så det används vanligtvis för acetabulära revisionsförstärkningar eller ytbeläggningar snarare än en hel lårbensstam.
Avvägningar mellan fixeringsmetoder
Biologisk fixering (presspassning + beninväxt): förstahandsvalet för patienter med god benkvalitet, med högsta tak för långtidsstabilitet, men starkt beroende av tillverkningskvaliteten hos den porösa beläggningen och noggrannheten i den initiala presspassningen.
Cementerad fixering (PMMA): god tidig stabilitet, lämplig för äldre patienter med osteoporos; de långsiktiga riskerna är utmattningsbrott i cementskiktet och bildning av ett fibröst membran i gränsytan.
4. Layer 3 ranking: samma beteckning, olika öden
Detta är vad B2B-läsare borde bry sig om mest.
1) ELI är inte ett marknadsföringssuffix
Ti-6Al-4V har en standardversion (Grade 5, ASTM F1472) och en extra-low interstitial version (Grade 23 / ELI, ASTM F136). ELI innebär att mellanliggande element som syre, kväve, kol och väte pressas till en lägre nivå - varje steg ner i syrehalt är ett steg upp i brottseghet och utmattningslivslängd. Det är precis här livlinan för titanlegering av implantatkvalitet ligger. Att använda betyg 5 som om det vore klass 23 kan se 'ungefär likadant ut' på bladet för kemisk sammansättning, men efter 20 miljoner cykler är de två olika resultat.
2) Mellanliggande element beror på smältning, inte på inspektion
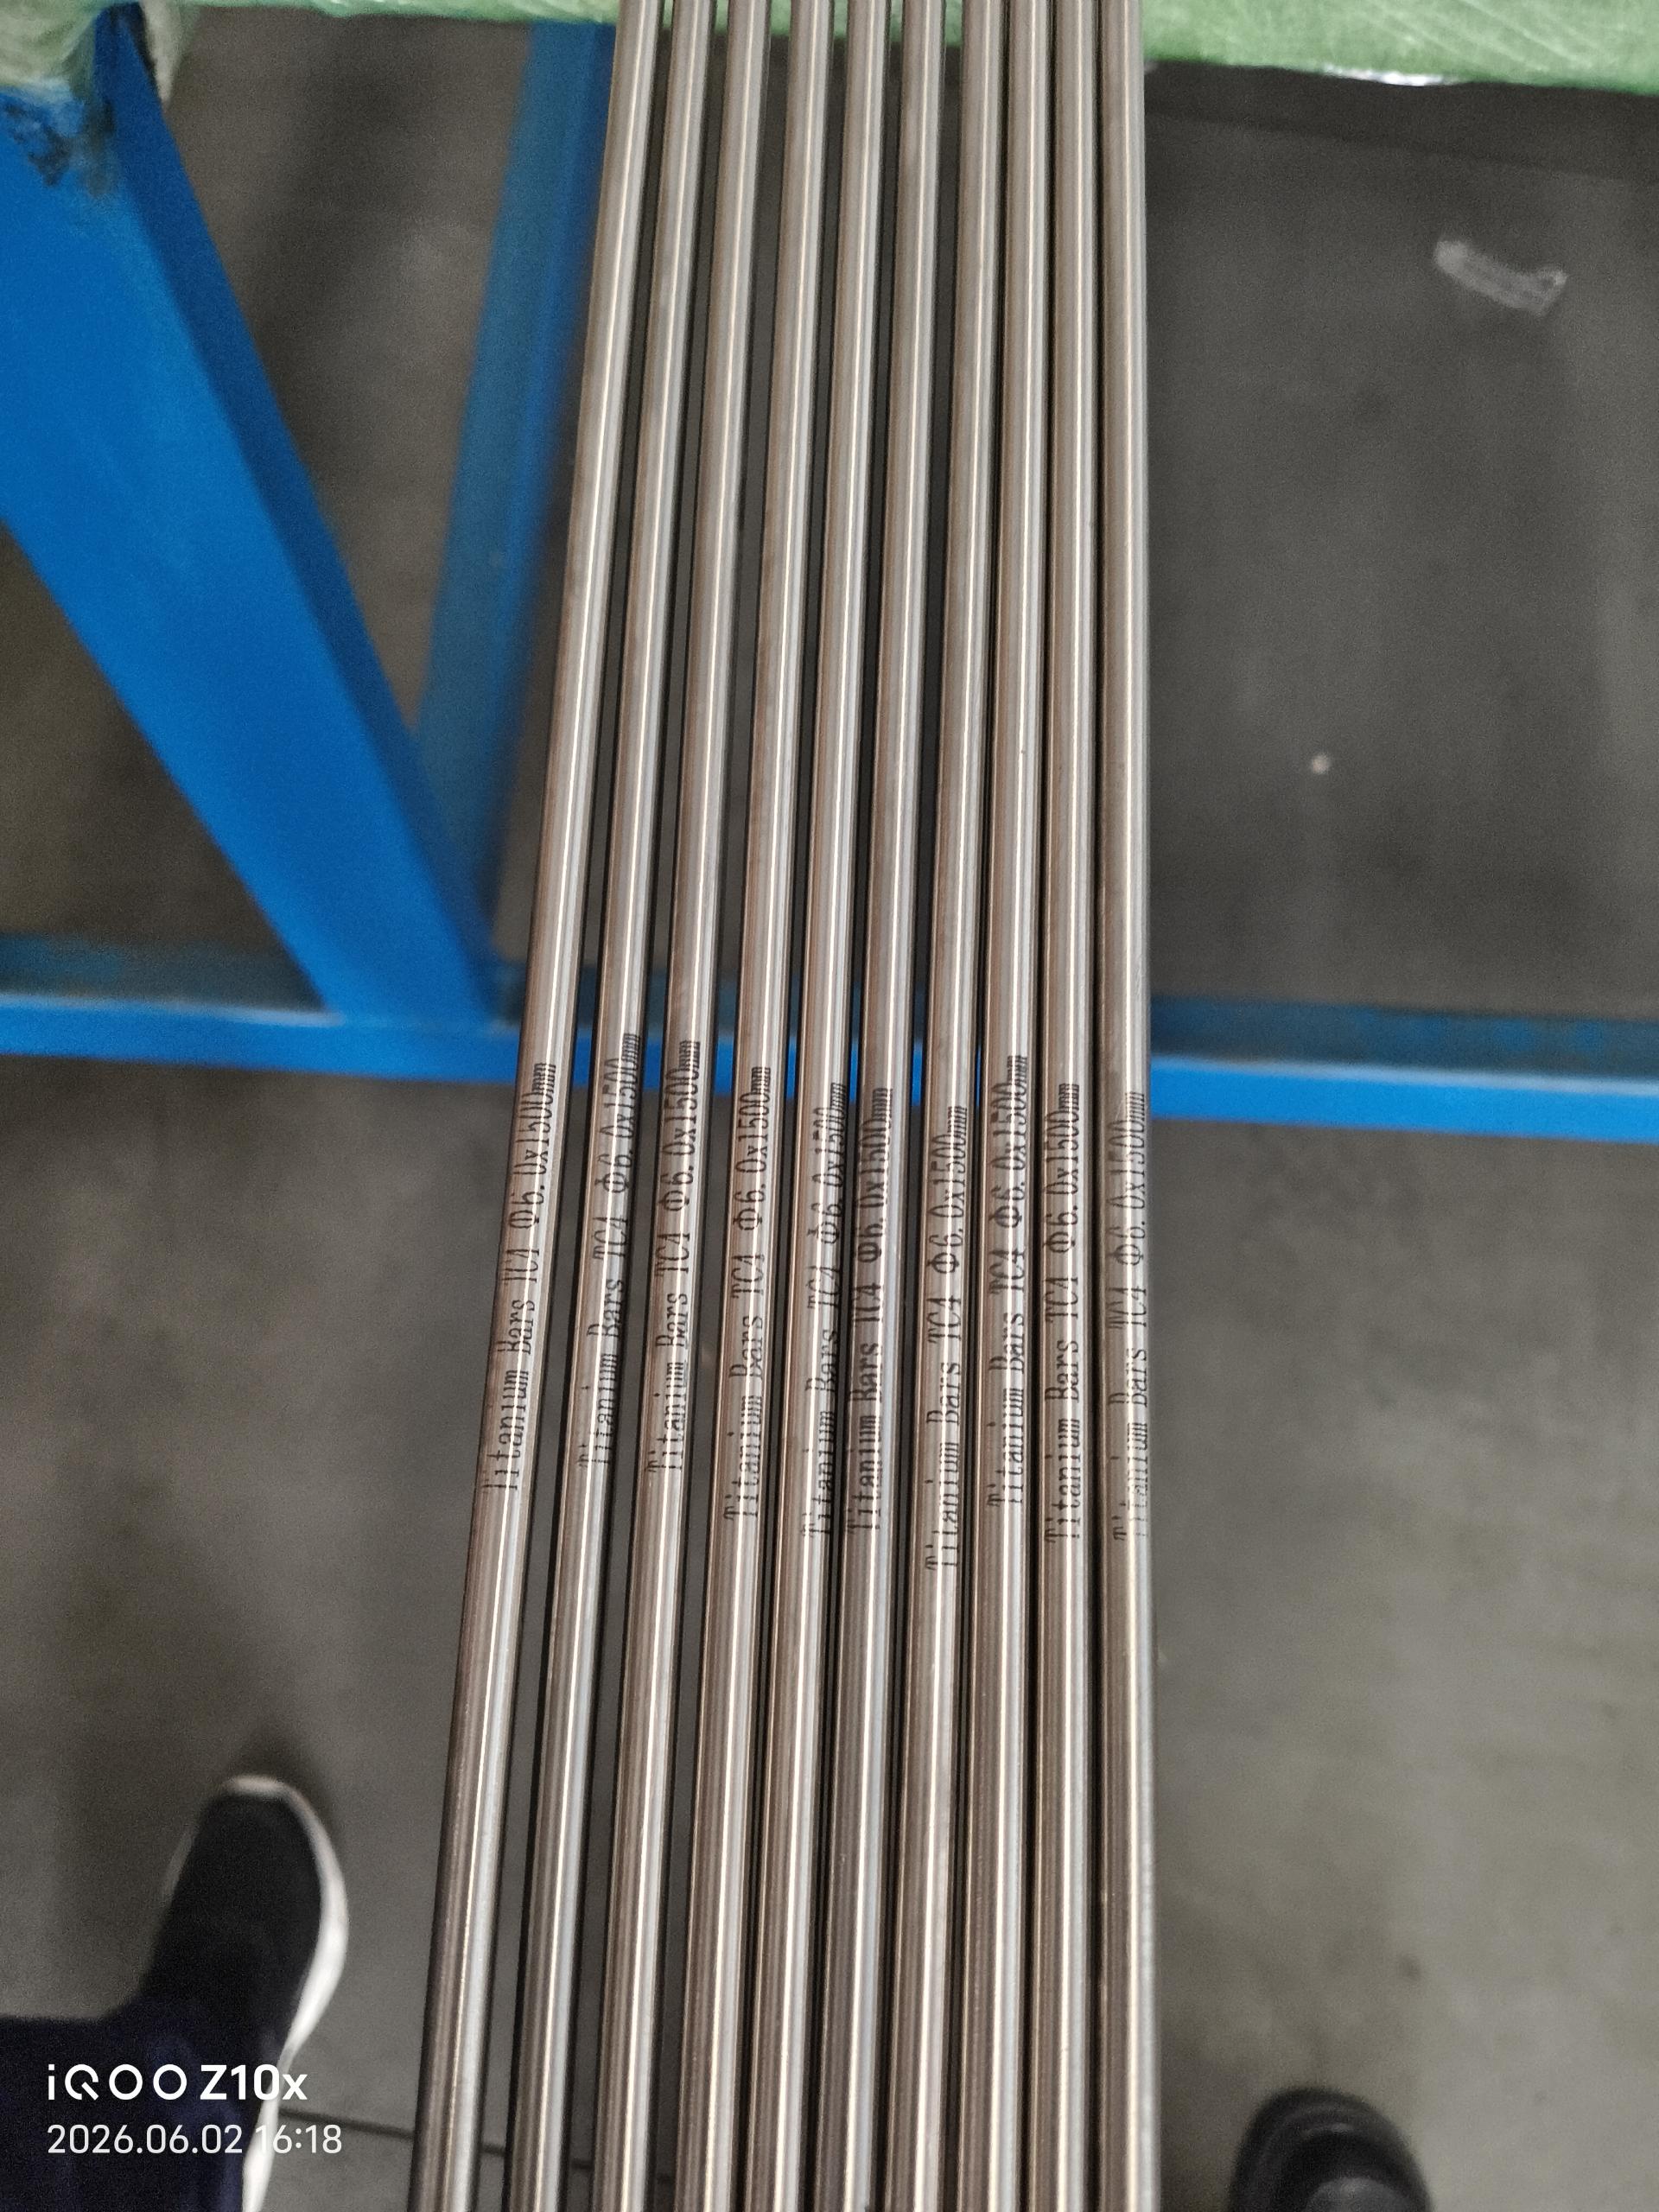
Antalet vakuumbågomsmältningspass (VAR), laddningens renhet och kontrollen av inneslutningar och segregation - om någon av dem äventyras kommer det så småningom att dyka upp år senare som en utmattningsspricka i lårbensstammen. Inspektion kan endast sålla bort produkter som inte uppfyller kraven; det kan inte kontrollera att bra material existerar.
3) Mikrostruktur är en osynlig specifikation
Ti-6Al-4V är en a+p-dubbelfaslegering; mängden smide/valsdeformation och värmebehandlingsvägen avgör om kornen är fina och enhetliga. Stänger med ojämn mikrostruktur kan skilja sig åt flera gånger i utmattningsprestanda, och detta är helt osynligt på ett kemisk sammansättningscertifikat. På samma sätt är de gjutna och smidda mikrostrukturerna av CoCrMo inte samma produktklass när det gäller utmattningsmotstånd.
4) Leveransvillkor och nedströmsbearbetning
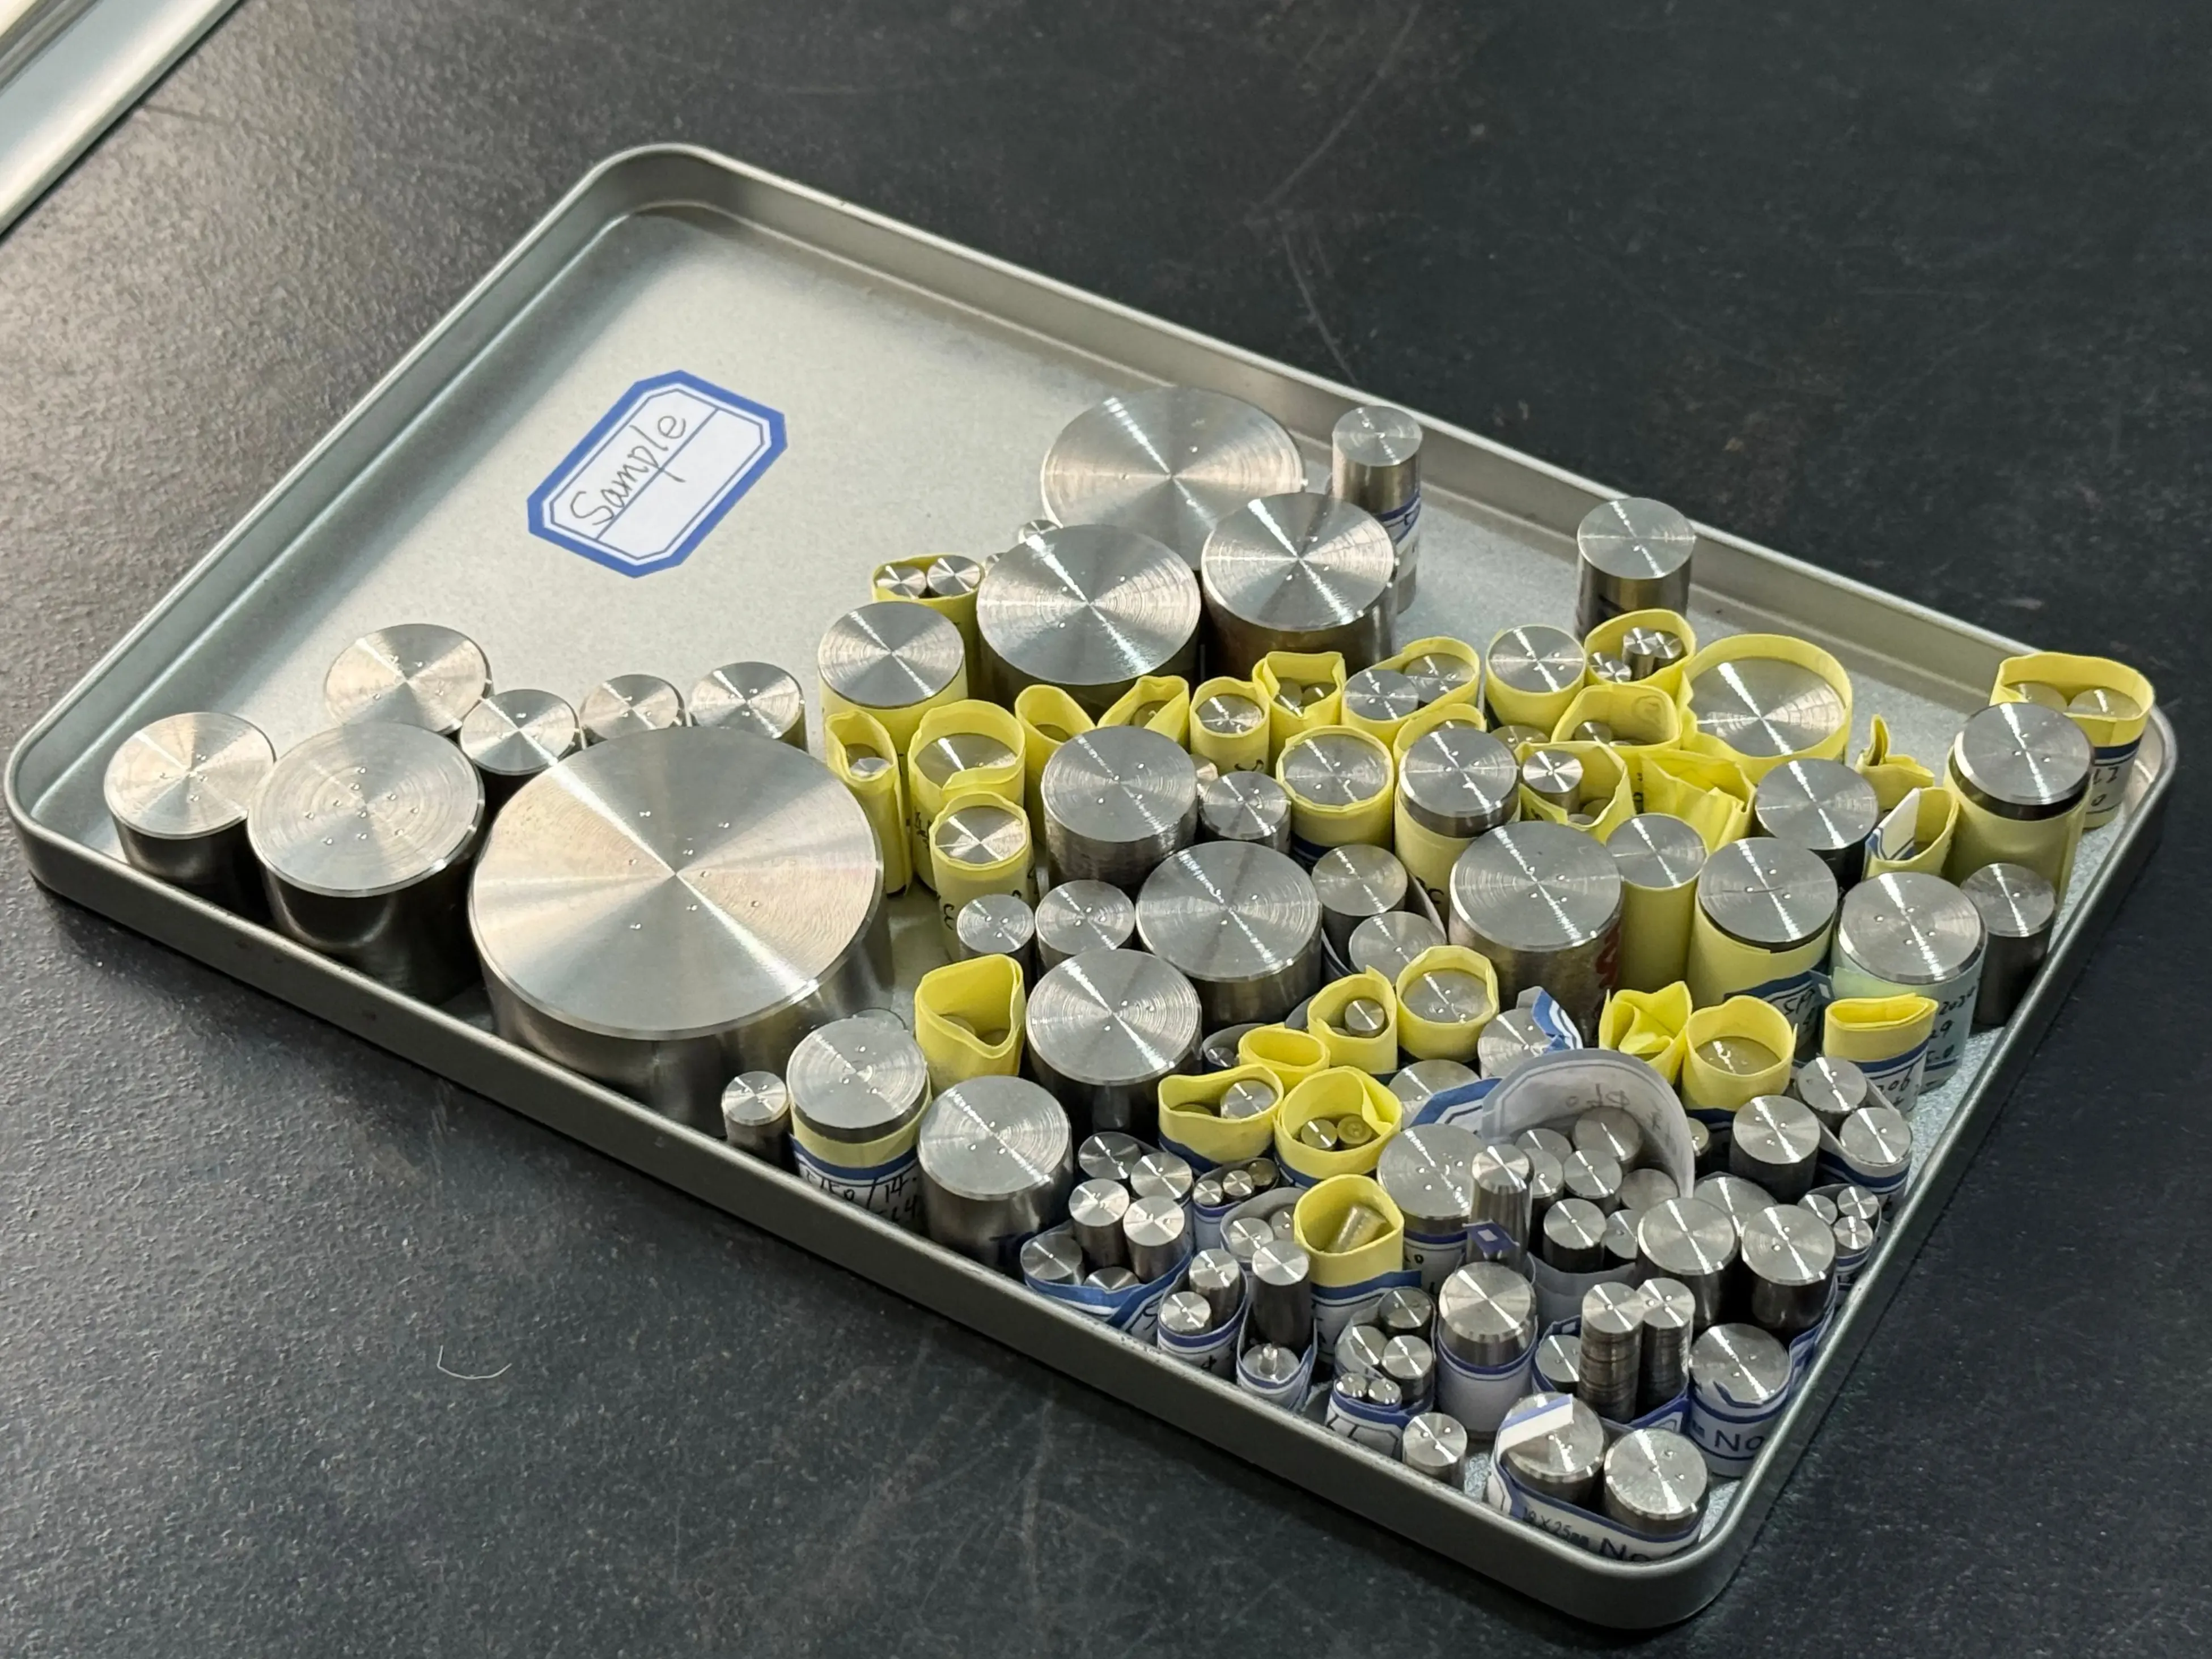
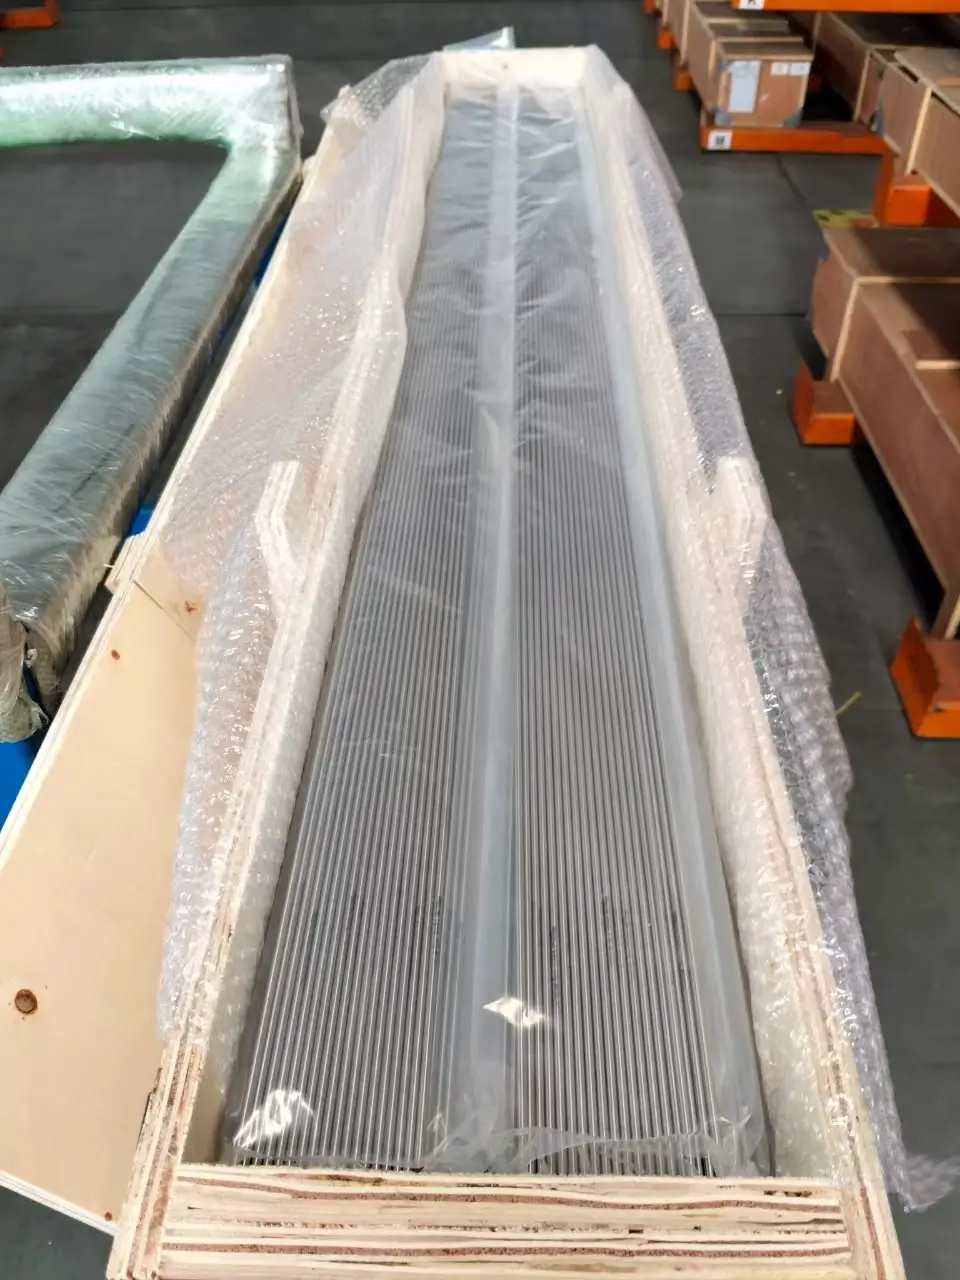
Diametertolerans, rakhet och ytjämnhet bestämmer direkt bearbetningstillåten, verktygsslitage och flythastighet vid implantatfabriken. Med vår ordinarie leveranskapacitet kl SUNXIN som ett exempel: legeringsstänger i diametrar på φ1,0–200 mm och längder på 10–3600 mm, rakhet upp till 0,1 mm/m, ytterdiametertolerans anpassningsbar till h6–h9 (−0,006 till −0,025 mm), och ytjämnhet kan kontrolleras till 0,8 ≤m; plattor T0,5–200 mm med planhet upp till 0,1 mm/m; trådar φ0,2–3,0 mm tillgängliga i glödgade, kalldragna, hårddragna och andra hållfasthetsförhållanden; precisionsrör med OD 0,5–10 mm och ID 0,08–2,0 mm. För projekt med krav på marktillstånd, skärning till längd eller CNC-förbearbetning påverkar dessa parametrar kostnaden mer än själva materialbeteckningen.
5) Spårbarhetsdokument är inträdesbiljetten, inte en bilaga
Implantatförsörjningskedjan kräver spårbarhet värme för värme. EN 10204 3.1 materialcertifikat, en deklaration av tillämplig standard (ASTM F136 / ISO 5832-3 snarare än endast F1472), rapporter om kemisk sammansättning och mekaniska egenskaper, mikrostruktur- och ultraljudstestningsrapporter, plus leverantörens ISO 13485-certifiering (inte bara ISO 9001) som tillsammans bildar en grund för implantatet. SUNXINs kvalitetssystem är certifierat enligt både ISO 9001 och ISO 13485, med fullständiga register från råmaterial IQC och pågående IPQC till utgående OQC; våra produkter täcker trauma, ryggrad, leder, idrottsmedicin, kardiovaskulära och dentala områden och exporteras till mer än 40 länder och regioner.
5. Layer 4 ranking: den 'riktiga rankingen' ur B2B sourcing perspektiv
Kliniskt optimal ≠ optimal för projektet. När tillgänglighet, bearbetningsbarhet och efterlevnadskostnad är inkluderade, blandas rankningen om:
Dimensionera | Bästa valet | Anteckningar |
|---|---|---|
Långvarig slitageprestanda | Keramik/Keramik | Kräver precisionsimplantationsstöd; koncentrerad leveranskedja |
Total risk-kostnadsbalans | Keramiskt huvud + HXLPE-foder + kopp och skaft av titanlegering | Den nuvarande globala mainstream-kombinationen, och den mest stabila utgångspunkten för att definiera en produkt |
Mångsidighet av strukturella komponenter | Ti-6Al-4V ELI (Grad 23) | Komplett utbud av specifikationer, mogen bearbetbarhet, välutvecklat dokumentationssystem |
Lösning för metallkänsliga patienter | Ti-6Al-7Nb / keramiskt lagerpar | Vanadinfri, nickelfri väg |
Revision och bendefektrekonstruktion | Porös tantal | Starkast beninväxt, högsta kostnad |
Apparater och instrument på kort till medellång sikt | 316LVM, martensitiskt rostfritt stål (t.ex. 1.4112 / 440C) | Används inte i lagerytor, men den mest kostnadseffektiva |
I praktiken är det som faktiskt håller upp projektscheman vanligtvis inte 'vilket material man ska välja', utan: kan vi få en φ12 mm stång som är kompatibel med F136 under provproduktion i små partier? Kommer en speciell diameter att kräva en minsta beställningskvantitet? Kan ledtiden passa in i FoU-milstolpen? Det är också därför vi insisterar på ingen strikt MOQ, stöd för små partier och icke-standardiserade anpassningar och mer än 100 ton lager – materialtillgänglighet under FoU-stadiet avgör direkt projekthastigheten.

6. De fem vanligaste missuppfattningarna om materialval
'Keramik är bäst, så använd keramik till allt.' Keramik kan inte användas för lårbensskaftet — det tål inte böjningsutmattningsbelastningen inuti märgkanalen.
'Titanlegering är slitstark, så den kan användas för lårbenshuvudet.' Snarare motsatsen: titanlegering har låg ythårdhet och dålig motståndskraft mot limslitage, vilket gör den olämplig för ett lagerpar. Det är precis därför titanstammar paras med keramiska eller kobolt-kromhuvuden.
'Ju lägre modul desto bättre.' För låg offrar styrka och stabilitet; målet är matchning, inte minimering.
'Samma beteckning betyder samma prestanda.' Se lager 3: standardversionen, smältvägen och det mikrostrukturella tillståndet bestämmer den faktiska utmattningslivslängden.
'Rostfritt stål är redan föråldrat.' I höftledsbärande ytor, ja; i intern fixering och instrument, absolut inte.
7. FAQ: vanliga frågor
F1: Höftprotesmaterial bäst till sämst – hur skulle du rangordna dem i en mening?
Lagerpar: Keramik/Keramik > Keramik/HXLPE > Metall/HXLPE > Metall/Metal (föråldrad) > rostfritt stål. Strukturella komponenter: Ti-6Al-4V ELI > Ti-6Al-7Nb > CoCrMo, med porös tantal som bildar sin egen kategori i revisionsfall.
F2: Kan ett keramiskt lårbenshuvud frakturera?
Frakturfrekvensen för modern fjärde generationens keramik är redan under 1%, och de flesta fall hänför sig till trauma eller avvikelse i implantationsvinkeln. Om du vill ha lågt slitage samtidigt som du undviker frakturrisk är ett keramiskt huvud + HXLPE-foder den säkrare kompromissen.
F3: Vilket är egentligen bättre, titanlegering eller keramik?
De tävlar inte på samma position. Titanlegering används för lårbensskaftet och höftledsskålen (strukturella komponenter), och keramik för lårbenshuvudet och fodret (lagerpar). Ett implantat av hög kvalitet har vanligtvis båda.
F4: Varför övergavs metall-på-metall?
Kärnfrågan är inte slitagevolymen utan kobolt-krompartiklarna i nanoskala och metalljoner som produceras av tribokorrosion, vilket kan orsaka ARMD, pseudotumörer och systemiska reaktioner, med en markant högre revisionshastighet.
F5: Hur ska patienter med metallallergi välja?
Nickel är den vanligaste sensibiliserande källan. Titanlegering, vanadinfri Ti-6Al-7Nb eller ett keramiskt lagerpar kan väljas och ett lapptest rekommenderas för bedömning innan operation.
F6: Hur många år håller en höftprotes?
Förutsatt att implantationen utförs korrekt, materialet är kompatibelt och användningen är rimlig, 15–20 år eller mer är redan mycket vanligt för vanliga moderna implantat, och långtidsdatan för CoC- och CoP-kombinationer är särskilt bra. Den verkliga variabeln i livslängd ligger ofta inte i materialets namn, utan i tillverkningskonsistens och gränssnittsdesign.
F7: Vad är skillnaden mellan ASTM F136 och ASTM F1472, och vilken ska anges vid köp?
F136 motsvarar Ti-6Al-4V ELI (Grad 23), med strängare kontroll av interstitialelement, och är materialet för implantat; F1472 motsvarar Grad 5 och används för allmän industri och vissa icke-implantatprodukter. För implantatdelar, vänligen specificera F136 / ISO 5832-3 och skriv in certifikatkraven i beställningen.
F8: Vilka dokument bör begäras från en legeringsleverantör för att uppfylla kraven?
Minst fem: EN 10204 3.1 heat-by-heat materialcertifikat, en deklaration av tillämplig standard, rapporter om kemisk sammansättning och mekaniska egenskaper, mikrostruktur- och ultraljudstestningsrapporter och leverantörens ISO 13485-certifikat. Utöver detta, SUNXIN kan även tillhandahålla skräddarsydda diametrar, skärning till längd, värmebehandlingsförhållanden och CNC-förbearbetning, vilket hjälper till att minska sekundära bearbetningssteg.
F9: Vad är skillnaden mellan starkt tvärbunden polyeten och konventionell polyeten?
HXLPE förbättrar slitstyrkan genom bestrålningstvärbindning och undertrycker sedan oxidativ nedbrytning via värmebehandling eller vitamin E-dopning; dess nötningshastighet är mer än en storleksordning lägre än konventionell UHMWPE, och det är det nuvarande vanliga fodermaterialet.
F10: Kan material av implantatkvalitet erhållas under ett FoU-steg i små partier?
Ja. Nyckeln för sådana krav är om leverantören accepterar icke-standardiserade specifikationer och små partier. vi (SUNXIN ) sätt inte en strikt MOQ och ha mer än 100 ton i lager, som täcker kvaliteter som t.ex. Ti årskurs 1–4, Ti-6Al-4V, Ti-6Al-4V ELI, Ti-6Al-7Nb, CoCr28Mo (CCM), MP35N, L605, tantal (R05400), NiTi och 316LVM.
Slutsats: i slutet av rankingen ligger tillverkningskonsistensen
Tillbaka till den ursprungliga frågan. På lagerytor är keramik-på-keramik optimalt, keramik-på-polyeten är det mest balanserade, metall-på-polyeten är det mest klassiska, metall-på-metall är ute och rostfritt stål kommer sist; på strukturella komponenter är titanlegering ELI standardsvaret för lårbensstammar och acetabular cups, kobolt-krom-molybden har dragit sig tillbaka till cementerade stjälkar och lårbenshuvuden, och porös tantal lyser i revisionsscenarier.
Men det som verkligen avgör om ett implantat kan hålla mer än 20 år har aldrig varit namnet på materialet - det är smältvägen, den tillämpliga standarden och batchspårbarheten bakom det namnet. Varje sena fel kan spåras tillbaka till det ena värmenumret vid tidpunkten för leverans.
SUNXIN är en fabrikstillverkare av rostfritt stål, titanlegeringar, koboltbaserade legeringar, tantallegeringar och nickel-titanium-legeringar , certifierade enligt ISO 9001 och ISO 13485, levererar stänger, trådar, plattor och precisionsrör enligt ASTM / ISO / EN / AMS-standarder, tillsammans med EN 10204 3.1 fullständig spårbarhetsdokumentation. Om ditt team väljer material för ett led-, rygg- eller traumaprojekt, ta med dina ritningar och standarder - du är välkommen att kontakta oss.
Relaterade nyheter
-
 Inledning: Varför den här jämförelsen betyder mer än du tror När du köper rostfritt stål för industriella, medicinska eller tillverkningstillämpningar är ett av de vanligaste – och kritiska – besluten som köpare står inför att välja mellan 304 och 316 rostfritt stål. Vid första anblicken ser de nästan identiska ut. Bo